Centroide e momento estático de área: à mão e no software, na mesma seção
Toda propriedade de seção que você vai usar na vida se apoia em dois números que você calcula antes: onde fica o centroide, e quanta área está de um lado do corte. Este artigo pega uma viga soldada e um IPE 400, calcula os dois à mão e no motor que roda dentro do CalcSteel, e concilia cada dígito. Na viga soldada os dois caminhos concordam até 2 × 10⁻¹⁶. No IPE 400 eles diferem em 4,482 %, e essa diferença não é defeito de nenhum dos dois.
Em resumo
- O centroide é uma média ponderada, não o meio da altura. Na viga soldada do exemplo, mesa superior 200x12, alma 500x8, mesa inferior 320x20, a tabela composta dá ȳ = 2 406 400 / 12 800 = 188,0 mm a partir da fibra inferior. Meia altura teria dito 266,0 mm, e todo número seguinte sairia errado.
- Numa seção de lados retos, mão e software avaliam a mesma integral, então têm de concordar exatamente. E concordam: A 12 800 mm² dos dois jeitos, ȳ 188,0 mm dos dois jeitos, e Ix 58 743,47 cm⁴ com diferença relativa de 2 × 10⁻¹⁶. Qualquer diferença real num polígono é erro de conta, não escolha de modelagem.
- O momento estático em relação ao centroide é zero, por definição. A soma A(y − ȳ) deu exatamente 0 a partir de três referências diferentes, com ΣAy lendo 2 406 400, −4 403 200 e −998 400 mm³. É uma auditoria de graça, de uma linha, para qualquer centroide que te entregarem.
- Q não é propriedade de seção. Um catálogo imprime um A, um I e um S, mas Q depende de onde você corta: 1 252,096 cm³ na linha neutra, 1 139,2 cm³ na junção com a mesa inferior, 811,2 cm³ na superior, e exatamente zero nas duas fibras extremas.
- Sob os 225,0 kN que o motor devolveu no apoio interno, τ = VQ/(It) chega ao pico de 59,947 MPa. O atalho V/Aw diz 56,25 MPa, baixo por um fator de 1,0657. Na junção com a mesa superior Q é contínuo mas t não é, e a tensão salta 25 vezes na espessura de uma solda.
- Meça ȳ' a partir da referência errada e Q vira 2 202 624 mm³ em vez de 1 252 096 mm³, superestimando a tensão de cisalhamento por um fator de 1,759, de 59,95 MPa para 105,46 MPa. É o erro mais comum com Q, e nada na resposta parece errado.
- Três retângulos não são um perfil laminado. Num IPE 400 os raios de concordância são 378,558 mm² de aço, então o modelo manual fica 4,482 % baixo em A, 5,413 % baixo em Ix e 5,265 % baixo em Q. Some os raios em forma fechada e ele chega a 0,043 % da área publicada e 0,007 % do Ix publicado.
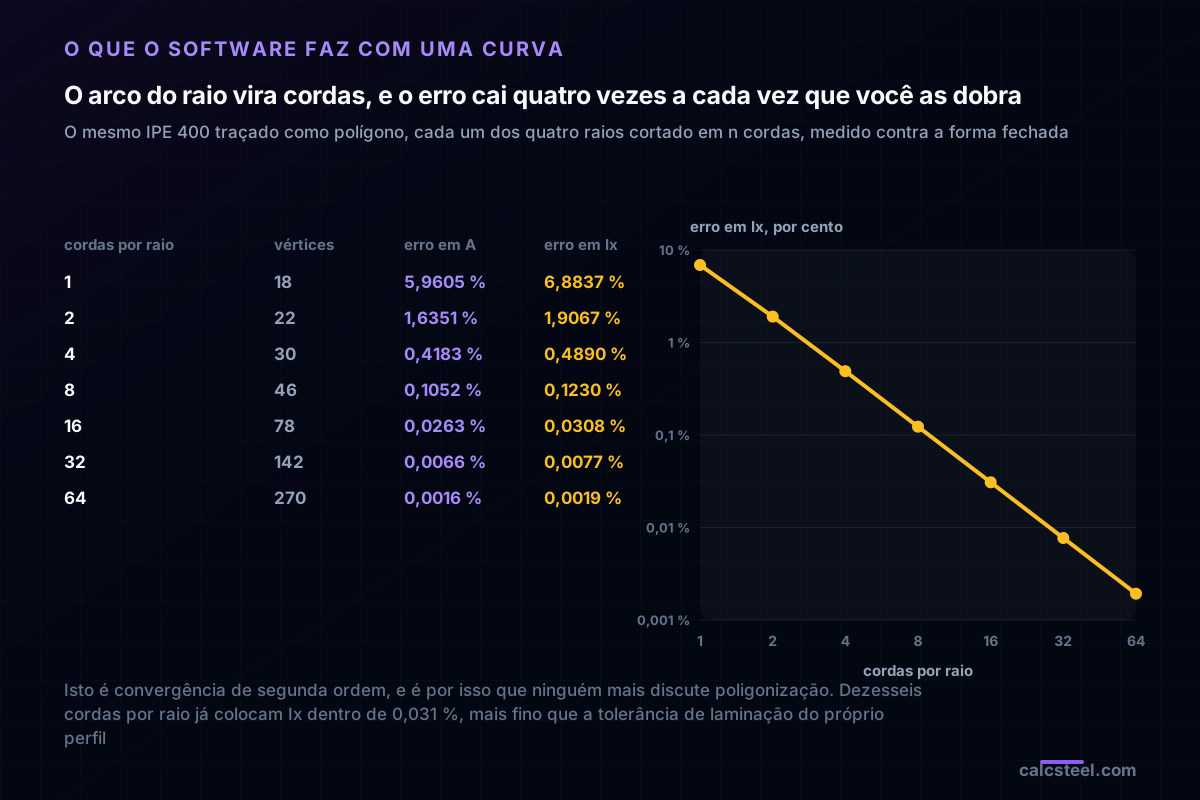
- O software resolve a curva transformando ela em cordas, e o erro cai quatro vezes sempre que você dobra o número delas: 6,884 % em Ix com uma corda por raio, 0,031 % com dezesseis, 0,002 % com sessenta e quatro. Isso é mais fino que a tolerância de laminação da própria seção.
Dois engenheiros, uma seção, e só um deles está errado
Dê a mesma viga soldada para duas pessoas e peça a tensão de cisalhamento na alma. Uma resolve à mão no papel. A outra desenha e lê o número na tela. A resposta manual volta como 105,46 MPa, a resposta do software como 59,95 MPa. Ninguém errou de digitar, nenhuma ferramenta está quebrada, e a diferença é um fator de 1,759.
Agora faça a mesma coisa com um IPE 400. Peça a área. A resposta manual é 80,678 cm², o catálogo diz 84,5 cm², e a diferença é 4,482 %. De novo ninguém errou uma conta.
Uma dessas duas divergências significa que alguém está errado. A outra significa que os dois lados estavam descrevendo formas diferentes. Distinguir as duas é a habilidade inteira, e ela mora nas duas grandezas que você calcula antes de chegar ao momento de inércia: o centroide, e o momento estático de área.
Este artigo resolve os dois, à mão e no motor de seção que roda dentro do CalcSteel, nas mesmas duas seções. Tudo que você lê abaixo foi produzido rodando o código e conferindo contra uma forma fechada. Os cortantes vêm do solver de elementos finitos, as propriedades de seção da rotina de polígono por trás da calculadora de momento de inércia, e os valores publicados do IPE 400 da tabela da EN 10365.
Duas integrais, e por que só uma delas é propriedade
As duas grandezas são momentos estáticos. A diferença é sobre o que você integra, e é uma diferença maior do que o nome comum sugere.
O centroide é o momento estático da seção inteira em relação a um eixo escolhido, dividido pela área:
ȳ = ∫ y dA / ∫ dA
É uma média ponderada de altura, com a área como peso. Tem unidade de comprimento. É propriedade da forma, e uma vez que você o conhece, o numerador medido em relação a esse mesmo eixo é zero, que é a definição de linha neutra na flexão.
O momento estático de área, escrito Q ou S, é a mesma integral tomada sobre uma parte da seção, e sempre em relação ao centroide:
Q(y) = ∫ (y − ȳ) dA, sobre a área acima do corte em y
Tem unidade de comprimento ao cubo, e é função de onde você corta. Essa é a frase que a maioria dos livros passa batido, e é por isso que um catálogo de aço consegue imprimir um A, um I e um S para um perfil, e nunca consegue imprimir um Q. Não existe o Q de um IPE 400. Existe só o Q de um IPE 400 numa altura determinada.
Para um composto feito de partes de bordas retas as duas integrais viram somatórios, e esse é o método manual: ȳ = Σ Aᵢ yᵢ / Σ Aᵢ, e Q = A' ȳ', em que A' é a área de um lado do corte e ȳ' é a distância do centroide dessa área ao centroide da seção inteira. Os dois são exatos para um polígono, não aproximações.
À mão: uma tabela de três linhas
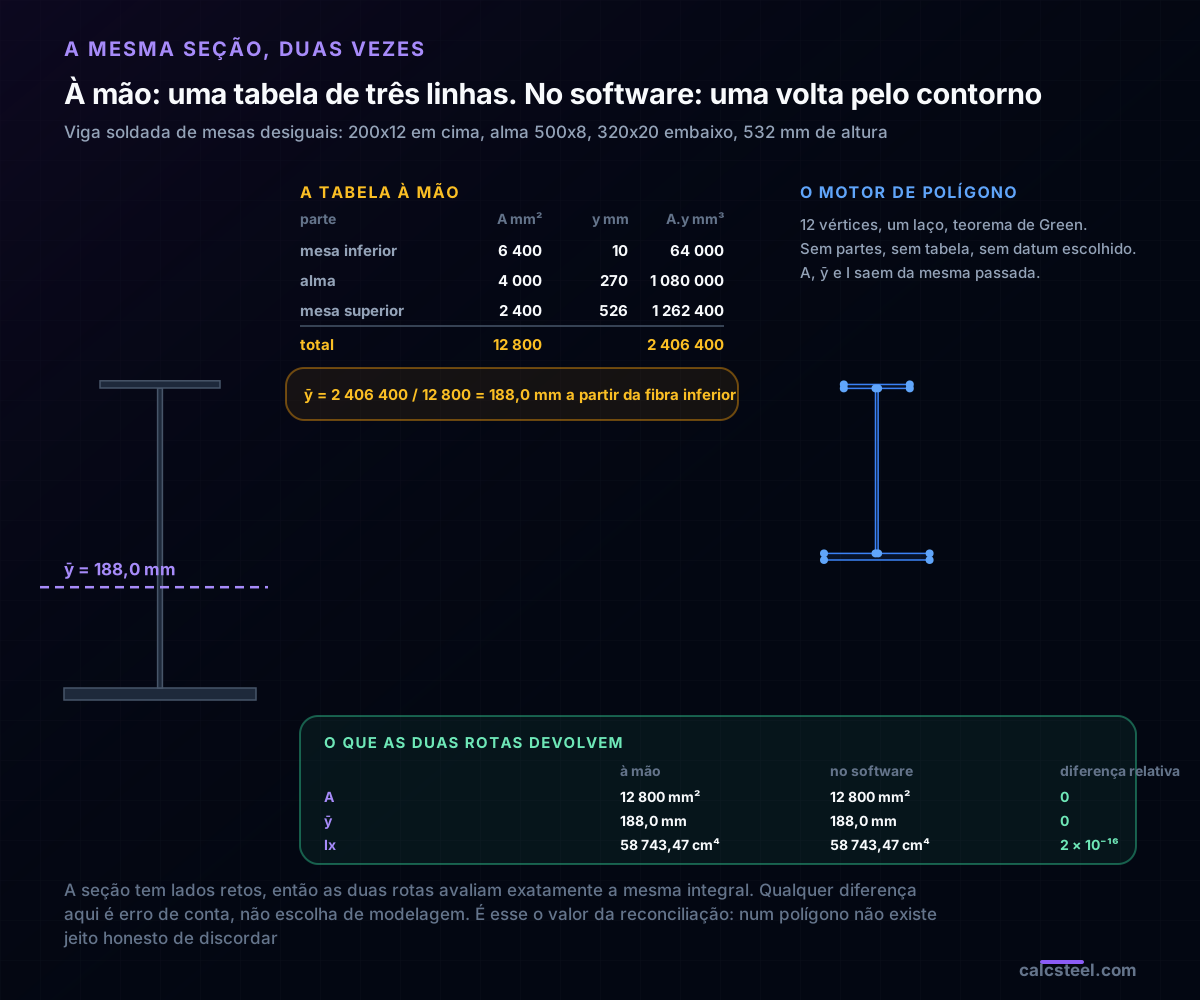
A seção do exemplo é uma viga soldada de mesas desiguais: mesa superior 200 x 12, alma 500 x 8, mesa inferior 320 x 20, 532 mm de altura total. As mesas são propositalmente diferentes, porque uma seção simétrica esconde o centroide na meia altura, e esconder o centroide é exatamente o que este artigo combate.
Escolha uma referência. Qualquer uma, e a fibra inferior é a de praxe. Depois escreva três linhas.
A mesa inferior é 320 x 20 = 6 400 mm², seu próprio centro fica a 10 mm, então A·y = 64 000 mm³. A alma é 8 x 500 = 4 000 mm², centrada em 20 + 250 = 270 mm, então A·y = 1 080 000 mm³. A mesa superior é 200 x 12 = 2 400 mm², centrada em 20 + 500 + 6 = 526 mm, então A·y = 1 262 400 mm³.
Some as colunas. A = 12 800 mm², ΣA·y = 2 406 400 mm³, e
ȳ = 2 406 400 / 12 800 = 188,0 mm a partir da fibra inferior.
Meia altura teria dito 266,0 mm. O centroide está 78,0 mm abaixo do meio geométrico, porque a mesa inferior é mais larga e mais grossa e puxa a média para baixo. Tudo depois deste ponto se apoia nesse 188,0.
O momento de inércia sai da mesma tabela com mais uma coluna. Cada parte contribui com o seu próprio bh³/12 mais o termo de transferência A·d², em que d é a distância do centro daquela parte até ȳ: −178,0 mm para a mesa inferior, +82,0 mm para a alma, +338,0 mm para a mesa superior. Os termos próprios somam 83 575 466,67 mm⁴, os de transferência 503 859 200 mm⁴, e
Ix = 587 434 666,67 mm⁴ = 58 743,47 cm⁴.
Repare nas proporções: 86 % da rigidez desta seção vem do termo de transferência, ou seja, de quão longe o metal está do centroide. Erre ȳ e você não cometeu um erro pequeno num número grande, você cometeu um erro grande no termo que domina.
No software: uma volta pela borda
O motor não enxerga três partes. Ele enxerga uma lista fechada de vértices, neste caso doze deles, e nunca pede que você escolha uma referência nem decomponha coisa nenhuma.
O que ele roda é o teorema de Green, que converte uma integral sobre uma área numa integral ao redor da fronteira dessa área. Percorra as doze arestas uma vez, acumule um produto vetorial por aresta, e A, ∫y dA e ∫y² dA saem todos da mesma passagem. Depois divida para o centroide e aplique uma transferência de eixos paralelos para os momentos de segunda ordem. Não há malha, não há integração numérica e não há tolerância nenhuma ali dentro. Essa é a álgebra de customSection.ts, que é o que a calculadora embutida mais abaixo nesta página executa no seu navegador.
Rode os dois caminhos na viga soldada e ponha as respostas lado a lado.
Área: 12 800 mm² à mão, 12 800 mm² no software. Centroide: 188,0 mm à mão, 188,0 mm no software. Momento de segunda ordem: 58 743,47 cm⁴ à mão, 58 743,47 cm⁴ no software, com diferença relativa de 2 × 10⁻¹⁶, que é um passo de arredondamento de ponto flutuante e nada além disso.
Essa concordância não é coincidência e não valida nada de engenhoso. A seção tem lados retos, então a soma manual e a integral de contorno são a mesma integral escrita duas vezes. O que significa que qualquer diferença real entre elas, num polígono, é erro de conta e não escolha de modelagem. Vale dizer isso com todas as letras, porque é o que torna a verificação manual útil: numa viga soldada, se o seu número e o do software discordam no terceiro dígito, um de vocês está simplesmente errado, e a discussão é curta.
A auditoria de uma linha: o momento estático em relação ao centroide é zero
Existe um teste que pega um centroide errado sem recalcular nada, e ele leva uma linha.
Por definição, ∫ (y − ȳ) dA sobre a seção inteira é zero. Então se você tem um centroide e uma decomposição, monte Σ Aᵢ (yᵢ − ȳ) e olhe. Na viga soldada do exemplo os três termos são −1 139 200, +328 000 e +811 200 mm³, e somam exatamente 0.
O que torna isso útil é que é invariante. A mesma seção foi medida a partir de três referências diferentes, e ΣA·y deu 2 406 400 mm³ a partir da fibra inferior, −4 403 200 mm³ a partir da fibra superior e −998 400 mm³ a partir da meia altura. O centroide leu 188,0 mm, −344,0 mm e −78,0 mm respectivamente. As três descrevem o mesmo ponto no mesmo aço, e Ix voltou como 587 434 666,67 mm⁴ em todos os casos, idêntico até o último dígito.
Então quando um cálculo manual e um software reportam valores diferentes de ȳ, a primeira pergunta não é quem está certo. É a partir de onde. Um centroide citado sem a sua referência não é um número, e essa é de longe a forma mais comum de dois cálculos corretos parecerem se contradizer.
O teste do zero resolve. Rode na sua própria decomposição, com a sua própria referência, e se ele não voltar zero o erro é seu, independentemente do que qualquer outro obteve.
Q não é propriedade de seção, e a curva mostra por quê
Agora corte a viga soldada na horizontal e peça o momento estático de tudo que está acima do corte, em relação ao centroide. Deslize o corte da fibra inferior até a superior e você não obtém um número, obtém uma curva.
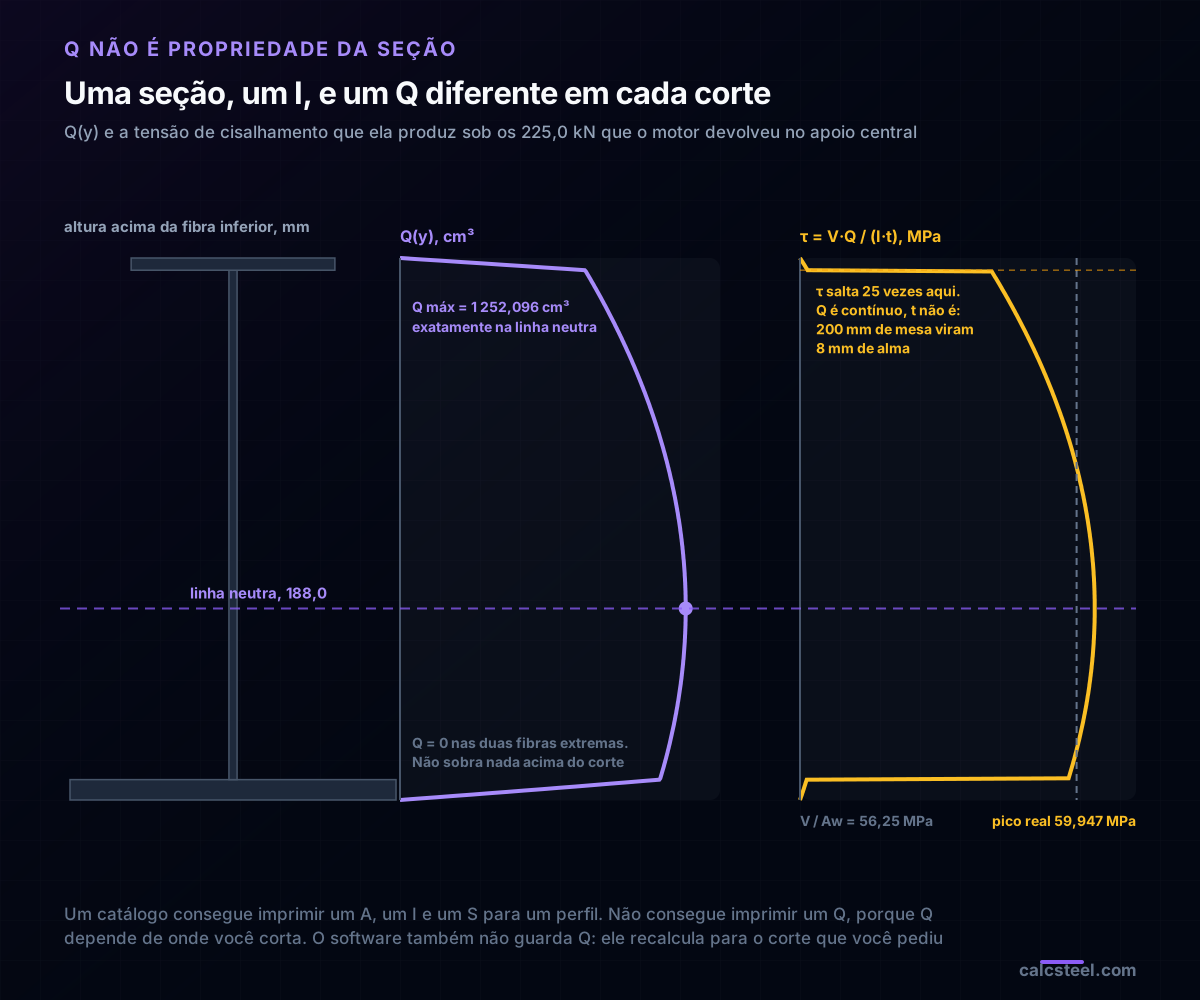
Na fibra bem inferior não existe área acima do corte de um lado do centroide sem uma área igual e oposta do outro, e Q é exatamente 0. Na fibra bem superior não sobra nada acima do corte, e Q é exatamente 0 de novo. No meio ele sobe até um único máximo, e esse máximo fica precisamente na linha neutra: Q máx = 1 252,096 cm³ em y = 188,0 mm, que é onde a ponderação (y − ȳ) troca de sinal e para de subtrair.
Corte em qualquer outro lugar e você obtém outro número. No topo da mesa inferior, y = 20 mm, Q = 1 139,2 cm³. Na face inferior da mesa superior, y = 520 mm, Q = 811,2 cm³. Mesma seção, mesmo aço, três cortes, três respostas, todas corretas.
Esses valores foram calculados duas vezes e de propósito por duas rotinas que não compartilham álgebra: a forma fechada faixa a faixa, e faixas de ponto médio por força bruta, 40 000 por faixa. A maior discordância em toda a altura foi 5 × 10⁻¹⁰ mm³ contra valores da ordem de 10⁶.
O que traz de volta o ponto das definições. O software não guarda Q, assim como um catálogo não o imprime, porque não há o que guardar. Ele recalcula Q para o corte que você pediu, toda vez que você pede.
Onde Q aparece: τ = VQ/(It), e o salto que ninguém espera
Q ganha o seu salário numa fórmula só, e é a que transforma uma força cortante em tensão:
τ = V Q / (I t)
O V aqui é real. A viga soldada foi posta numa viga contínua de dois vãos, 9,0 m por vão, 40 kN/m, 72 elementos, e resolvida no motor de elementos finitos. No apoio interno ele devolveu 225,0 kN de cortante e 405,0 kN·m de momento negativo, contra os 0,625 w L = 225,0 kN e w L² / 8 = 405,0 kN·m do livro. O motor e a forma fechada concordam com erro relativo zero, que é a calibração que autoriza tudo que vem depois.
Passe isso adiante. Na linha neutra, Q = 1 252 096 mm³, I = 587 434 667 mm⁴ e t = 8 mm, então τ máx = 59,947 MPa. Contra fy/√3 = 204,959 MPa para o S355 isso é uma utilização de 0,2925, confortável.
O atalho conhecido τ = V/Aw dá 225 000 / (500 × 8) = 56,25 MPa, baixo por um fator de 1,0657. Sobre a altura total em vez da alma livre ele dá 52,87 MPa, baixo por 1,1339. Numa viga alta o atalho é próximo o bastante para dimensionar, e saber quão próximo é a razão de calcular Q afinal.
Depois olhe as junções com as mesas, porque é ali que a fórmula faz algo que surpreende. Q é contínuo através da junção: é uma integral de área, e nenhuma área aparece ou some numa linha. A espessura t não é contínua. Em y = 520 mm a largura vai de 200 mm de mesa para 8 mm de alma, então dentro da espessura de uma solda a tensão vai de 1,55 MPa para 38,84 MPa. É um salto por um fator de exatamente 25, que é 200/8. Na junção inferior a mesma coisa acontece por um fator de 40, que é 320/8.
Nada de físico é descontínuo ali. A teoria elementar é, porque ela supõe que a tensão de cisalhamento é uniforme ao longo da largura em qualquer altura, e numa junção essa hipótese quebra. O salto é o sinal de que você está lendo uma teoria unidimensional no único lugar em que ela não vale.
A divergência legítima: três retângulos não são um IPE 400
Agora o segundo caso, aquele em que mão e software divergem sem que nenhum dos dois esteja errado.
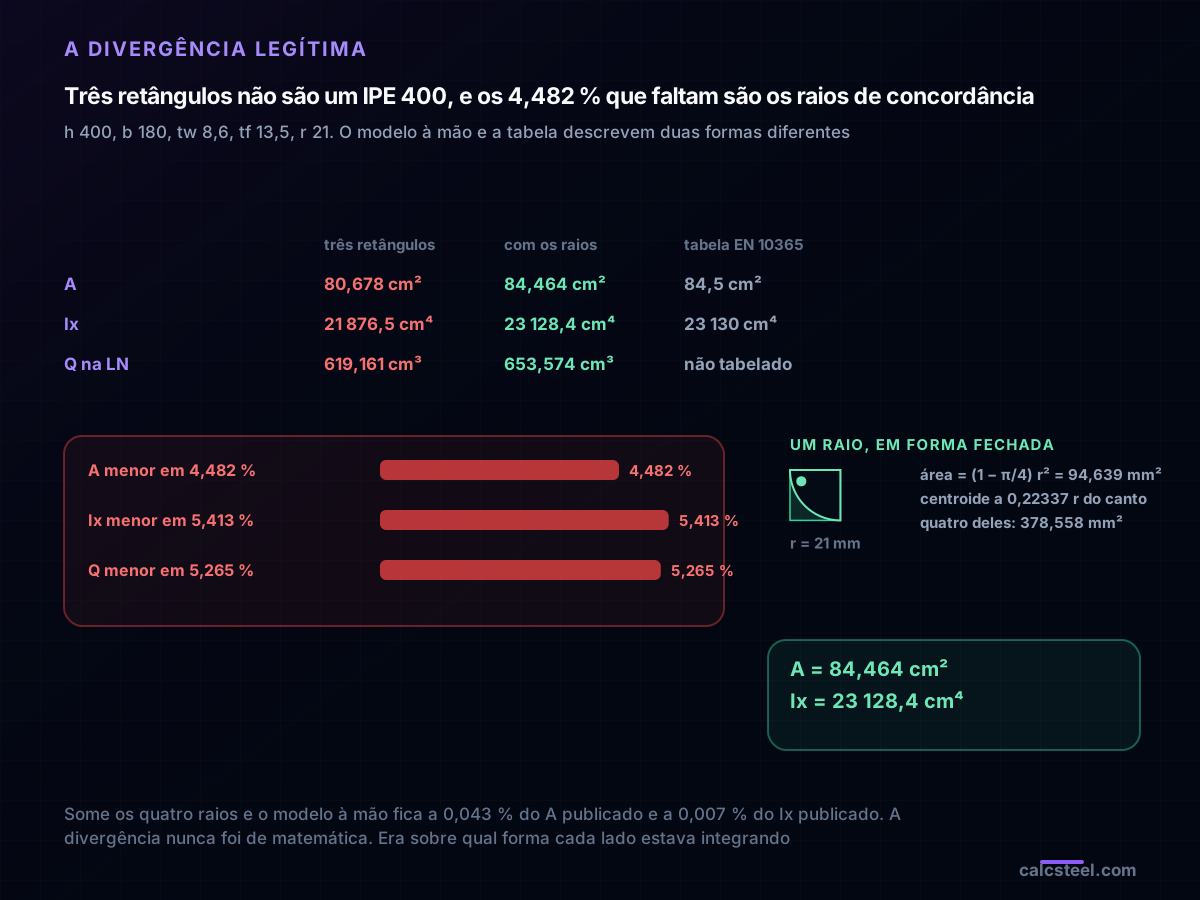
Modele um IPE 400 do jeito que todo mundo modela primeiro: dois retângulos de mesa e um retângulo de alma. h = 400, b = 180, tw = 8,6, tf = 13,5. Isso dá A = 80,678 cm², Ix = 21 876,5 cm⁴ e Q na linha neutra = 619,161 cm³.
A tabela publicada da EN 10365 diz A = 84,5 cm² e Ix = 23 130 cm⁴. O modelo manual está 4,482 % baixo em área e 5,413 % baixo em Ix. Isso não é arredondamento.
O aço que falta são os quatro raios de concordância, as transições curvas em que cada mesa encontra a alma, e num IPE 400 o raio de concordância é r = 21 mm. Um raio é a região entre um canto reto e um quarto de círculo, então a sua área é (1 − π/4) r² = 94,639 mm², e o seu centroide fica a (10 − 3π)/(12 − 3π) = 0,22337 do raio a partir do canto, o que dá 4,691 mm. Os quatro somam 378,558 mm² de aço, situados quase tão longe da linha neutra quanto as mesas.
Some eles em forma fechada, com termo de transferência incluído, e o modelo manual devolve A = 84,464 cm² e Ix = 23 128,4 cm⁴. Isso é 0,043 % da área publicada e 0,007 % do Ix publicado. O momento estático se move também: Q na linha neutra vai de 619,161 cm³ para 653,574 cm³, uma correção de 5,265 % que cai direto na tensão de cisalhamento.
Então a divergência nunca foi matemática. Os dois lados integraram corretamente. Eles integraram duas formas diferentes, e só uma dessas formas é a que é laminada. Antes de discutir uma propriedade de seção, acertem o contorno.
A regra prática: para um perfil laminado, use os valores de catálogo. Eles vêm da geometria real do perfil e são contra o que a norma foi calibrada. Use o modelo de três retângulos para intuição, para uma primeira passada, e para conferir se o valor de catálogo está na ordem de grandeza certa, o que ele vai estar dentro de uns 5 %.
O que o software faz com uma curva
O teorema de Green precisa de arestas. Um raio de concordância é um arco, e um arco não é aresta, então algo tem de ceder. Quem cede é o arco: o motor o substitui por uma cadeia de cordas retas e integra o polígono exatamente.
A questão é quantas cordas. Trace o mesmo IPE 400 como polígono e corte cada um dos quatro raios em n cordas, depois compare com a forma fechada acima.
Com uma corda por raio, 18 vértices no total, a área erra em 5,961 % e Ix em 6,884 %. Com duas cordas, 1,635 % e 1,907 %. Quatro cordas, 0,418 % e 0,489 %. Oito, 0,105 % e 0,123 %. Dezesseis, 0,026 % e 0,031 %. Trinta e duas, 0,007 % e 0,008 %. Sessenta e quatro cordas, 270 vértices, 0,002 % nos dois.
O erro cai por um fator de quatro sempre que a contagem de cordas dobra. Isso é convergência de segunda ordem, a assinatura de uma aproximação por cordas de uma curva suave, e traça uma reta em eixos logarítmicos.
Também resolve uma questão que vale resolver: dezesseis cordas por raio já colocam Ix dentro de 0,031 %, que é muito mais fino que a tolerância de laminação da própria viga. Poligonização deixou de ser fonte de erro de engenharia faz muito tempo, e não é onde você deve olhar quando dois programas divergem.
Mover o centroide de propósito: uma chapa de reforço
Tudo até aqui tratou o centroide como algo que você acha. Ele também é algo que você move, e uma chapa de reforço é a alavanca mais barata que existe.
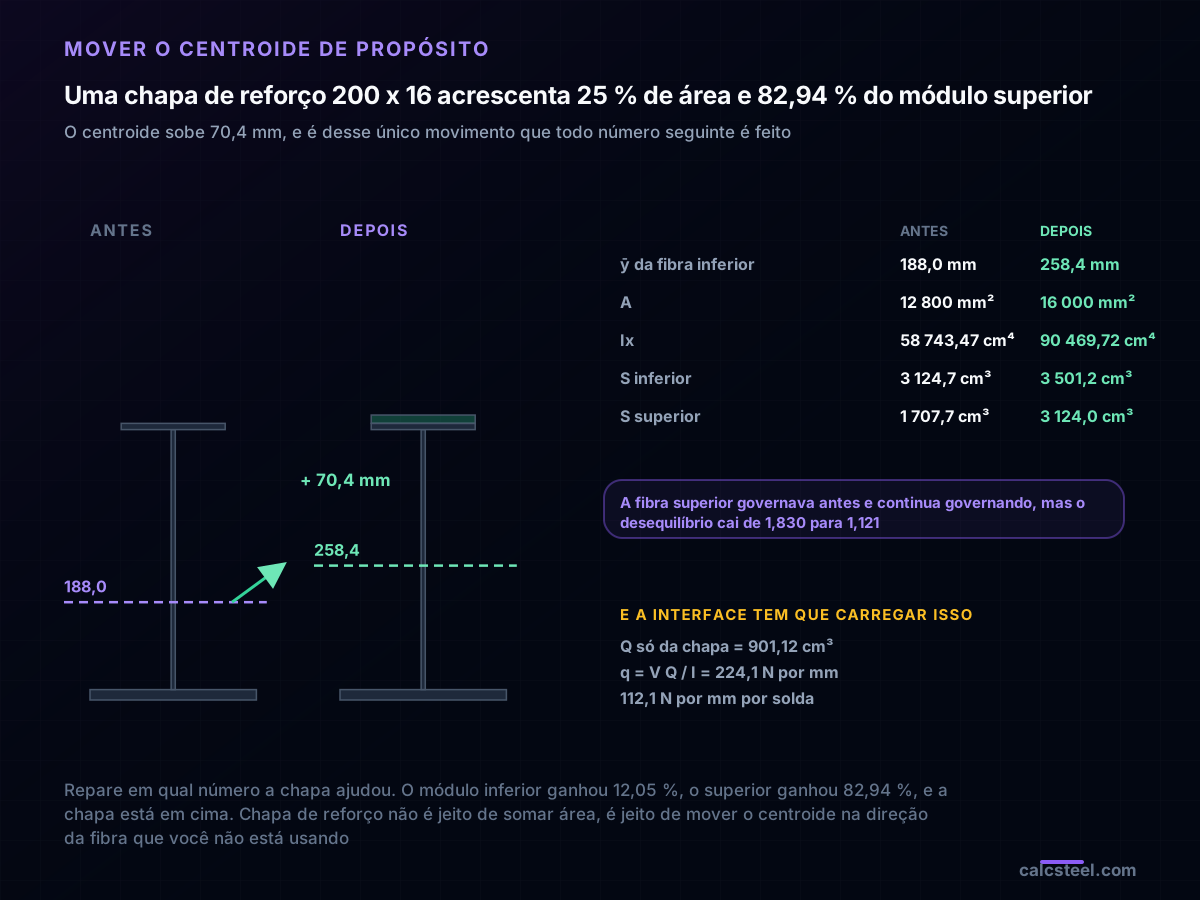
Solde uma chapa 200 x 16 na mesa superior da viga. Isso é 3 200 mm² de aço, um aumento de 25 % na área, e a tabela composta agora tem quatro linhas em vez de três. O polígono tem dezesseis vértices em vez de doze. Os dois caminhos concordam de novo, exatamente.
O centroide sobe de 188,0 mm para 258,4 mm, um deslocamento de 70,4 mm, e Ix vai de 58 743,47 cm⁴ para 90 469,72 cm⁴, mais 54,01 %. Vinte e cinco por cento mais aço compraram cinquenta e quatro por cento mais rigidez, que é o termo de eixos paralelos fazendo o que ele sempre faz.
Mas olhe o que aconteceu com os módulos de resistência elásticos, porque é esse o número que dimensiona a viga. O módulo inferior foi de 3 124,7 cm³ para 3 501,2 cm³, mais 12,05 %. O módulo superior foi de 1 707,7 cm³ para 3 124,0 cm³, mais 82,94 %. A chapa está em cima, e a fibra superior é a que ela ajudou, por quase sete vezes mais.
Essa é a ideia de projeto. Numa seção de mesas desiguais as duas fibras não dividem a carga: antes da chapa, a razão entre as duas distâncias ao centroide era 1,830, então a fibra superior chegava ao limite enquanto a inferior ainda estava de bobeira. Depois da chapa a razão é 1,121, e as duas fibras estão quase equilibradas. Uma chapa de reforço não é um jeito de somar área. É um jeito de mover o centroide na direção da fibra que você não estava usando.
A interface tem de suportar a mudança. O momento estático da chapa sozinha, em relação ao novo centroide, é 901,12 cm³, então o fluxo de cisalhamento na linha de solda é q = V Q / I = 224,1 N por mm, ou 112,1 N por mm em cada uma das duas soldas de filete. Contra a EN 1993-1-8, com fu = 490 MPa, βw = 0,9 e γM2 = 1,25, a resistência de cálculo ao cisalhamento na garganta é 251,5 MPa, então a garganta necessária é 0,446 mm e a perna 0,63 mm. A AISC 360 J2 com eletrodo E70 pede uma perna de 0,734 mm. As duas estão muito abaixo de qualquer solda que se consiga depositar, então a regra de dimensão mínima governa e um filete de 4 mm é a resposta. Calcule mesmo assim: no dia em que o cortante for quatro vezes maior, a conta já está montada.
Experimente: digite uma seção e leia o centroide
A calculadora abaixo roda a mesma rotina de polígono descrita acima. Dê a ela um perfil laminado e ela devolve a geometria de catálogo; dê uma seção customizada e ela percorre os seus vértices e devolve A, o centroide, Ix, Iy e o produto de inércia numa passada só pelo contorno.
O exercício útil é o que este artigo acabou de fazer. Entre com a viga soldada do exemplo: mesa superior 200 x 12, alma 500 x 8, mesa inferior 320 x 20. Confira que o centroide volta em 188,0 mm a partir da fibra inferior e o Ix em 58 743,47 cm⁴. Depois acrescente a chapa de reforço 200 x 16 e veja o centroide subir para 258,4 mm.
Faça a tabela manual antes, no papel, antes de olhar. A conciliação vale mais que qualquer um dos números sozinho.
Formula — hover a variable to highlight it on the drawing
Ix = [ b·h³ − (b − tw)·hw³ ] / 12= 1,845.6 cm⁴(hw = h − 2·tf)
Iy = [ 2·tf·b³ + hw·tw³ ] / 12= 141.9 cm⁴
Root fillets are neglected — rolled-section tables run 1–5% higher on Ix.
Parallel-axis theorem, live — Ix = Σ ( I₀ + A·d² )
| Part | A (cm²) | d (cm) | I₀ (cm⁴) | A·d² (cm⁴) | I₀ + A·d² (cm⁴) |
|---|---|---|---|---|---|
| Web | 10.25 | 0 | 286 | 0 | 286 |
| Flange (top) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Flange (bottom) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Σ = Ix | 287 | 1,558.6 | 1,845.6 |
Exact rectangle parts (web + two flanges) about the section centroid — the flange A·d² transfer terms are the whole story of the I-beam. Change any dimension above and watch the table re-derive.
Section properties
Moment of inertia Ix
1,845.6 cm⁴
1.846 × 10⁷ mm⁴
Moment of inertia Iy
141.9 cm⁴
1.419 × 10⁶ mm⁴
Area A
27.25 cm²
Mass
21.39 kg/m
Section modulus Sx
184.6 cm³
Section modulus Sy
28.39 cm³
Plastic modulus Zx
209.7 cm³
Plastic modulus Zy
43.93 cm³
Radius of gyration rx
8.23 cm
Radius of gyration ry
2.28 cm
Centroid x̄ (from left)
50 mm
Centroid ȳ (from bottom)
100 mm
Local slenderness — NBR 8800 / AISC 360 fingerprint
Flange
λ = b / 2·tf = 5.88
λp = 10.75 · λr = 28.28
Web
λ = hw / tw = 32.68
λp = 106.3 · λr = 161.2
Flexure limits per AISC 360 Table B4.1b (≈ NBR 8800 Annex F), fy = 250 MPa, E = 200 GPa — λp/λr scale with √(E/fy). Compact sections reach the full plastic moment Mp = Z·fy; non-compact and slender elements are capped by local buckling.
Closest standard profiles — matched by Ix against 876 real catalog sections
Ix = 1,845.6 cm⁴ (-0.0%)
Iy = 141.9 cm⁴ (-0.0%)
21.39 kg/mlightest
Best match — design checks
Ix = 1,844.2 cm⁴ (-0.1%)
Iy = 902.5 cm⁴ (+535.8%)
34.19 kg/m#2 by weight
Design checks
Ix = 1,838.7 cm⁴ (-0.4%)
Iy = 1,838.7 cm⁴ (+1195.4%)
43.96 kg/m#3 by weight
Design checks
Same 1,309-profile database that powers the CalcSteel 3D editor and profile pages — ABNT cold-formed (Ue, U, rounds), AISC (W, HSS, L, Pipe), European (IPE, HEA, HEB, HEM, UPN) and Indian (ISMB/ISMC) series. Opening a match carries your custom section along as the comparison baseline.
Cinco jeitos de errar isso, e como saber em qual você caiu
1. Medir ȳ' a partir da referência em vez do centroide. Esse é o grande. Na viga soldada do exemplo a área acima da linha neutra é 5 056 mm² e o seu próprio centro fica a 435,646 mm da fibra inferior, mas a só 247,646 mm do centroide. Use o primeiro e Q vira 2 202 624 mm³ em vez de 1 252 096 mm³, um fator de 1,759, e a tensão de cisalhamento lê 105,46 MPa em vez de 59,95 MPa. Nada em 105,46 MPa parece errado, e é exatamente aí que mora o perigo.
2. Se preocupar com qual lado do corte tomar. Esse é inofensivo e as pessoas perdem tempo nele. O momento estático da área acima do corte é +1 252 096 mm³ e o da área abaixo é −1 252 096 mm³. Eles somam zero, porque é o teste do zero de novo, então os módulos são idênticos e τ = VQ/(It) não liga. Tome o lado que tiver menos partes.
3. Usar um modelo de três retângulos contra um valor de catálogo. A diferença de 4,482 % na área de um IPE 400 são os raios de concordância, e ela é real. Duas formas diferentes, duas respostas corretas. Decida qual forma você quis dizer antes de comparar.
4. Citar um centroide sem a sua referência. O mesmo ponto na mesma viga é 188,0 mm, −344,0 mm ou −78,0 mm dependendo de onde você mediu, e as três estão certas. Metade das contradições aparentes entre uma verificação manual e um modelo é isso.
5. Ler τ numa junção de mesa como se fosse tensão real. O salto de 25 vezes em y = 520 mm é a teoria elementar falhando no único lugar em que a sua hipótese não vale, não uma concentração de tensão contra a qual se dimensiona. Se uma tensão de junção governar alguma coisa, você precisa de um modelo mais fino, não de um coeficiente de segurança maior.
Uma rotina de seis passos para conciliar qualquer seção com qualquer software
1. Acerte o contorno primeiro. Raios de concordância dentro ou fora. Raios de canto dentro ou fora. Galvanização e pintura fora. A maioria das divergências morre aqui, antes de qualquer conta.
2. Escreva a tabela com uma referência explícita, e deixe a referência por escrito ao lado de ȳ. Um centroide sem referência não é resposta.
3. Rode o teste do zero. Σ Aᵢ (yᵢ − ȳ) tem de dar zero. Uma linha, nenhum dado extra, e pega um centroide errado independentemente de como você chegou nele.
4. Confira a divisão do Ix. Na viga soldada do exemplo os termos de transferência são 86 % do total. Se os termos próprios dominam na sua tabela, provavelmente as suas partes estão grandes demais ou o seu ȳ está errado.
5. Calcule Q no corte com que você realmente se importa, não na linha neutra por reflexo. A linha neutra dá o pico de tensão na alma; uma junção de mesa dá o fluxo de cisalhamento para uma solda ou um grupo de parafusos; e são números diferentes na mesma seção.
6. Confira τ contra V/Aw. Numa viga soldada o pico exato deve ficar alguns por cento acima dele, 1,0657 aqui. Se o seu valor exato estiver bem longe disso, você usou o Q errado, o t errado, ou os dois.
Duas integrais, uma divisão, uma subtração. O centroide e o momento estático de área são as grandezas menos glamorosas da análise estrutural, e todo número que vem depois delas herda o que você fez com elas.
Fontes
- 1.EN 10365, perfis laminados a quente em U, I e H: as dimensões e propriedades de seção publicadas do IPE 400 usado como âncora externa
- 2.EN 1993-1-1, projeto de estruturas de aço, regras gerais: propriedades elásticas de seção, a área de cisalhamento de um perfil laminado e a verificação da resistência ao cisalhamento
- 3.EN 1993-1-8 §4.5.3, soldas de filete: o método direcional, βw = 0,9 para o S355 e γM2 = 1,25, usados para dimensionar a solda da chapa de reforço
- 4.AISC 360, Specification for Structural Steel Buildings, capítulo G (cisalhamento) e seção J2 (soldas), para o segundo caminho na mesma verificação de solda
- 5.Gere e Goodno, Mechanics of Materials: a fórmula do cisalhamento τ = VQ/(It), sua dedução a partir do equilíbrio horizontal, e as hipóteses em que ela se apoia
- 6.Timoshenko e Goodier, Theory of Elasticity: por que a fórmula elementar do cisalhamento falha numa mudança brusca de largura, e o que o campo de tensões real faz ali
- 7.ABNT NBR 8800, Projeto de estruturas de aço e de estruturas mistas de aço e concreto: propriedades elásticas de seção e a verificação ao cisalhamento numa viga soldada
- 8.Teorema de Green e a família de fórmulas do cadarço, o caminho padrão de uma integral de área para uma volta pelo contorno de um polígono
Experimente o CalcSteel grátis
Modele, analise e dimensione estruturas de aço no navegador. Sem instalação, sem cadastro.
Abrir o editor 3D