Formule de la déformation vraie : ε = ln(1 + e), et où elle apparaît sur un portique en acier réel
La formule de la déformation vraie est ε = ln(L/L₀) = ln(1 + e). Elle existe parce que la déformation conventionnelle a deux défauts : des déformations mesurées l'une après l'autre ne s'additionnent pas, et un allongement n'est pas l'image en miroir de l'écrasement équivalent. Un logarithme corrige les deux. La réponse honnête à la question de savoir quand un ingénieur charpente en a besoin est étroite, et mérite d'être connue avec précision : sur un contreventement réel résolu par le moteur CalcSteel, les deux déformations diffèrent de 0,019 %, soit un demi-micron sur une diagonale de 7,2 m, alors que le même acier plié à froid au rayon minimal les sépare de 10,74 %.
L'essentiel
- La formule de la déformation vraie est ε = ln(L/L₀) = ln(1 + e). Elle rapporte chaque incrément d'allongement à la longueur que la barre possède à cet instant, et non à la longueur qu'elle avait au départ, ce que fait la déformation conventionnelle.
- Deux propriétés en découlent, et la déformation conventionnelle n'a ni l'une ni l'autre. Les déformations vraies mesurées à la suite s'additionnent exactement, et un allongement au double de la longueur (+0,693) est le miroir exact d'un écrasement à la moitié de la longueur (−0,693), là où la déformation conventionnelle annonce +100 % contre −50 %.
- Démontré sur le moteur de production : une diagonale L 100x100x8 tirée en deux paliers égaux jusqu'à 345,01 MPa. La somme des deux déformations conventionnelles donne 1725,059 µε contre une valeur vraie de 1725,803 µε, soit exactement e₁·e₂ = 0,744 µε de moins. Les deux déformations vraies s'additionnent à 1724,315 µε, qui est la réponse à la onzième décimale près.
- Dans le domaine élastique de dimensionnement, l'écart est négligeable, et on peut chiffrer à quel point : le manque vaut environ la moitié de la déformation elle-même. Sur la diagonale du contreventement, à 22,0 % de fy, la déformation conventionnelle vaut 379,849 µε contre 379,777 µε en vraie, soit une différence de 0,52 µm répartie sur les 7,2 m de la barre.
- Elle cesse d'être négligeable dès l'instant où l'acier est formé à froid ou confié à un solveur non linéaire. Une tôle pliée au plancher AISI RP98-1 de r/t = 1,5 atteint 25,0 % de déformation conventionnelle sur la fibre extérieure mais seulement 22,31 % de déformation vraie, soit 10,74 % d'écart à 145 fois la déformation d'élasticité.
La formule, et la réponse honnête à la question de savoir quand elle sert
Voici l'essentiel, avant la moindre explication :
εvraie = ln(L / L₀) = ln(1 + e)
où e = ΔL/L₀ est la déformation conventionnelle que vous utilisez déjà. Voilà la formule de la déformation vraie, appelée aussi déformation logarithmique, déformation naturelle ou déformation de Hencky. Elle a été écrite pour la première fois par Paul Ludwik en 1909, dans une monographie de 59 pages sur la mécanique de la mise en forme des métaux, et le fait qu'elle sorte d'un ouvrage de formage plutôt que d'un ouvrage de structures est tout le sujet de cet article.
La plupart des articles sur cette formule s'arrêtent à l'algèbre. Celui-ci répond à la question que se pose vraiment un ingénieur structures : est-ce que tout cela change un nombre sur un plan ? La réponse est précise et elle a deux moitiés. Dans le domaine élastique où vous dimensionnez, l'écart entre les deux déformations vaut 0,019 % sur un contreventement réel, soit un demi-micron sur une diagonale de 7,2 m, et il faut l'ignorer délibérément plutôt que par accident. En pliage à froid, dans un modèle éléments finis non linéaire et dans l'essai de traction qui a nourri ce modèle, l'écart va de 2 % à 14 %, et l'ignorer là corrompt l'analyse.
Les deux moitiés sont calculées plus bas sur le vrai moteur CalcSteel, sur un contreventement que vous pourriez réellement construire.
Pourquoi la définition passe forcément par une intégrale
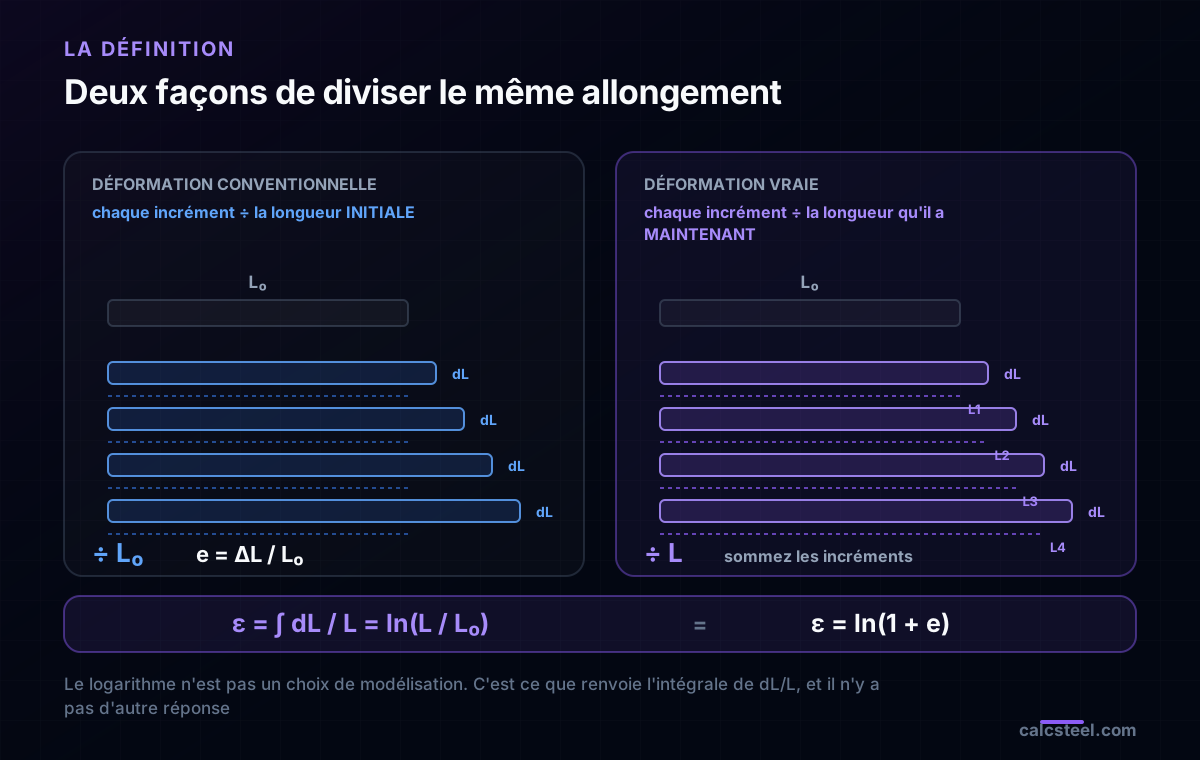
La déformation conventionnelle a une seule longueur de référence et ne la lâche jamais :
e = (L − L₀) / L₀ = ΔL / L₀
Chaque millimètre d'allongement, le premier comme le dix millième, est divisé par le même L₀ d'origine. C'est un choix, pas une loi, et c'est un très bon choix tant que l'allongement reste petit. Cela devient un mauvais choix dès que la barre est visiblement plus longue qu'au départ, parce que vous mesurez encore par rapport à une longueur qu'elle n'a plus.
La déformation vraie fait l'autre choix. Elle rapporte chaque incrément à la longueur qu'elle a devant elle à cet instant :
dε = dL / L
C'est un incrément, pas une déformation, donc pour obtenir la déformation il faut sommer les incréments. Ils sont infinitésimaux, donc les sommer est une intégrale :
ε = ∫L₀L dL / L = ln(L) − ln(L₀) = ln(L / L₀)
Le logarithme n'est pas une hypothèse de modélisation que quelqu'un aurait choisie. C'est ce qui tombe de l'intégration de dL/L, et il n'y a pas d'autre réponse. Ludwik appelait le résultat l'allongement spécifique effectif ; aujourd'hui, c'est la déformation vraie.
La formule de la déformation vraie, sous les trois formes que vous croiserez
La même grandeur s'écrit de trois façons, et ce sont toutes la même équation :
| Forme | Formule | À utiliser quand |
|---|---|---|
| À partir des deux longueurs | ε = ln(L / L₀) | vous avez mesuré la barre avant et après |
| À partir de la déformation conventionnelle | ε = ln(1 + e) | vous avez une table contrainte-déformation en valeurs conventionnelles |
| À partir des aires | ε = ln(A₀ / A) | le volume est constant, ce qui est vrai dès que ça plastifie |
Le chemin inverse est tout aussi net. Si vous avez une déformation vraie et que vous voulez récupérer la déformation conventionnelle :
e = eε − 1
Une substitution et l'affaire est réglée. Une éprouvette de traction en A572 grade 50 qui atteint la première plastification s'allonge de e = fy/E = 345 / 200 000 = 0,001725, soit 1725 µε. La déformation vraie vaut ln(1,001725) = 0,00172351, soit 1723,5 µε. Les deux nombres coïncident sur trois chiffres significatifs et se séparent au quatrième, et ce rapport résume toute l'histoire du domaine élastique.
Notez ce qu'implique la troisième forme. Dès que vous pouvez écrire ε = ln(A₀/A), vous n'avez plus besoin de mesurer une longueur, seulement la striction de l'éprouvette. C'est exactement ainsi que la déformation vraie est récupérée sur une éprouvette une fois que la barre a commencé à stricturer et que la base de mesure ne veut plus rien dire.
La propriété que la déformation conventionnelle n'a pas
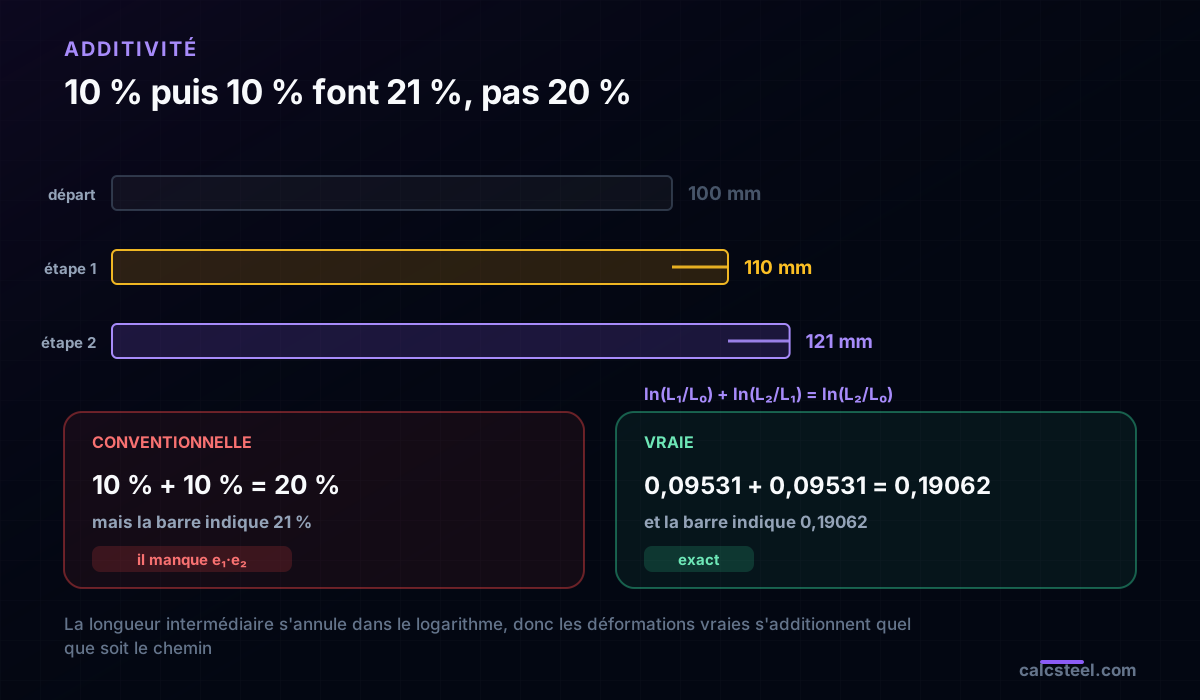
Prenez une base de mesure de 100 mm et allongez-la de 10 %. Elle fait maintenant 110 mm. Allongez-la encore de 10 %, ce qui fait 11 mm cette fois, et elle fait 121 mm.
Vous avez appliqué 10 % puis 10 %. Demandez quelle est la déformation conventionnelle totale et la réponse n'est pas 20 %. C'est (121 − 100)/100 = 21 %. Les deux déformations conventionnelles que vous avez mesurées refusent de s'additionner, et elles ratent la réponse de 4,762 %.
| Palier 1 | Palier 2 | Somme | Mesuré sur l'ensemble | |
|---|---|---|---|---|
| Longueur | 100 à 110 mm | 110 à 121 mm | 100 à 121 mm | |
| Déformation conventionnelle | 10 % | 10 % | 20 % | 21 % |
| Déformation vraie | 0,09531 | 0,09531 | 0,19062 | 0,19062 |
Les déformations vraies s'additionnent. Pas approximativement, exactement, et pour une raison visible en une ligne d'algèbre :
ln(L₁/L₀) + ln(L₂/L₁) = ln(L₂/L₀)
La longueur intermédiaire se simplifie. Quel que soit le chemin suivi par la barre pour aller de L₀ à L₂, et en quelque nombre de paliers que vous l'ayez découpé, les déformations vraies donnent le même total. Les déformations conventionnelles en sont incapables, parce que chacune traîne à l'intérieur d'elle une longueur de référence différente.
La taille du défaut vaut exactement e₁·e₂ : (1 + e₁)(1 + e₂) = 1 + e₁ + e₂ + e₁e₂. C'est un terme du second ordre, et c'est pourquoi le défaut est invisible aux déformations de charpente et fatal aux déformations de formage. Nous le mesurons sur le moteur plus bas, et il sort à 0,744 µε.
Traction et compression, enfin symétriques
Voici le second défaut, et c'est celui qui rend la plasticité impossible à écrire en déformation conventionnelle.
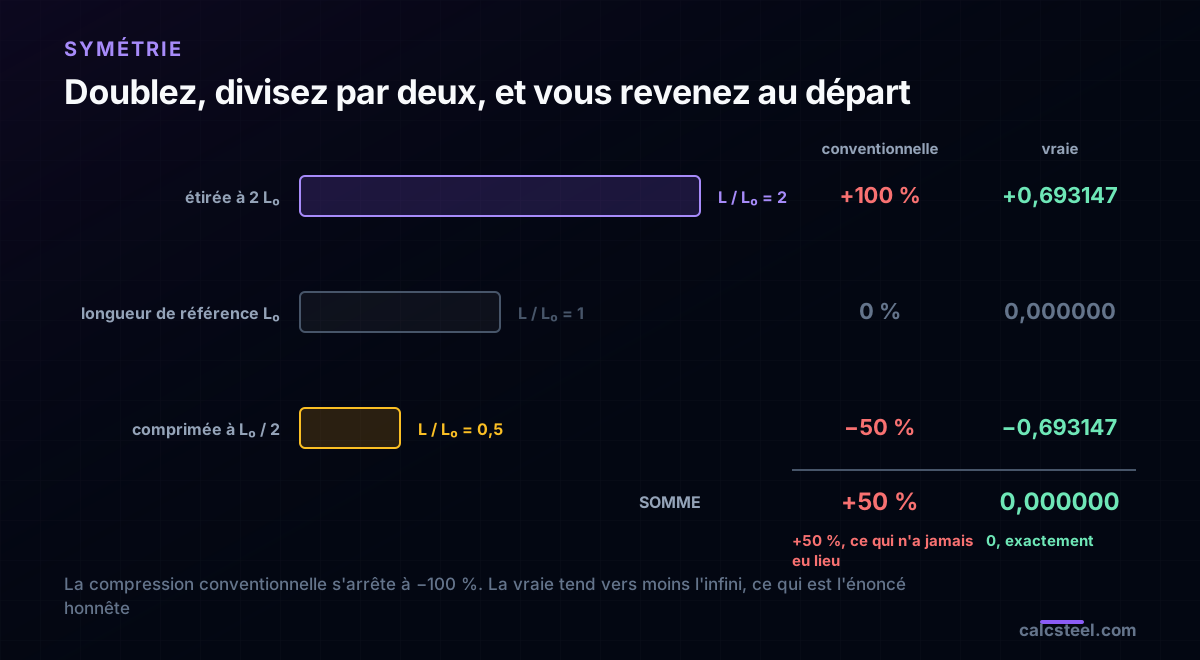
Prenez une barre et étirez-la au double de sa longueur. Prenez une barre identique et écrasez-la à la moitié de sa longueur. Selon toute lecture raisonnable, ce sont deux déformations égales et opposées. La déformation conventionnelle n'est pas d'accord :
| Déformation subie | L / L₀ | Déformation conventionnelle | Déformation vraie |
|---|---|---|---|
| Étirée au double | 2,0 | +100 % | +0,693147 |
| Écrasée à la moitié | 0,5 | −50 % | −0,693147 |
| Somme | 1,0, retour au départ | +50 % | 0,000000 |
Faites les deux sur la même barre et vous vous retrouvez exactement au point de départ. La déformation vraie l'enregistre correctement, +ln 2 puis −ln 2, dont la somme est nulle. La déformation conventionnelle enregistre un résidu de +50 %, qui ne correspond à rien de ce qui s'est passé.
Une limite dure se cache dans la même asymétrie. La déformation conventionnelle de compression ne peut jamais dépasser −100 %, parce que la longueur ne peut pas passer sous zéro. La déformation vraie de compression file vers moins l'infini quand la longueur tend vers zéro, ce qui est l'énoncé physiquement honnête : écraser complètement quelque chose demande une déformation sans borne, pas 100 % d'une déformation.
Constance du volume, et pourquoi la plasticité prend ν = 0,5
La troisième raison d'être de la déformation vraie, c'est qu'elle rend la condition de volume constant triviale. Étirez une barre selon 1 et laissez-la se contracter selon 2 et 3. En déformation vraie, le volume constant s'écrit :
ε₁ + ε₂ + ε₃ = 0
Une somme nette de trois nombres. La version du même énoncé physique en déformation conventionnelle est (1 + e₁)(1 + e₂)(1 + e₃) = 1, un produit, dont personne ne veut à l'intérieur d'un critère de plastification.
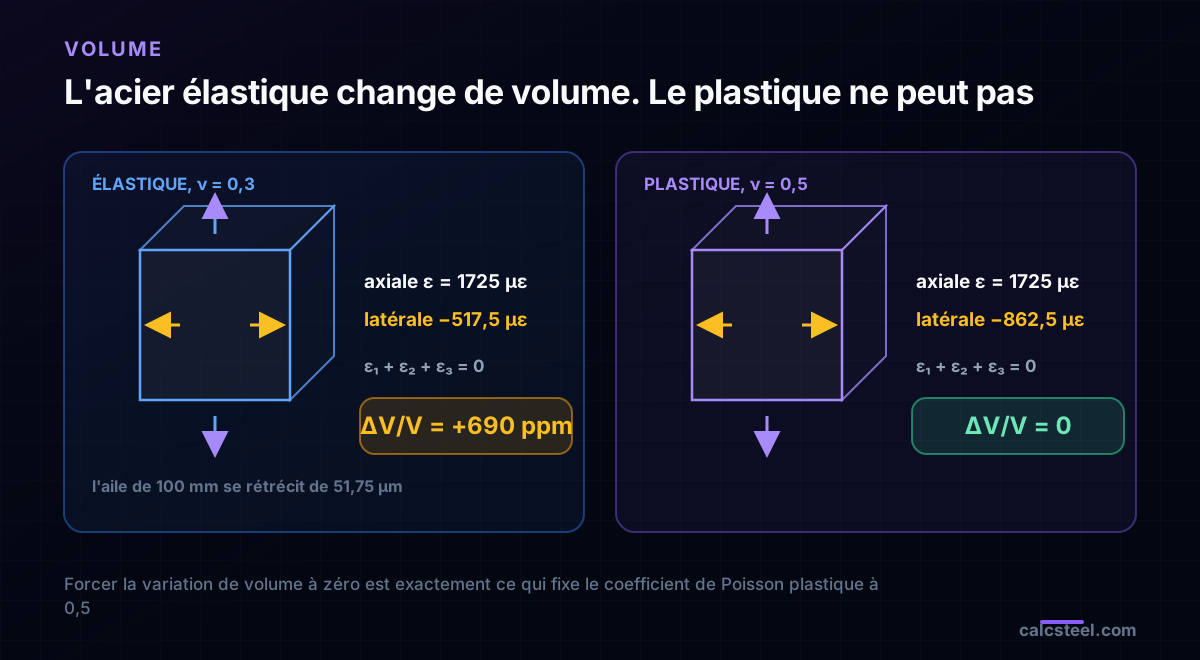
L'acier ne conserve pas son volume dans l'élastique. Reprenez le cas axial du moteur lui-même, la L 100x100x8 tirée jusqu'à la première plastification à 1725 µε. Avec ν = 0,3, la déformation transversale vaut −517,5 µε sur chacune des deux directions latérales, donc :
ΔV/V = ε(1 − 2ν) = 1725 × 0,4 = 690 ppm, soit +0,069 %
La cornière occupe véritablement plus de volume qu'avant, de sept parties pour dix mille, et son aile de 100 mm s'est rétrécie de 51,75 µm. Poussez-la maintenant au delà de la limite d'élasticité. L'écoulement plastique dans un métal est un réarrangement d'atomes, pas un changement de leur espacement, donc le volume cesse de varier. Posez ΔV/V = 0 dans la même équation et vous obtenez ν = 0,5, ce qui explique pourquoi tout modèle de plasticité annonce un coefficient de Poisson de 0,5 alors que la partie élastique du même modèle annonce 0,3.
Ce ne sont pas deux propriétés de matériau contradictoires. C'est un seul matériau, avec une réponse élastique qui change le volume et une réponse plastique qui ne le peut pas.
Quelle est la taille de l'écart ? Environ la moitié de la déformation elle-même
Développez le logarithme en série et la question se répond toute seule :
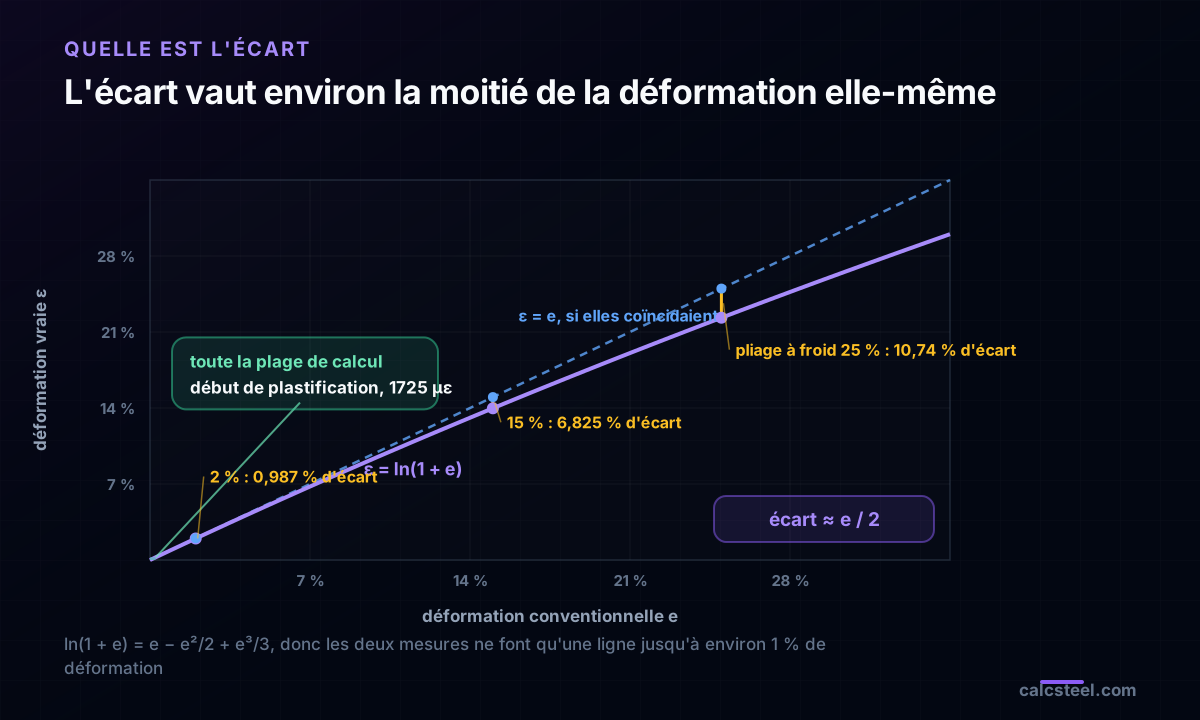
ln(1 + e) = e − e²/2 + e³/3 − ...
La déformation vraie est donc plus courte que la déformation conventionnelle de e²/2, et rapporté à la déformation elle-même ce manque vaut e/2. Une déformation de 0,2 % est sous-estimée d'environ 0,1 % d'elle-même. Une déformation de 20 % est sous-estimée d'environ 10 % d'elle-même. Une seule règle couvre tout le domaine, et elle est exacte à mieux d'un cinquantième de pour cent jusqu'à 2 % de déformation :
| Où vous êtes | Déformation conventionnelle e | Déformation vraie ε | Manque |
|---|---|---|---|
| Diagonale de contreventement, service | 379,8 µε | 379,8 µε | 0,019 % |
| Première plastification, fy = 250 MPa | 1250,0 µε | 1249,2 µε | 0,062 % |
| Première plastification, fy = 345 MPa | 1725,0 µε | 1723,5 µε | 0,086 % |
| Fin du palier de plastification | 2,0 % | 1,9803 % | 0,987 % |
| Bien engagé dans l'écrouissage | 5,0 % | 4,879 % | 2,42 % |
| Allongement réparti, proche de la striction | 15,0 % | 13,976 % | 6,825 % |
| Pliage à froid à r/t = 1,5 | 25,0 % | 22,314 % | 10,74 % |
Lisez le tableau comme une carte de ce qui mérite votre attention. Tout ce qui est au dessus de la ligne de plastification est une différence sur le quatrième chiffre significatif d'un nombre que vous avez arrondi à trois. Tout ce qui est sous la ligne du palier est une différence qu'un vérificateur relèverait. La frontière se situe autour de 1 % de déformation, ce qui est aussi, et ce n'est pas un hasard, la frontière où un solveur élastique linéaire cesse d'être le bon outil.
Vérification chiffrée, partie 1 : un contreventement réel, et le moteur prouvé d'abord
Assez d'algèbre. Voici une structure, et voici le moteur embarqué dans CalcSteel en train de la résoudre.
Une travée contreventée unique, de 6 m de portée et 4 m de hauteur. Traverse IPE 300, poteaux HEB 200, pieds articulés, et une diagonale L 100x100x8 allant du pied du poteau de gauche à la tête de celui de droite, longue de 7211,1 mm. Elle porte 20 kN/m de charge gravitaire sur la traverse et une charge latérale de 100 kN en tête.
Avant de faire confiance à la moindre déformation qui en sort, le modèle doit faire ses preuves de deux façons. D'abord l'équilibre global : la somme des réactions horizontales revient à −100,000 kN contre 100 kN appliqués, et la somme des réactions verticales à 120,000 kN contre les 20 × 6 = 120 kN appliqués. Exact, à toutes les décimales que le solveur affiche.
Ensuite la raideur. En tirant la même L 100x100x8 axialement avec 270,3 kN, le moteur renvoie un allongement de 6,21979 mm contre 6,21979 mm pour la forme analytique NL/AE, soit une erreur de 0,000004 %. En divisant la contrainte par cette déformation, on retrouve E = 200 000 MPa à partir du champ de déplacements plutôt qu'en le supposant. Personne n'a jamais dit au moteur ce qu'était une déformation, et il vient de nous donner le module d'Young.
Maintenant, les nombres qui suivent veulent dire quelque chose.
Vérification chiffrée, partie 2 : la diagonale, et les 0,52 micron qui séparent les deux déformations
Le moteur annonce 119,04 kN de traction dans la diagonale, plus un petit 1,357 kNm de flexion qu'elle récupère des assemblages. Sur les 1566,9 mm² d'une L 100x100x8, cela fait 75,97 MPa, soit 22,0 % de fy pour un A572 grade 50 : une contrainte de service banale, entièrement réaliste.
| Grandeur | Valeur | D'où elle vient |
|---|---|---|
| Effort normal dans la diagonale | 119,04 kN | moteur |
| Contrainte | 75,97 MPa | N / A |
| Allongement | 2,7391 mm | moteur |
| Déformation conventionnelle e | 379,849 µε | σ / E |
| La même, à partir des coordonnées des nœuds déplacés | 379,897 µε | géométrie du moteur, 0,012 % d'écart |
| Déformation vraie ε | 379,777 µε | ln(1 + e) |
| Différence | 0,0721 µε | 0,019 % |
Deux chemins indépendants vers la déformation conventionnelle s'accordent à 0,012 % près : l'un par la loi de Hooke à partir de l'effort dans l'élément, l'autre purement géométrique, en mesurant de combien le moteur a écarté les deux nœuds d'extrémité. C'est cet accord qui autorise la dernière ligne.
Et cette dernière ligne est la réponse honnête au titre de l'article. Passer en déformation vraie change la déformation de cette barre de 0,0721 µε. Réparti sur toute la diagonale de 7211,1 mm, cela fait une longueur de 0,52 µm, environ un centième de l'épaisseur d'un cheveu, sur une barre qui s'est allongée de 2,7391 mm. Aucune tolérance de laminage, aucune tolérance de montage et aucun certificat matière au monde n'est assez serré pour que cette différence soit observable.
C'est le bon résultat, pas un résultat décevant. C'est pourquoi l'AISC 360, l'EN 1993-1-1 et la NBR 8800 sont toutes écrites en déformation conventionnelle et ne mentionnent jamais le logarithme : dans le domaine que ces documents gouvernent, la conversion est du bruit arithmétique.
Vérification chiffrée, partie 3 : le moteur démontre que les déformations s'additionnent
L'affirmation sur l'additivité, plus haut, a été faite avec des nombres d'éprouvette bien ronds. Elle mérite une vraie mesure, la voici donc sur la même diagonale.
La barre est tirée en deux paliers égaux de 270,3 kN chacun, 172,51 MPa par palier, si bien qu'elle finit à 345,01 MPa, la première plastification d'un A572 grade 50 et le dernier point où un solveur linéaire dit encore la vérité. Le piège, c'est qu'un moteur linéaire ne met pas à jour sa propre géométrie, donc le second palier a été résolu sur un modèle reconstruit à la longueur laissée par le premier. C'est un pas lagrangien réactualisé explicite, fait à la main, et c'est la seule façon de poser la question honnêtement.
| Étape | Longueur | Allongement du moteur |
|---|---|---|
| Départ | 7211,1026 mm | |
| Palier 1, 270,3 kN | 7217,3223 mm | 6,21979 mm |
| Palier 2, 270,3 kN sur la nouvelle longueur | 7223,5475 mm | 6,22515 mm |
Remarquez que le second allongement est plus grand, 6,22515 contre 6,21979 mm, pour un effort identique. La barre s'est allongée, donc la même contrainte achète plus d'allongement. Tout le problème de la longueur de référence tient dans cette ligne.
| Palier 1 | Palier 2 | Somme | Mesuré du départ à l'arrivée | Erreur | |
|---|---|---|---|---|---|
| Déformation conventionnelle | 862,530 µε | 862,529 µε | 1725,059 µε | 1725,803 µε | 0,744 µε |
| Déformation vraie | 862,158 µε | 862,157 µε | 1724,315 µε | 1724,315 µε | 7,2 × 10⁻¹¹ µε |
Les déformations conventionnelles manquent 0,744 µε, soit 0,0431 % de la réponse, et ce nombre n'est pas approximativement e₁·e₂, c'est e₁·e₂ à toutes les décimales que l'arithmétique transporte. Les déformations vraies s'accordent à la onzième décimale, qui n'est rien d'autre que l'arrondi propre au solveur.
La théorie disait que le résidu serait le produit des deux déformations. Le moteur, qui ne connaît rien aux logarithmes, a produit exactement cela.
À vous de jouer : sortez une contrainte d'un portique, convertissez-la en déformation vraie
Le calculateur de portique ci-dessous tourne en direct dans cette page. Réglez une portée, une hauteur, une charge et une section, et lisez la contrainte élastique combinée qu'il annonce pour le poteau. Faites ensuite la conversion à la main, ce qui prend deux étapes :
- e = σ / E, avec E = 200 000 MPa (29 000 ksi). Une contrainte de 150 MPa donne e = 0,00075, soit 750 µε.
- ε = ln(1 + e). ln(1,00075) = 0,00074972, soit 749,72 µε.
Poussez la charge jusqu'à ce que le portique approche sa capacité et regardez ce qui ne se produit pas : l'écart reste sur le quatrième chiffre significatif. Vous ne pouvez pas faire diverger ces deux nombres avec un cas de charge, parce que dans le domaine élastique ils ne diffèrent que de e/2 et que e est petit par définition. La seule façon de les séparer est de quitter franchement le domaine élastique, ce qui est le sujet des deux sections suivantes.
Diagrams plotted on the deformed-free frame geometry. N, V, M recovered from the element end-forces of the direct-stiffness solve (12 elements / member). Moment drawn offset to each member's centreline.
First-order STRENGTH screening at the governing section of the NBR 8800 (BR) ULS envelope (governing CB2): N,d = 73.9 kN, M,d = 109 kN·m. Member buckling and lateral-torsional buckling are NOT included — see the stability flags below and run the full verification in the 3D editor. Click a card to make that resistance code govern the ranking.
ULS load combinations — NBR 8800 (BR)
G + W superposed · 3 combinations| Combination | Factors | Utilization |
|---|---|---|
| CB1 | 1.4 G | 69% |
| CB2governs | 1.4 G + 1.4 W | 76% |
| CB3 | 1 G + 1.4 W | 57% |
Combinations generated by the CalcSteel combinations engine (the same v4 engine the 3D editor uses, 6 codes). Gravity is treated as a single permanent action G; the wind action W is the eaves load. Each combination's γ factors are applied by superposition to the isolated gravity and wind solves, then every section is screened — the worst point of the worst combination governs.
Stability screening (buckling caveats)
not in the strength checkScreening indicators only — assumed sway effective length (K = 1.5) and the full member length as the unbraced length (no intermediate purlin/girt restraint). The strength check above deliberately excludes these; the real member verification (effective lengths from the alignment chart / notional loads, χ and Cb reduction factors, purlin bracing) runs in the 3D editor.
Lightest sections that pass (NBR)
screened 974 profiles| Profile | Mass | Frame steel | Utilization | |
|---|---|---|---|---|
| VS 400x32 | 31.9 kg/m | 723 kg | 82% | |
| VS 350x33 | 33.2 kg/m | 752 kg | 86% | |
| VS 400x34 | 34.4 kg/m | 779 kg | 75% | |
| VS 350x35 | 35.1 kg/m | 795 kg | 80% | |
| VS 400x35 | 35.1 kg/m | 795 kg | 73% |
Où elle apparaît (1) : la tôle que vous pliez à froid
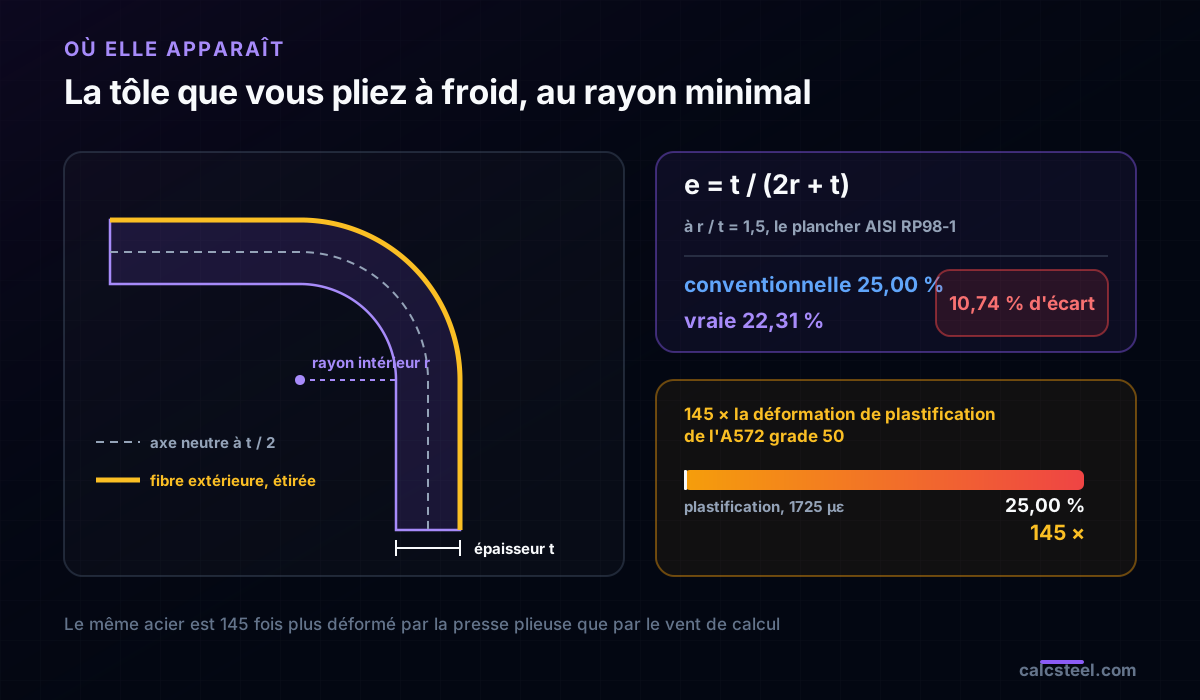
C'est le cas qui vit sur les vrais plans d'atelier. Chaque gousset plié, chaque platine repliée, chaque lisse de bardage formée à froid prend une tôle et l'enroule autour d'un rayon. La fibre extérieure doit parcourir plus de chemin que le milieu de la tôle, et si la fibre neutre se place à mi-épaisseur, la déformation conventionnelle qu'elle atteint vaut :
e = t / (2r + t) = 1 / (2(r/t) + 1)
avec r le rayon intérieur de pliage et t l'épaisseur de la tôle. Cette formule est celle qu'utilisent les guides de pliage à froid de l'AISI et de l'AISC pour décider si un pli va fissurer, en la comparant à la déformation à rupture de l'acier. Voici ce qu'elle donne, et quelle est la déformation vraie en chaque point :
| r / t | Déformation conventionnelle | Déformation vraie | Manque | Fois la déformation de plastification |
|---|---|---|---|---|
| 1,0 | 33,33 % | 28,77 % | 13,70 % | 193 |
| 1,5 | 25,00 % | 22,31 % | 10,74 % | 145 |
| 2,0 | 20,00 % | 18,23 % | 8,84 % | 116 |
| 2,5 | 16,67 % | 15,42 % | 7,51 % | 97 |
| 3,0 | 14,29 % | 13,35 % | 6,53 % | 83 |
| 5,0 | 9,09 % | 8,70 % | 4,29 % | 53 |
| 10,0 | 4,76 % | 4,65 % | 2,31 % | 28 |
Deux de ces lignes sont des valeurs normatives, pas des illustrations. L'AISI RP98-1, l'étude Brockenbrough sur le pliage à froid rééditée en 2022, fixe un plancher pratique absolu de r/t = 1,5 pour le formage à froid des tôles et donne 1,5t comme rayon intérieur minimal conseillé pour l'A572-50 jusqu'à 3/4 po. d'épaisseur. Le Manual de l'AISC est plus conservateur pour cette nuance à 1/4 et 1/2 po., avec r/t = 2,5. Les deux lignes sur lesquelles un atelier travaille réellement sont donc celle à 25,00 % et celle à 16,67 %, où les deux mesures de déformation sont séparées de 10,74 % et de 7,51 %.
Mettez cela à côté du contreventement. Le même acier, dans le même bâtiment, est déformé 145 fois plus fort par la presse plieuse que par le vent de dimensionnement, et la mesure de déformation que vous employez cesse d'être un détail.
Où elle apparaît (2) : la courbe que vous donnez à un solveur non linéaire
Le second cas est une boîte de dialogue de réglages, et s'y tromper ne fait aucun bruit.
Un solveur éléments finis non linéaire intègre l'équilibre sur la forme déformée, donc la contrainte qu'il veut est l'effort divisé par l'aire réelle, qui rétrécit, et la déformation qu'il veut est logarithmique. Abaqus, ANSYS et tous les codes généralistes le documentent de la même façon : la table de matériau plastique attend une contrainte vraie en fonction d'une déformation plastique vraie. La conversion depuis les nombres produits par un essai de traction tient en trois lignes :
- σvraie = σconv(1 + e)
- εvraie = ln(1 + e)
- εplastique = εvraie − σvraie/E
Sautez-les, collez la courbe conventionnelle telle quelle, et le solveur lit la décroissance après la contrainte ultime comme un acier qui s'affaiblit. Le vrai acier ne s'adoucit jamais ; la courbe conventionnelle ne redescend que parce que l'aire rétrécit plus vite que la charge ne monte. Un modèle à qui l'on a dit que l'acier s'adoucit va localiser une rotule plastique dans le premier élément qui aura plastifié et annoncer une charge de ruine trop faible, pour une raison que rien dans les résultats ne désignera.
Les ordres de grandeur sont ceux du tableau plus haut. À l'allongement réparti de 15 % d'une éprouvette de grade 50 courante, la déformation vraie vaut 13,976 % et non 15 %, soit 6,825 % d'erreur sur l'abscisse de chaque point d'écrouissage que vous saisissez. C'est de toute façon sur cette même éprouvette que la conversion doit avoir lieu : une fois la striction amorcée, la déformation n'est plus uniforme sur la base de mesure et la seule mesure honnête qui reste est ε = ln(A₀/A) au droit de la striction.
L'Eurocode 3 partie 1-5 annexe C, qui régit la modélisation par éléments finis des structures en acier, est explicite : le modèle de matériau doit correspondre à la mesure de déformation que l'analyse utilise. Le parasismique aboutit au même endroit par l'autre bout : une demande de ductilité annoncée à 2 % de déformation vaut 1,9803 % en valeur vraie, 1 % d'écart, ce qui est dans le bruit d'une jauge de déformation mais pas dans le bruit d'un modèle de fatigue oligocyclique qui élève la déformation à une puissance.
Six façons de se tromper en pratique
1. Convertir dans le domaine élastique et appeler cela de la rigueur. Sous la limite d'élasticité, la conversion change le quatrième chiffre significatif. Sur le contreventement, cela fait 0,52 µm sur une barre de 7,2 m. Le faire ne rend pas un dimensionnement plus sûr, cela rend un rapport plus long.
2. Ne pas convertir quand la déformation dépasse environ 1 %. La même conversion qui est du bruit à 0,17 % vaut 6,825 % à 15 %. Le formage à froid, les éléments finis non linéaires et le dépouillement des éprouvettes sont tous au dessus de la ligne.
3. Additionner des déformations conventionnelles issues de paliers séparés. Deux paliers de 10 % font 21 %, pas 20 %. Sur le moteur, deux paliers élastiques manquent de 0,744 µε, ce qui est exactement e₁·e₂, si bien que l'erreur croît comme le carré de la déformation.
4. Utiliser ε = ln(A₀/A) avant que l'acier ne plastifie. Cette forme suppose un volume constant, ce qui n'est vrai que dans l'écoulement plastique. Dans le domaine élastique, ν vaut 0,3, le volume augmente de 0,069 % à la première plastification, et la voie par les aires donne une réponse fausse.
5. Associer une déformation vraie à une contrainte conventionnelle. Les deux conversions sont distinctes et il faut les deux. Une courbe de σconv en fonction de εvraie n'est la propriété matériau de rien du tout ; c'est une conversion faite à moitié.
6. Croire que les limites de déformation des normes sont des déformations vraies. Elles ne le sont pas. L'allongement à la rupture d'un certificat matière, les 15 % ou 21 % de la spécification, est une déformation conventionnelle sur une base de mesure déclarée, et la comparer à une déformation vraie sortie d'un modèle éléments finis sous-estime la demande d'environ la moitié de la déformation.
La version courte : la formule de la déformation vraie est ε = ln(1 + e), elle mérite d'être comprise parce qu'elle explique pourquoi la plasticité s'écrit comme elle s'écrit, et sur le portique élastique que vous dimensionnez aujourd'hui elle ne changera rien. Lequel de ces deux faits compte dépend entièrement de savoir si l'acier devant vous est en train d'être analysé ou d'être plié.
Sources
- 1.Ludwik, P., Elemente der Technologischen Mechanik, Springer Berlin 1909 (premier énoncé de la déformation logarithmique comme intégrale de dL/L)
- 2.Brockenbrough, R. L., Fabrication Guidelines for Cold Bending, AISI RP98-1 (réédité en 2022) : la déformation de fibre extérieure t/(2r + t) et les rayons intérieurs de pliage minimaux du tableau 7
- 3.AISC Engineering Journal, Development of Fabrication Guidelines for Cold Bending of Plates (le programme d'essais derrière les limites r/t)
- 4.AISC 360-16, Specification for Structural Steel Buildings (E = 29 000 ksi, fy et fu définis sur la section d'origine)
- 5.Eurocode 3 (EN 1993-1-5, annexe C), modélisation du matériau pour l'analyse par éléments finis des structures en acier
- 6.ASTM A370 / ASTM E8-E8M, Standard Test Methods for Tension Testing of Metallic Materials (l'allongement à la rupture comme déformation conventionnelle sur une base de mesure déclarée)
- 7.Dieter, G. E., Mechanical Metallurgy (contrainte et déformation vraies, l'additivité de la déformation logarithmique et l'écoulement plastique à volume constant)
Essayez CalcSteel gratuitement
Modélisez, analysez et dimensionnez des structures en acier dans le navigateur. Sans installation, sans inscription.
Ouvrir l'éditeur 3D