Fórmula de la deformación verdadera: ε = ln(1 + e), y dónde aparece en un pórtico de acero real
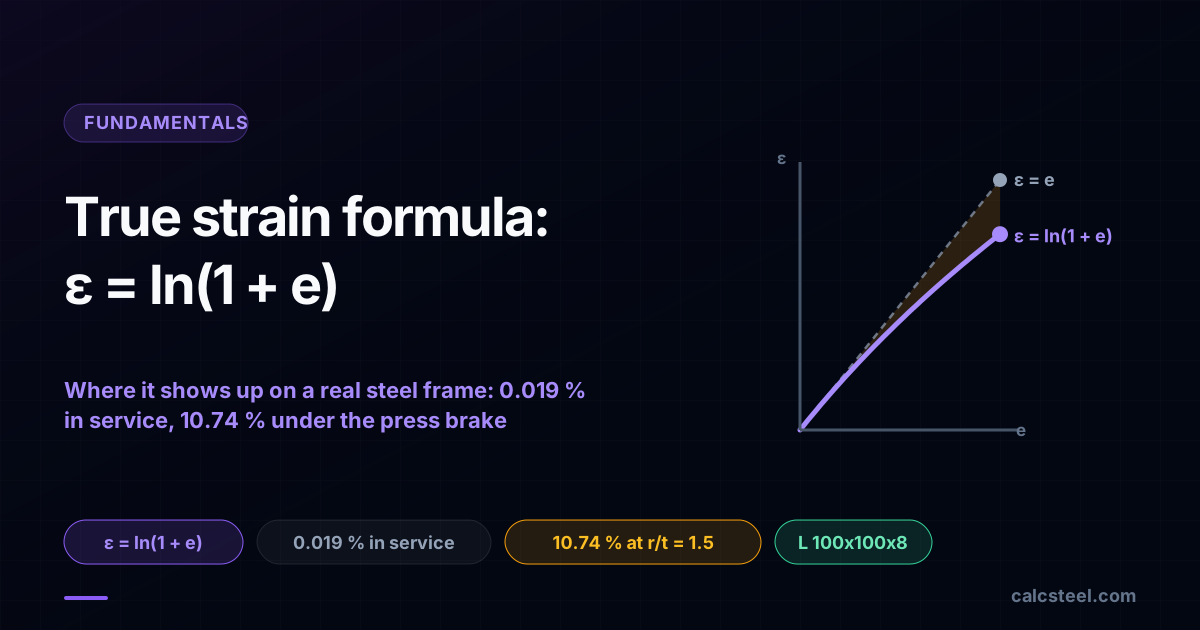
La fórmula de la deformación verdadera es ε = ln(L/L₀) = ln(1 + e). Existe porque la deformación unitaria de ingeniería tiene dos defectos: las deformaciones medidas una tras otra no se suman, y un alargamiento no es la imagen especular del acortamiento equivalente. Un logaritmo corrige los dos. La respuesta honesta sobre cuándo la necesita quien diseña en acero es acotada, y vale la pena conocerla con precisión: en un vano arriostrado real resuelto por el motor de CalcSteel las dos deformaciones difieren en 0,019 %, es decir medio micrón sobre una diagonal de 7,2 m, mientras que ese mismo acero doblado en frío al radio mínimo las separa en 10,74 %.
En resumen
- La fórmula de la deformación verdadera es ε = ln(L/L₀) = ln(1 + e). Mide cada incremento de alargamiento contra la longitud que la barra tiene en ese instante, en lugar de contra la longitud con la que empezó, que es lo que hace la deformación de ingeniería.
- De ahí salen dos propiedades, y la deformación de ingeniería no tiene ninguna de las dos. Las deformaciones verdaderas medidas en secuencia se suman de forma exacta, y un alargamiento al doble de la longitud (+0,693) es el espejo exacto de un acortamiento a la mitad de la longitud (−0,693), donde la deformación de ingeniería dice +100 % contra −50 %.
- Comprobado en el motor que va dentro del producto: una diagonal L 100x100x8 traccionada en dos etapas iguales hasta 345,01 MPa. Sumar las dos deformaciones de ingeniería da 1725,059 µε contra un valor verdadero de 1725,803 µε, corto exactamente en e₁·e₂ = 0,744 µε. Las dos deformaciones verdaderas suman 1724,315 µε, que es la respuesta con once decimales.
- En el rango elástico de diseño la brecha es despreciable, y se puede cuantificar cuánto: el déficit ronda la mitad de la propia deformación. En la diagonal del vano arriostrado, al 22,0 % de fy, la deformación de ingeniería es de 379,849 µε contra 379,777 µε verdaderos, una diferencia de 0,52 µm repartida en los 7,2 m completos de la barra.
- Deja de ser despreciable en cuanto el acero se conforma en frío o se entrega a un solver no lineal. Una placa doblada al piso de r/t = 1,5 de la AISI RP98-1 alcanza 25,0 % de deformación de ingeniería en la fibra externa, pero solo 22,31 % de deformación verdadera: una brecha de 10,74 % a 145 veces la deformación de fluencia.
La fórmula, y la respuesta honesta sobre cuándo la necesita
Esto es todo, antes de cualquier explicación:
εverd = ln(L / L₀) = ln(1 + e)
donde e = ΔL/L₀ es la deformación unitaria de ingeniería de siempre, la que usted ya usa. Esa es la fórmula de la deformación verdadera, también llamada deformación logarítmica, deformación natural o deformación de Hencky. La escribió por primera vez Paul Ludwik en 1909, en una monografía de 59 páginas sobre la mecánica del conformado de metales, y el hecho de que venga de un libro de conformado y no de un libro de estructuras es justamente el tema de este artículo.
La mayoría de los artículos sobre esta fórmula se quedan en el álgebra. Este responde la pregunta que un ingeniero estructural de verdad se hace, que es si algo de esto cambia un número en un plano. La respuesta es concreta y tiene dos mitades. En el rango elástico donde usted diseña, la diferencia entre las dos deformaciones es de 0,019 % en un vano arriostrado real, medio micrón sobre una diagonal de 7,2 m, y conviene ignorarla de forma deliberada y no por descuido. En el conformado en frío, en un modelo de elementos finitos no lineal y en el ensayo de probeta que alimentó ese modelo, la diferencia va de 2 % a 14 %, e ignorarla ahí corrompe el análisis.
Las dos mitades se calculan más abajo con el motor real de CalcSteel, sobre un vano arriostrado que usted podría construir tal cual.
Por qué la definición necesita una integral
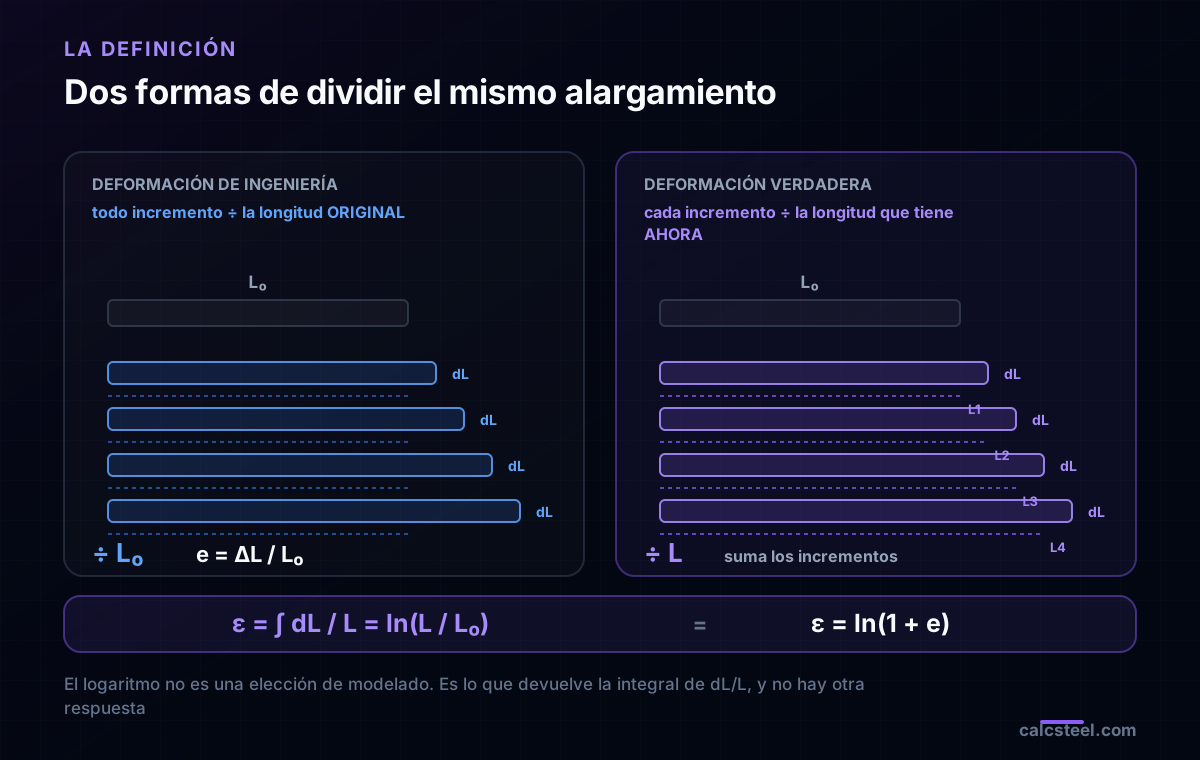
La deformación de ingeniería tiene una sola longitud de referencia y no la suelta nunca:
e = (L − L₀) / L₀ = ΔL / L₀
Cada milímetro de alargamiento, el primero y el diezmilésimo, se divide por el mismo L₀ original. Eso es una elección, no una ley, y es una elección muy buena mientras el alargamiento sea pequeño. Se vuelve una mala elección en cuanto la barra queda visiblemente más larga de lo que empezó, porque usted sigue midiendo contra una longitud que la barra ya no tiene.
La deformación verdadera toma la otra decisión. Mide cada incremento contra la longitud que tiene delante en ese momento:
dε = dL / L
Eso es un incremento, no una deformación, así que para llegar a la deformación hay que sumar los incrementos. Son infinitesimales, de modo que sumarlos es una integral:
ε = ∫L₀L dL / L = ln(L) − ln(L₀) = ln(L / L₀)
El logaritmo no es una hipótesis de modelado que alguien haya elegido. Es lo que sale de integrar dL/L, y no hay otra respuesta. Ludwik llamó al resultado alargamiento específico efectivo; hoy es la deformación verdadera.
La fórmula de la deformación verdadera, en las tres formas que va a encontrar
La misma magnitud se escribe de tres maneras, y todas son la misma ecuación:
| Forma | Fórmula | Úsela cuando |
|---|---|---|
| A partir de las dos longitudes | ε = ln(L / L₀) | midió la barra antes y después |
| A partir de la deformación de ingeniería | ε = ln(1 + e) | tiene una tabla tensión-deformación en términos de ingeniería |
| A partir de las áreas | ε = ln(A₀ / A) | el volumen es constante, lo que se cumple una vez que fluye |
El camino inverso es igual de limpio. Si tiene una deformación verdadera y quiere recuperar la de ingeniería:
e = eε − 1
Una sustitución y queda fijo. Una probeta de tracción de A572 grado 50 que llega a la primera fluencia se alarga e = fy/E = 345 / 200 000 = 0,001725, es decir 1725 µε. La deformación verdadera es ln(1,001725) = 0,00172351, es decir 1723,5 µε. Los dos números coinciden en tres cifras significativas y se separan en la cuarta, y esa relación es toda la historia del rango elástico.
Fíjese en lo que implica la tercera forma. En cuanto puede escribir ε = ln(A₀/A) ya no necesita medir ninguna longitud, solo el cuello de la probeta. Así es exactamente como se recupera la deformación verdadera de una probeta después de que la barra empezó a estrangularse y la longitud de referencia dejó de significar algo.
La propiedad que la deformación de ingeniería no tiene
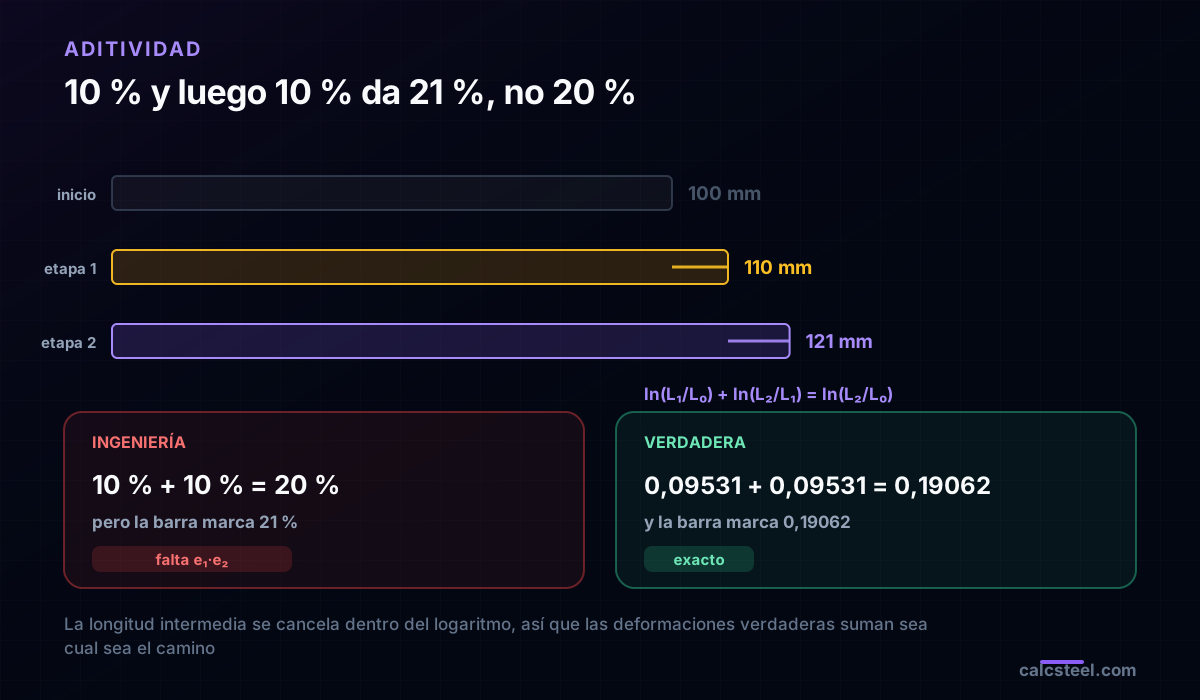
Tome una longitud de referencia de 100 mm y alárguela un 10 %. Ahora mide 110 mm. Alárguela otro 10 %, que esta vez son 11 mm, y queda en 121 mm.
Usted aplicó 10 % y después 10 %. Pregunte cuál es la deformación de ingeniería total y la respuesta no es 20 %. Es (121 − 100)/100 = 21 %. Las dos deformaciones de ingeniería que midió se niegan a sumarse, y quedan cortas en 4,762 % de la respuesta.
| Etapa 1 | Etapa 2 | Suma | Medida sobre el total | |
|---|---|---|---|---|
| Longitud | 100 a 110 mm | 110 a 121 mm | 100 a 121 mm | |
| Deformación de ingeniería | 10 % | 10 % | 20 % | 21 % |
| Deformación verdadera | 0,09531 | 0,09531 | 0,19062 | 0,19062 |
Las deformaciones verdaderas sí se suman. No de forma aproximada, sino exacta, y por una razón que se ve en una línea de álgebra:
ln(L₁/L₀) + ln(L₂/L₁) = ln(L₂/L₀)
La longitud intermedia se cancela. Sea cual sea el camino que la barra recorrió para ir de L₀ a L₂, y en cuantas etapas usted lo haya partido, las deformaciones verdaderas suman el mismo total. Las de ingeniería no pueden hacerlo porque cada una lleva escondida adentro una longitud de referencia distinta.
El tamaño de la falla es exactamente e₁·e₂: (1 + e₁)(1 + e₂) = 1 + e₁ + e₂ + e₁e₂. Es un término de segundo orden, y por eso la falla es invisible con deformaciones estructurales y fatal con deformaciones de conformado. Más abajo la medimos en el motor, y da 0,744 µε.
Tracción y compresión, por fin simétricas
Este es el segundo defecto, y es el que vuelve imposible escribir la plasticidad en deformación de ingeniería.
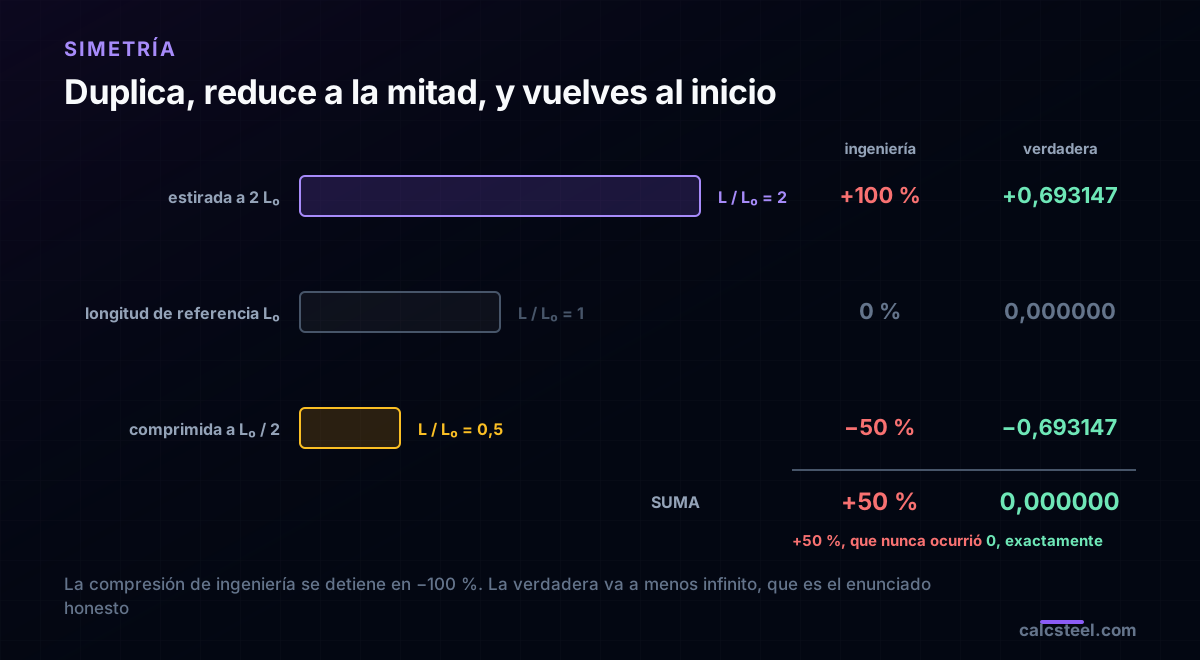
Tome una barra y alárguela hasta el doble de su longitud. Tome una barra idéntica y aplástela hasta la mitad de su longitud. Bajo cualquier lectura razonable esas son deformaciones iguales y opuestas. La deformación de ingeniería no está de acuerdo:
| Caso | L / L₀ | Deformación de ingeniería | Deformación verdadera |
|---|---|---|---|
| Alargar al doble | 2,0 | +100 % | +0,693147 |
| Aplastar a la mitad | 0,5 | −50 % | −0,693147 |
| Suma | 1,0, de vuelta al inicio | +50 % | 0,000000 |
Hágale las dos cosas a la misma barra y termina exactamente donde empezó. La deformación verdadera lo registra bien, como +ln 2 seguido de −ln 2, sumando cero. La deformación de ingeniería registra un residuo de +50 %, que no corresponde a nada de lo que pasó.
Hay un límite duro escondido en esa misma asimetría. La deformación de ingeniería en compresión nunca puede pasar de −100 %, porque la longitud no puede bajar de cero. La deformación verdadera en compresión tiende a menos infinito cuando la longitud se acerca a cero, que es la afirmación físicamente honesta: aplastar algo hasta dejarlo plano exige una deformación sin límite, no 100 % de una.
Constancia de volumen, y por qué la plasticidad usa ν = 0,5
La tercera razón por la que existe la deformación verdadera es que vuelve trivial la condición de volumen constante. Alargue una barra en la dirección 1 y déjela contraerse en las direcciones 2 y 3. En deformación verdadera, el volumen constante es:
ε₁ + ε₂ + ε₃ = 0
Una suma limpia de tres números. La versión en deformación de ingeniería de la misma afirmación física es (1 + e₁)(1 + e₂)(1 + e₃) = 1, un producto, que nadie quiere meter dentro de un criterio de fluencia.
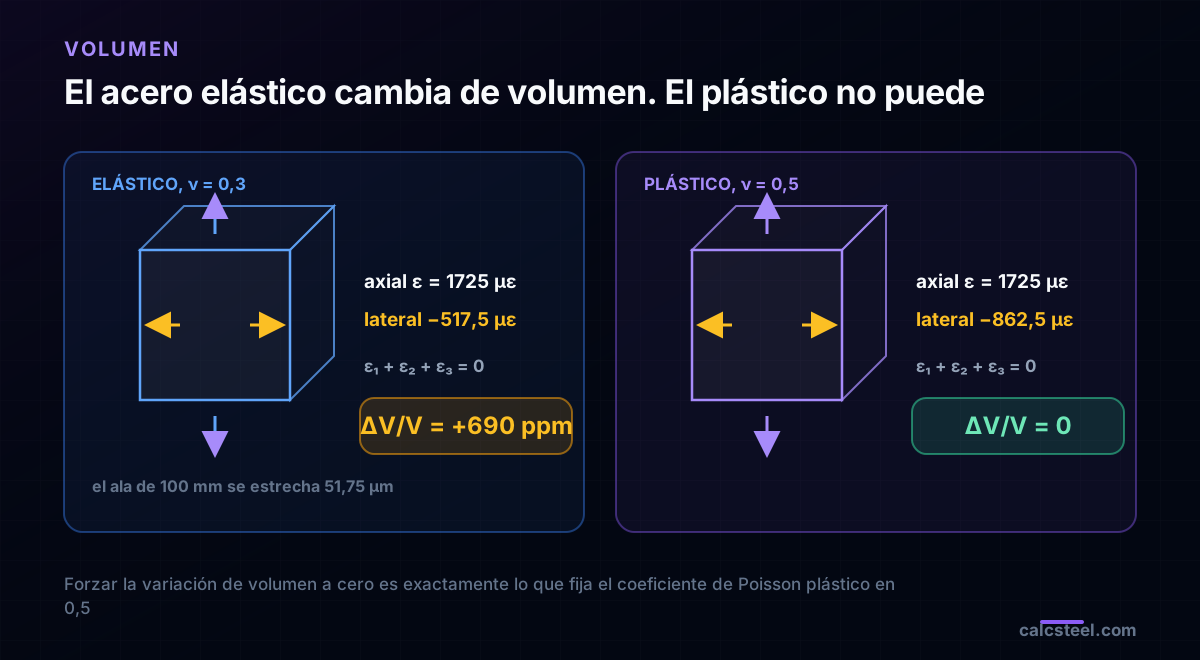
El acero no conserva el volumen en régimen elástico. Tome el caso axial del propio motor, la L 100x100x8 traccionada hasta la primera fluencia a 1725 µε. Con ν = 0,3 la deformación transversal es de −517,5 µε en cada una de las dos direcciones laterales, entonces:
ΔV/V = ε(1 − 2ν) = 1725 × 0,4 = 690 ppm, es decir +0,069 %
El ángulo de verdad ocupa más volumen del que ocupaba, siete partes en diez mil, y su ala de 100 mm se estrechó 51,75 µm. Ahora llévelo más allá de la fluencia. El flujo plástico en el metal es un reacomodo de átomos, no un cambio en su espaciamiento, así que el volumen deja de cambiar. Ponga ΔV/V = 0 en la misma ecuación y obtiene ν = 0,5, que es la razón por la que todo modelo de plasticidad cita un coeficiente de Poisson de 0,5 mientras la parte elástica del mismo modelo cita 0,3.
No son dos propiedades de material contradictorias. Es un solo material con una respuesta elástica que cambia de volumen y una respuesta plástica que no puede hacerlo.
¿De qué tamaño es la brecha? Cerca de la mitad de la propia deformación
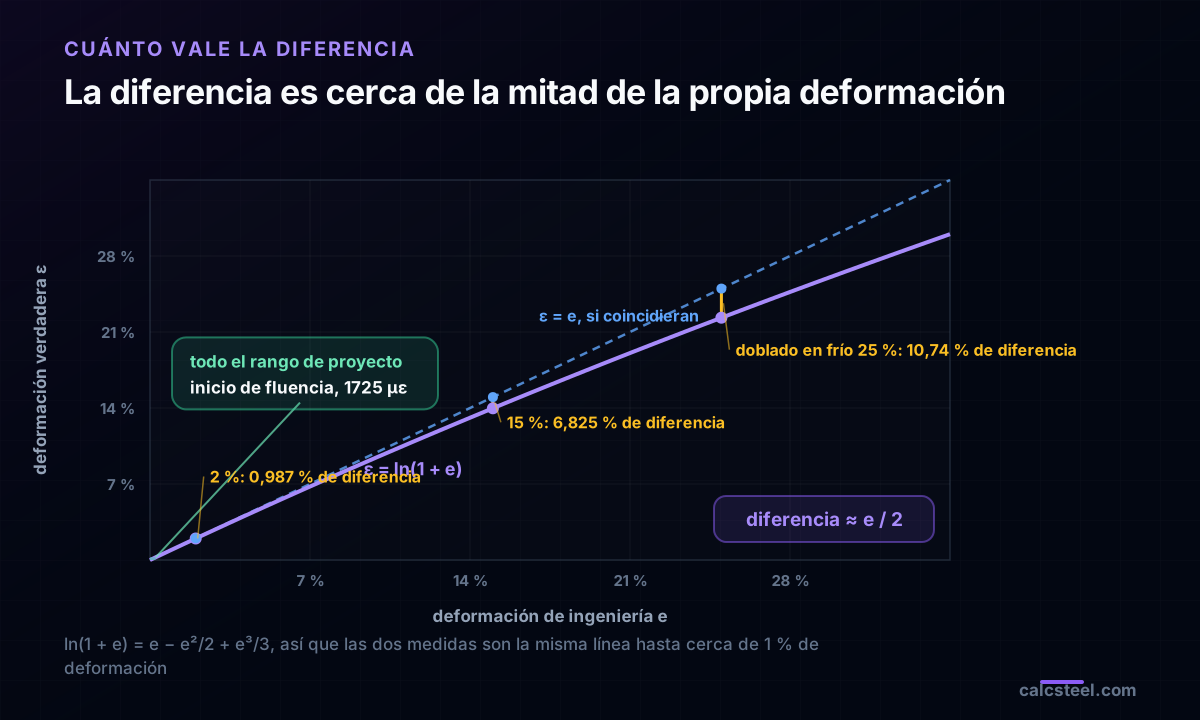
Desarrolle el logaritmo en serie y la pregunta se responde sola:
ln(1 + e) = e − e²/2 + e³/3 − ...
Entonces la deformación verdadera queda por debajo de la de ingeniería en e²/2, y como fracción de la deformación ese déficit es e/2. Una deformación de 0,2 % queda subestimada en cerca de 0,1 % de sí misma. Una deformación de 20 % queda subestimada en cerca de 10 % de sí misma. Una sola regla cubre todo el rango, y es exacta a mejor que una cincuentava parte de un por ciento hasta 2 % de deformación:
| Dónde está | Deformación de ingeniería e | Deformación verdadera ε | Déficit |
|---|---|---|---|
| Diagonal del vano arriostrado, servicio | 379,8 µε | 379,8 µε | 0,019 % |
| Primera fluencia, fy = 250 MPa | 1250,0 µε | 1249,2 µε | 0,062 % |
| Primera fluencia, fy = 345 MPa | 1725,0 µε | 1723,5 µε | 0,086 % |
| Fin del escalón de fluencia | 2,0 % | 1,9803 % | 0,987 % |
| Bien dentro del endurecimiento | 5,0 % | 4,879 % | 2,42 % |
| Alargamiento uniforme, cerca de la estricción | 15,0 % | 13,976 % | 6,825 % |
| Doblado en frío con r/t = 1,5 | 25,0 % | 22,314 % | 10,74 % |
Lea la tabla como un mapa de cuándo importa. Todo lo que está arriba de la línea de fluencia es una diferencia en la cuarta cifra significativa de un número que usted redondeó a tres. Todo lo que está debajo de la línea del escalón es una diferencia que un revisor detectaría. La frontera queda alrededor de 1 % de deformación, que además, y no por casualidad, es la frontera donde un solver elástico lineal deja de ser la herramienta correcta.
Comprobación resuelta, parte 1: un vano arriostrado real, y primero validar el motor
Basta de álgebra. Aquí hay una estructura, y aquí está el motor que va dentro de CalcSteel resolviéndola.
Un solo vano arriostrado, de 6 m de ancho y 4 m de alto. Viga IPE 300, columnas HEB 200, bases articuladas y una diagonal L 100x100x8 que va del pie de la columna izquierda a la cabeza de la derecha, de 7211,1 mm de largo. Lleva 20 kN/m de carga gravitacional en la viga y una carga lateral de 100 kN en el alero.
Antes de confiar en una sola deformación que salga de ahí, el modelo tiene que probarse de dos maneras. Primero, el equilibrio global: la suma de las reacciones horizontales vuelve como −100,000 kN contra 100 kN aplicados, y la suma de las reacciones verticales como 120,000 kN contra los 20 × 6 = 120 kN aplicados. Exacto, hasta el último decimal que reporta el solver.
Segundo, la rigidez. Traccionando axialmente la misma L 100x100x8 con 270,3 kN, el motor devuelve un alargamiento de 6,21979 mm contra los 6,21979 mm de la forma cerrada NL/AE, un error de 0,000004 %. Dividir la tensión por esa deformación recupera E = 200 000 MPa a partir del campo de desplazamientos, en vez de suponerlo. Al motor nunca se le dijo qué es una deformación, y acaba de decirnos el módulo de Young.
Ahora los números de abajo significan algo.
Comprobación resuelta, parte 2: la diagonal, y los 0,52 micrones entre las dos deformaciones
El motor reporta 119,04 kN de tracción en la diagonal, más un pequeño momento de 1,357 kNm que recoge de los nudos. Sobre los 1566,9 mm² de una L 100x100x8 eso da 75,97 MPa, que es el 22,0 % de fy para A572 grado 50: una tensión de servicio nada llamativa y totalmente realista.
| Magnitud | Valor | De dónde sale |
|---|---|---|
| Fuerza axial en la diagonal | 119,04 kN | motor |
| Tensión | 75,97 MPa | N / A |
| Alargamiento | 2,7391 mm | motor |
| Deformación de ingeniería e | 379,849 µε | σ / E |
| La misma, desde las coordenadas de los nudos desplazados | 379,897 µε | geometría del motor, 0,012 % de diferencia |
| Deformación verdadera ε | 379,777 µε | ln(1 + e) |
| Diferencia | 0,0721 µε | 0,019 % |
Dos caminos independientes hasta la deformación de ingeniería coinciden en 0,012 %: uno por la ley de Hooke a partir de la fuerza en el elemento, otro puramente geométrico, midiendo cuánto separó el motor los dos nudos extremos. Esa coincidencia es lo que da licencia a la última fila.
Y la última fila es la respuesta honesta al título del artículo. Convertir a deformación verdadera cambia la deformación de esta barra en 0,0721 µε. Repartido sobre los 7211,1 mm completos de la diagonal, eso es una longitud de 0,52 µm, cerca de una centésima del ancho de un cabello humano, en una barra que se alargó 2,7391 mm. No hay tolerancia de laminación, tolerancia de montaje ni certificado de material en el mundo que sea lo bastante estrecho para que esa diferencia se pueda observar.
Ese es el resultado correcto, no uno decepcionante. Es la razón por la que AISC 360, EN 1993-1-1 y NBR 8800 están escritas en deformación de ingeniería y nunca mencionan el logaritmo: en el rango que gobiernan esos documentos, la conversión es ruido aritmético.
Comprobación resuelta, parte 3: el motor demuestra que las deformaciones se suman
La afirmación de aditividad de más arriba se hizo con números redondos de probeta. Merece una medición real, así que aquí está, sobre la misma diagonal.
La barra se tracciona en dos etapas iguales de 270,3 kN cada una, 172,51 MPa por etapa, así que termina en 345,01 MPa, que es la primera fluencia del A572 grado 50 y el último punto donde un solver lineal todavía dice la verdad. El detalle es que un motor lineal no actualiza su propia geometría, así que la segunda etapa se resolvió sobre un modelo reconstruido con la longitud que dejó la primera. Ese es un paso lagrangiano actualizado explícito, hecho a mano, y es la única forma de hacer la pregunta con honestidad.
| Paso | Longitud | Alargamiento del motor |
|---|---|---|
| Inicio | 7211,1026 mm | |
| Etapa 1, 270,3 kN | 7217,3223 mm | 6,21979 mm |
| Etapa 2, 270,3 kN sobre la nueva longitud | 7223,5475 mm | 6,22515 mm |
Note que el segundo alargamiento es mayor, 6,22515 contra 6,21979 mm, con la misma fuerza. La barra quedó más larga, así que la misma tensión compra más alargamiento. Ese es todo el problema de la longitud de referencia en una línea.
| Etapa 1 | Etapa 2 | Suma | Medida de inicio a fin | Error | |
|---|---|---|---|---|---|
| Deformación de ingeniería | 862,530 µε | 862,529 µε | 1725,059 µε | 1725,803 µε | 0,744 µε |
| Deformación verdadera | 862,158 µε | 862,157 µε | 1724,315 µε | 1724,315 µε | 7,2 × 10⁻¹¹ µε |
Las deformaciones de ingeniería quedan cortas en 0,744 µε, que es el 0,0431 % de la respuesta, y ese número no es aproximadamente e₁·e₂: es e₁·e₂ hasta el último decimal que carga la aritmética. Las deformaciones verdaderas coinciden en el undécimo decimal, que es el propio redondeo del solver y nada más.
La teoría decía que el residuo sería el producto de las dos deformaciones. El motor, que no sabe nada de logaritmos, produjo exactamente eso.
Véalo usted mismo: saque una tensión de un pórtico y conviértala a deformación verdadera
La calculadora de pórtico de abajo corre en vivo en esta página. Fije una luz, una altura, una carga y una sección, y lea la tensión combinada elástica que reporta para la columna. Después haga la conversión a mano, que toma dos pasos:
- e = σ / E, con E = 200 000 MPa (29 000 ksi). Una tensión de 150 MPa da e = 0,00075, es decir 750 µε.
- ε = ln(1 + e). ln(1,00075) = 0,00074972, es decir 749,72 µε.
Suba la carga hasta que el pórtico esté cerca de su capacidad y observe lo que no pasa: la brecha se queda en la cuarta cifra significativa. Usted no puede hacer que estos dos números discrepen con un caso de carga, porque en el rango elástico solo discrepan en e/2 y e es pequeño por definición. La única manera de separarlos es salir por completo del rango elástico, que es el tema de las dos secciones siguientes.
Diagrams plotted on the deformed-free frame geometry. N, V, M recovered from the element end-forces of the direct-stiffness solve (12 elements / member). Moment drawn offset to each member's centreline.
First-order STRENGTH screening at the governing section of the NBR 8800 (BR) ULS envelope (governing CB2): N,d = 73.9 kN, M,d = 109 kN·m. Member buckling and lateral-torsional buckling are NOT included — see the stability flags below and run the full verification in the 3D editor. Click a card to make that resistance code govern the ranking.
ULS load combinations — NBR 8800 (BR)
G + W superposed · 3 combinations| Combination | Factors | Utilization |
|---|---|---|
| CB1 | 1.4 G | 69% |
| CB2governs | 1.4 G + 1.4 W | 76% |
| CB3 | 1 G + 1.4 W | 57% |
Combinations generated by the CalcSteel combinations engine (the same v4 engine the 3D editor uses, 6 codes). Gravity is treated as a single permanent action G; the wind action W is the eaves load. Each combination's γ factors are applied by superposition to the isolated gravity and wind solves, then every section is screened — the worst point of the worst combination governs.
Stability screening (buckling caveats)
not in the strength checkScreening indicators only — assumed sway effective length (K = 1.5) and the full member length as the unbraced length (no intermediate purlin/girt restraint). The strength check above deliberately excludes these; the real member verification (effective lengths from the alignment chart / notional loads, χ and Cb reduction factors, purlin bracing) runs in the 3D editor.
Lightest sections that pass (NBR)
screened 974 profiles| Profile | Mass | Frame steel | Utilization | |
|---|---|---|---|---|
| VS 400x32 | 31.9 kg/m | 723 kg | 82% | |
| VS 350x33 | 33.2 kg/m | 752 kg | 86% | |
| VS 400x34 | 34.4 kg/m | 779 kg | 75% | |
| VS 350x35 | 35.1 kg/m | 795 kg | 80% | |
| VS 400x35 | 35.1 kg/m | 795 kg | 73% |
Dónde aparece (1): la placa que usted dobla en frío
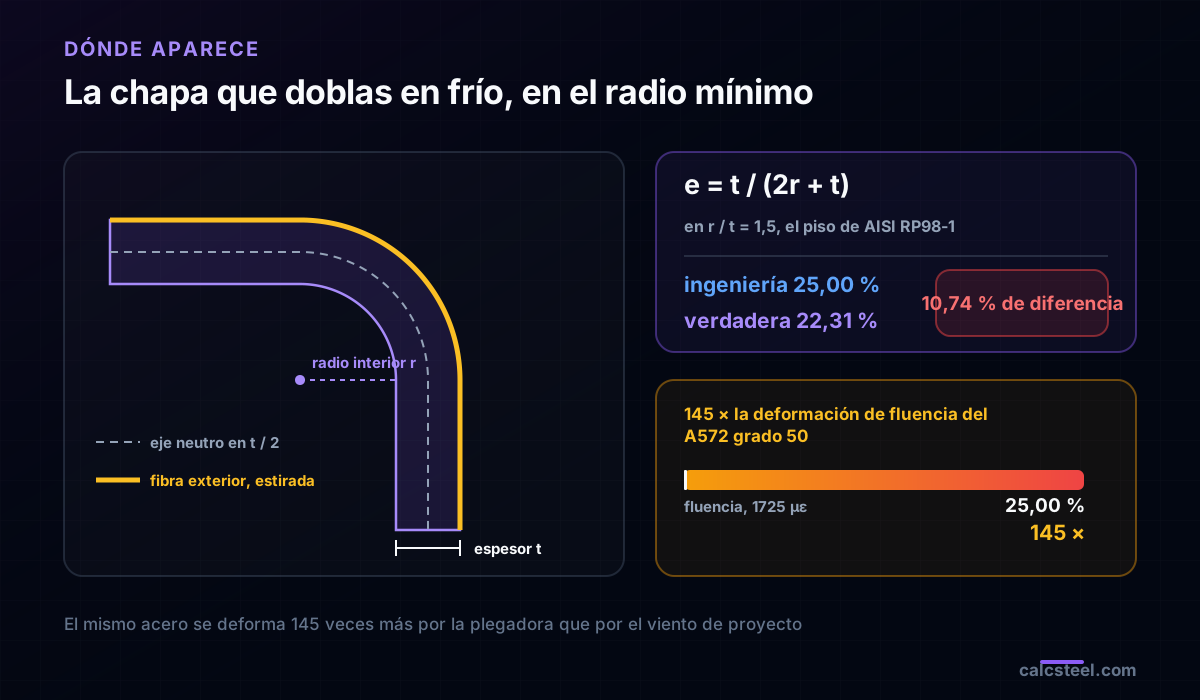
Esta es la que vive en los planos de fabricación reales. Cada cartela doblada, cada placa base plegada, cada correa de cerramiento conformada en frío toma una placa y la envuelve alrededor de un radio. La fibra externa tiene que recorrer más camino que el centro de la placa, y si el eje neutro queda a media altura del espesor, la deformación de ingeniería que alcanza es:
e = t / (2r + t) = 1 / (2(r/t) + 1)
con r el radio interior de doblado y t el espesor de la placa. Esa fórmula es la que usan las guías de doblado en frío de la AISI y del AISC para decidir si un doblez va a fisurar, comparándola contra la deformación de rotura del acero. Esto es lo que da, y cuál es la deformación verdadera en cada punto:
| r / t | Deformación de ingeniería | Deformación verdadera | Déficit | Veces la deformación de fluencia |
|---|---|---|---|---|
| 1,0 | 33,33 % | 28,77 % | 13,70 % | 193 |
| 1,5 | 25,00 % | 22,31 % | 10,74 % | 145 |
| 2,0 | 20,00 % | 18,23 % | 8,84 % | 116 |
| 2,5 | 16,67 % | 15,42 % | 7,51 % | 97 |
| 3,0 | 14,29 % | 13,35 % | 6,53 % | 83 |
| 5,0 | 9,09 % | 8,70 % | 4,29 % | 53 |
| 10,0 | 4,76 % | 4,65 % | 2,31 % | 28 |
Dos de esas filas son números de norma, no ilustraciones. La AISI RP98-1, el estudio de doblado en frío de Brockenbrough republicado en 2022, fija un piso práctico absoluto de r/t = 1,5 para conformar placa en frío y lista 1,5t como radio interior mínimo sugerido para A572-50 hasta 3/4 pulg. de espesor. El Manual del AISC es más conservador para ese grado en 1/4 y 1/2 pulg., con r/t = 2,5. Así que las dos filas con las que de verdad trabaja un fabricante son la de 25,00 % y la de 16,67 %, donde las dos medidas de deformación quedan separadas 10,74 % y 7,51 %.
Ponga eso al lado del vano arriostrado. El mismo acero, en el mismo edificio, queda 145 veces más deformado por la plegadora que por la carga de viento de diseño, y la medida de deformación que usted use deja de ser un detalle.
Dónde aparece (2): la curva que usted le entrega a un solver no lineal
El segundo lugar es un cuadro de configuración, y equivocarse ahí es silencioso.
Un solver de elementos finitos no lineal integra el equilibrio sobre la forma deformada, así que la tensión que quiere es fuerza sobre el área real que se está encogiendo, y la deformación que quiere es logarítmica. Abaqus, ANSYS y todo código de propósito general lo documentan igual: la tabla de material plástico toma tensión verdadera contra deformación plástica verdadera. La conversión desde los números que produjo un ensayo de probeta son tres líneas:
- σverd = σing(1 + e)
- εverd = ln(1 + e)
- εplást = εverd − σverd/E
Sáltelas y pegue la curva de ingeniería tal cual, y el solver lee la caída posterior a la tensión última como si el acero se estuviera debilitando. El acero real nunca se ablanda; la curva de ingeniería solo baja porque el área se encoge más rápido de lo que sube la carga. Un modelo al que se le dijo que el acero se ablanda va a localizar una rótula plástica en el elemento que casualmente fluyó primero y va a reportar una carga de colapso demasiado baja, por una razón que nada en la salida va a señalar.
Las magnitudes son las de la tabla de arriba. En el 15 % de alargamiento uniforme de una probeta típica de grado 50, la deformación verdadera es 13,976 % y no 15 %, un error de 6,825 % en la abscisa de cada punto de endurecimiento que usted ingrese. La misma probeta es donde la conversión tiene que ocurrir de todos modos: una vez que la barra se estrangula, la deformación deja de ser uniforme sobre la longitud de referencia y la única medición honesta que queda es ε = ln(A₀/A) en el cuello.
El Eurocódigo 3 parte 1-5 Anexo C, que rige el modelado por elementos finitos de estructuras de acero, es explícito en que el modelo de material tiene que coincidir con la medida de deformación que usa el análisis. El trabajo sísmico llega al mismo lugar por el otro lado: una demanda de ductilidad citada como 2 % de deformación es 1,9803 % en términos verdaderos, 1 % de diferencia, que está dentro del ruido de un extensómetro pero no dentro del ruido de un modelo de fatiga de bajo ciclo que eleva la deformación a una potencia.
Seis maneras en que esto sale mal en la práctica
1. Convertir en el rango elástico y llamarlo rigor. Por debajo de la fluencia la conversión cambia la cuarta cifra significativa. En el vano arriostrado son 0,52 µm sobre una barra de 7,2 m. Hacerlo no vuelve más seguro un diseño, vuelve más largo un informe.
2. No convertir cuando la deformación pasa de cerca de 1 %. La misma conversión que es ruido en 0,17 % vale 6,825 % en 15 %. El conformado en frío, el análisis no lineal por elementos finitos y el posprocesamiento de probetas están todos arriba de la línea.
3. Sumar deformaciones de ingeniería de etapas separadas. Dos etapas de 10 % son 21 %, no 20 %. En el motor, dos etapas elásticas quedan cortas en 0,744 µε, que es exactamente e₁·e₂, de modo que el error crece con el cuadrado de la deformación.
4. Usar ε = ln(A₀/A) antes de que el acero fluya. Esa forma supone volumen constante, lo que solo es cierto en flujo plástico. En el rango elástico ν vale 0,3, el volumen crece 0,069 % en la primera fluencia, y la vía del área da la respuesta equivocada.
5. Emparejar deformación verdadera con tensión de ingeniería. Las dos conversiones son separadas y las dos hacen falta. Una curva de σing contra εverd no es una propiedad de material de nada; es una conversión a medio terminar.
6. Suponer que los límites de deformación de las normas son deformaciones verdaderas. No lo son. El alargamiento de rotura de un certificado de laminación, el 15 % o el 21 % de la especificación, es deformación de ingeniería sobre una longitud de referencia declarada, y compararlo contra una deformación verdadera salida de un modelo de elementos finitos subestima la demanda en cerca de la mitad de la deformación.
La versión corta: la fórmula de la deformación verdadera es ε = ln(1 + e), vale la pena entenderla porque explica por qué la plasticidad está escrita como está, y en el pórtico elástico que usted está diseñando hoy no va a cambiar nada. Cuál de esos dos hechos importa depende por completo de si el acero que tiene delante está siendo analizado o está siendo doblado.
Fuentes
- 1.Ludwik, P., Elemente der Technologischen Mechanik, Springer Berlin 1909 (el primer enunciado de la deformación logarítmica como la integral de dL/L)
- 2.Brockenbrough, R. L., Fabrication Guidelines for Cold Bending, AISI RP98-1 (republicado en 2022): la deformación de la fibra externa t/(2r + t) y los radios interiores mínimos de doblado de la Tabla 7
- 3.AISC Engineering Journal, Development of Fabrication Guidelines for Cold Bending of Plates (el programa de ensayos detrás de los límites de r/t)
- 4.AISC 360-16, Specification for Structural Steel Buildings (E = 29 000 ksi, fy y fu definidos sobre la sección transversal original)
- 5.Eurocódigo 3 (EN 1993-1-5, Anexo C), modelado del material para el análisis por elementos finitos de estructuras de acero
- 6.ASTM A370 / ASTM E8-E8M, Standard Test Methods for Tension Testing of Metallic Materials (alargamiento de rotura como deformación de ingeniería sobre una longitud de referencia declarada)
- 7.Dieter, G. E., Mechanical Metallurgy (tensión y deformación verdaderas, la propiedad aditiva de la deformación logarítmica y el flujo plástico a volumen constante)
Prueba CalcSteel gratis
Modela, analiza y diseña estructuras de acero en el navegador. Sin instalación, sin registro.
Abrir el editor 3D