Resistencia de Soldadura de Filete (AISC 360)

Cómo calcular la capacidad de una soldadura de filete según el Capítulo J2 de AISC 360-22: área de garganta, resistencia del electrodo, tamaños mínimos y el incremento de resistencia direccional, y después un grupo excéntrico de ménsula resuelto dos veces, por el método elástico vectorial y por el centro instantáneo de rotación.
En resumen
- Una soldadura de filete siempre se verifica en su garganta: φr_nw = 0.75 × 0.60 × F_EXX × 0.707a, que son 1.227 kN/mm para un lado de 8 mm con E70XX.
- AISC 360-16 y las ediciones posteriores leen la Tabla J2.4 a partir de la parte más delgada unida, no de la más gruesa. Las referencias antiguas lo hacen al revés.
- Pasado a = 0.587t en A36 (0.660t en A992) la placa rompe antes que la soldadura, así que un filete mayor no compra nada.
- En un grupo excéntrico el método elástico vectorial es seguro pero bajo: en la ménsula del ejemplo devuelve 280 kN frente a los 489 kN del método del centro instantáneo.
- El coeficiente C del método CIR ya contiene el incremento de resistencia direccional. Aplicar el incremento por encima lo cuenta dos veces, hasta en un 50%.
¿Qué es una soldadura de filete y cómo funciona?
Una soldadura de filete es una soldadura de sección transversal triangular depositada en la esquina formada por dos superficies que se encuentran a aproximadamente 90°. Es el tipo de soldadura más común en acero estructural: aproximadamente el 80% de todas las soldaduras estructurales son soldaduras de filete.
Las soldaduras de filete resisten fuerzas por cortante a través de la garganta de la soldadura, la sección transversal mínima de la soldadura. Para una soldadura de filete de lados iguales con lado a (el cateto), la dimensión de la garganta es:
t_e = 0.707 × a
Esto proviene de la geometría de un triángulo rectángulo a 45°: la distancia más corta desde la raíz hasta la cara es a × cos(45°) = 0.707a.
La capacidad de la soldadura depende de:
- El área de garganta (garganta × longitud)
- La resistencia del electrodo (F_EXX)
- El ángulo de carga respecto al eje de la soldadura
Siempre se asume que las soldaduras de filete fallan por cortante en la garganta, con independencia de la dirección de la carga. AISC J2.4 proporciona las ecuaciones de diseño.
¿Cómo se calcula la capacidad de una soldadura de filete según AISC 360?
La resistencia nominal de una soldadura de filete por unidad de longitud es:
R_nw = 0.60 × F_EXX × t_e × L
Donde:
- F_EXX = resistencia de clasificación del electrodo (482 MPa para E70XX, el electrodo estructural estándar)
- t_e = garganta efectiva = 0.707 × a
- L = longitud de la soldadura
- φ = 0.75 (LRFD) u Ω = 2.00 (ASD)
Capacidad por mm de longitud de soldadura
Para una soldadura de filete de 8 mm con E70XX, la capacidad de diseño (LRFD) por mm de longitud de soldadura es:
φr_nw = φ × 0.60 × F_EXX × (0.707 × a) = 0.75 × 0.60 × 482 × 0.707 × 8 = 1227 N/mm = 1.227 kN/mm.
La capacidad crece linealmente con el lado, por lo que un lado mayor da proporcionalmente más capacidad por mm de soldadura, y el gráfico muestra φr_nw para los lados más comunes.
Consejo CalcSteel: el motor de conexiones calcula automáticamente la capacidad de soldadura para cada grupo de soldadura, considerando el ángulo de carga y el incremento de resistencia direccional.

¿Cuál es el tamaño mínimo y máximo de una soldadura de filete?
AISC J2.2b especifica tamaños mínimos de soldadura de filete para evitar la fisuración por enfriamiento rápido de una soldadura delgada sobre metal base grueso. En AISC 360-16 y 360-22 la tabla se lee a partir de la parte más delgada unida. Las ediciones hasta la 360-10 la leían a partir de la más gruesa, y por eso las referencias y las hojas de cálculo antiguas discrepan de una actual sobre la misma junta:
| Parte más delgada unida | Tamaño mín. de soldadura de filete |
|---|---|
| t ≤ 6 mm | 3 mm |
| 6 < t ≤ 13 mm | 5 mm |
| 13 < t ≤ 19 mm | 6 mm |
| t > 19 mm | 8 mm |
El tamaño mínimo nunca necesita superar el espesor de la parte más delgada unida.
Tamaño máximo de soldadura de filete
En bordes de material con espesor menor a 6 mm: tamaño de soldadura ≤ espesor del material. En bordes de material con espesor de 6 mm o más: tamaño de soldadura ≤ espesor del material − 2 mm.
Esto asegura que la soldadura no sobresalga del borde de la placa, lo cual crearía una concentración de esfuerzos.
Longitud mínima de soldadura
La longitud efectiva mínima de una soldadura de filete dimensionada por resistencia es 4 veces su lado (4a). Por debajo de eso, los efectos de inicio y parada impiden que la soldadura desarrolle toda su garganta. El piso adicional de 38 mm (1½ pulg.) se aplica a los segmentos de soldadura de filete intermitente, no a un cordón continuo.
Dimensionamiento práctico
En la práctica, las soldaduras de filete de 6 mm y 8 mm son los tamaños más comunes:
- 6 mm: el estándar para la mayoría de las conexiones (taller y campo)
- 8 mm: para conexiones más pesadas o cuando el cálculo exige mayor capacidad
- 5 mm: mínimo para placas de más de 6 mm de espesor
- 10 mm en adelante: costosas de depositar (requieren múltiples pasadas); considere usar soldaduras de penetración completa (CJP) en su lugar
¿Qué es el incremento de resistencia direccional en soldaduras de filete?
AISC J2.4 permite un incremento de resistencia cuando la carga actúa transversalmente al eje de la soldadura. Una soldadura de filete cargada transversalmente es aproximadamente un 50% más resistente que una cargada longitudinalmente, porque el plano de falla se desplaza.
El factor direccional de resistencia es:
f(θ) = (1.0 + 0.50 × sin^1.5(θ))
Donde θ es el ángulo entre la dirección de la carga y el eje longitudinal de la soldadura.
| Ángulo de carga θ | f(θ) | Incremento de resistencia |
|---|---|---|
| 0° (longitudinal) | 1.00 | Línea base |
| 30° | 1.18 | +18% |
| 45° | 1.30 | +30% |
| 60° | 1.40 | +40% |
| 90° (transversal) | 1.50 | +50% |
Cuándo usar el incremento direccional
El incremento de resistencia direccional es opcional: siempre se puede usar el valor base (θ = 0°) para un diseño conservador. Use el incremento cuando:
- La conexión está ajustada en capacidad de soldadura y añadir longitud es difícil
- Todas las soldaduras del grupo están cargadas al mismo ángulo (por ejemplo, un par de soldaduras de filete transversales en una placa de cortante)
NO use el incremento para grupos de soldadura con orientaciones mixtas sin verificar también el grupo mediante el método del centro instantáneo de rotación (método CIR).
Grupos de soldadura con orientación mixta
Para un patrón de soldadura en L o en C (soldaduras longitudinales más transversales), AISC permite dos enfoques:
- Usar la resistencia base (sin incremento direccional) para todas las soldaduras (simple y conservador)
- Usar el método CIR, que considera la compatibilidad de deformaciones entre soldaduras cargadas a diferentes ángulos

¿Cómo se diseña una soldadura de filete para una conexión a cortante?
La aplicación más común de las soldaduras de filete es en conexiones a cortante: placas de cortante, angulares de conexión y placas de extremo soldadas a vigas o columnas. Estas juntas soldadas son una alternativa directa a las conexiones atornilladas, y elegir entre ellas sigue la misma lógica que optar por una conexión a cortante o a momento. Antes de dimensionar la soldadura necesitas la fuerza de diseño: encuentra la reacción mayorada de la viga con nuestra calculadora gratuita (sin registro).
Ejemplo: placa de cortante soldada al ala de una columna
Datos:
- Reacción de la viga: V_u = 180 kN (mayorada)
- Placa de cortante: 10 mm de espesor, 250 mm de longitud, acero A36
- Columna: W310×97, acero A992 (ala t_f = 15.4 mm)
- Soldadura: electrodo E70XX
Paso 1: tamaño de soldadura requerido
La placa está soldada al ala de la columna con soldaduras de filete en ambas caras. Longitud total de soldadura = 2 × 250 = 500 mm.
Capacidad requerida por mm: q = V_u / L_total = 180 / 500 = 0.36 kN/mm
Del gráfico de capacidad, un filete de 5 mm da 0.767 kN/mm, holgadamente por encima de 0.36.
Paso 2: verificar el mínimo normativo
AISC 360-22 lee la Tabla J2.4 a partir de la parte más delgada unida. Aquí esa parte es la placa de 10 mm, no el ala de 15.4 mm, así que el mínimo es 5 mm. (Leída a la manera antigua, desde la parte más gruesa, el ala de 15.4 mm habría exigido 6 mm. Misma junta, edición distinta, respuesta distinta.)
Así que 5 mm satisface a la vez la resistencia y el mínimo:
φR_n = 0.767 kN/mm × 500 mm = 383 kN frente a 180 kN, una relación de 0.47.
Paso 3: verificar el metal base
La soldadura no puede ir más lejos que la placa sobre la que se apoya. Rotura por cortante de la placa, según J4.2:
φR_n = 0.75 × 0.60 × 400 MPa × 10 mm × 250 mm = 450 kN
450 kN queda por encima de los 383 kN del metal de soldadura, así que gobierna la soldadura y el lado de 5 mm se mantiene. En una placa más delgada no sería así: mira los espesores de cruce más abajo.
Paso 4: verificar los retornos de soldadura
Para soldaduras que terminan en los extremos de la placa de cortante, prevé un retorno de al menos 2 veces el tamaño de la soldadura (2 × 5 = 10 mm) alrededor de la esquina. Esto mantiene la concentración de esfuerzos fuera del extremo del cordón.
Lo que devuelve CalcSteel aquí: 8 mm, no 5 mm. La resistencia y el mínimo de J2.4 se cumplen con 5 mm, pero el motor aplica además la regla de 5/8·t que desarrolla la placa (5/8 × 10 = 6.25 mm) y luego redondea hacia arriba al siguiente lado que el taller ejecuta. La resistencia es el piso, la práctica de detallado fija la respuesta.
¿Cuándo gobierna el metal base en lugar de la soldadura?
AISC 360 J2.4 dimensiona el metal de soldadura. No dice nada sobre si la placa que hay detrás del cordón puede entregar la fuerza. De eso se ocupa J4.2, la rotura por cortante del metal base, y en una placa delgada es la verificación que decide.
Llevemos las dos a la misma regla, por milímetro de junta, en una placa con soldaduras de filete en ambas caras:
- Metal de soldadura: φr_w = 2 × 0.75 × 0.60 × F_EXX × 0.707a
- Metal base: φr_BM = 0.75 × 0.60 × F_u × t
Al igualarlas se obtiene el lado a partir del cual la placa toma el mando:
- Placa A36 (F_u = 400 MPa): a = 0.587 t
- A992 (F_u = 450 MPa): a = 0.660 t
La placa que exige cada lado
| Lado del filete (en las dos caras) | Capacidad | Placa que lo desarrolla (A36) |
|---|---|---|
| 5 mm | 1.53 kN/mm | t ≥ 8.5 mm |
| 6 mm | 1.84 kN/mm | t ≥ 10.2 mm |
| 8 mm | 2.45 kN/mm | t ≥ 13.6 mm |
| 10 mm | 3.07 kN/mm | t ≥ 17.0 mm |
Por debajo del espesor de cruce, un filete mayor no compra nada: la placa rompe primero, y el metal de soldadura de más se especifica, se deposita, se paga y se desperdicia.
Por qué la regla de taller es 5/8 del espesor
La regla práctica de la Parte 10 del Manual AISC, a = 5/8·t, cae justo entre los dos cruces: 0.625 es más que el 0.587 que pide una placa A36 y menos que el 0.660 que pide una A992. En A36 desarrolla la placa con margen. En A992 no llega del todo, así que una junta que deba desarrollar la placa entera necesita la verificación y no la regla.
Consejo CalcSteel: el motor aplica esta regla como pernaQueDesenvolve = 0.625·t y luego ajusta el resultado hacia arriba hasta un lado que el taller realmente ejecuta: 3, 4, 5, 6, 8, 10 o 12 mm.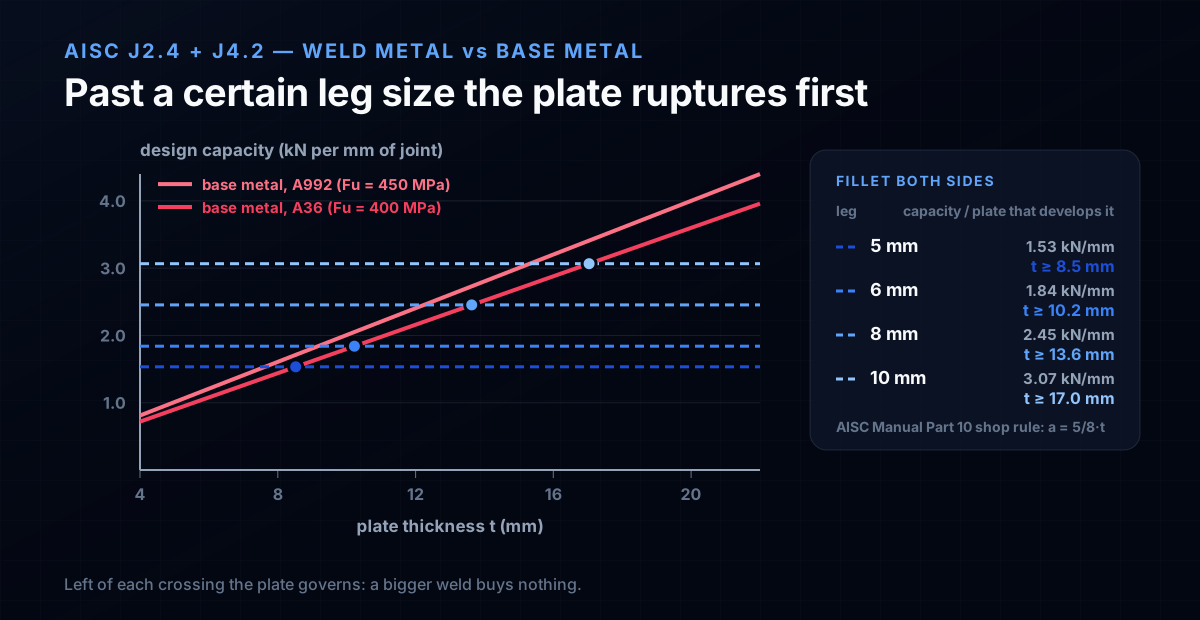
¿Cómo se analiza un grupo de soldadura bajo carga excéntrica?
Cuando la carga no pasa por el centroide del grupo de soldadura, las soldaduras experimentan tanto cortante directo como cortante torsional. El ejemplo clásico es una ménsula soldada a una columna.
Método elástico (simplificado)
- Encontrar el centroide del grupo de soldadura (tratar las soldaduras como elementos lineales)
- Cortante directo: q_v = P / L_total (distribuido uniformemente en todas las soldaduras)
- Cortante torsional: q_t = (P × e × r_i) / J_w, donde e es la excentricidad, r_i es la distancia de cada elemento de soldadura al centroide, y J_w es el momento polar de inercia del grupo de soldadura
- Combinar vectorialmente: q_total = √(q_v² + q_t² + 2q_v × q_t × cos α), donde α es el ángulo entre las componentes directa y torsional
- Verificar: q_total ≤ φ × r_nw
Método del Centro Instantáneo de Rotación (CIR)
Las Tablas 8-4 a 8-11 del Manual AISC proporcionan el coeficiente C para patrones comunes de soldadura. La resistencia de diseño es:
φR_n = C × C₁ × D × L
Donde C proviene de la tabla (depende de la relación l/a y del ángulo de excentricidad), C₁ ajusta por tipo de electrodo (1.0 para E70XX), D es el número de dieciseisavos de pulgada del tamaño de la soldadura, y L es la longitud de la soldadura.
El método CIR es más preciso que el método elástico porque considera la deformación no uniforme de las soldaduras del grupo.

¿Cómo se calcula Jw, el momento polar de un grupo de soldadura?
Todo cálculo de grupo de soldadura excéntrico parte de las mismas tres propiedades geométricas, calculadas tratando las soldaduras como líneas de ancho unitario. La garganta se aplica al final, así que queda fuera de la geometría.
Los tres pasos
- Centroide: x̄ = Σ(L_i · x_i) / ΣL_i, y lo mismo para ȳ.
- Momentos de segundo orden respecto a ese centroide. Un segmento de longitud L paralelo al eje aporta L·d². Un segmento perpendicular a él aporta L³/12 + L·d², donde d es la distancia desde el punto medio del propio segmento hasta el centroide del grupo.
- Momento polar: J_w = I_x + I_y.
El grupo de la ménsula, paso a paso
Tomemos un grupo en C: un cordón vertical de 300 mm sobre la cara de la columna, más cordones horizontales de 100 mm arriba y abajo. Longitud total L = 500 mm.
x̄ = (300 × 0 + 2 × 100 × 50) / 500 = 20 mm desde la cara de la columna, y ȳ = 150 mm por simetría.
I_x = 300³/12 + 2 × 100 × 150² = 2.25×10⁶ + 4.50×10⁶ = 6.75×10⁶ mm³
I_y = 300 × 20² + 2 × (100³/12 + 100 × 30²) = 0.120×10⁶ + 0.347×10⁶ = 0.467×10⁶ mm³
J_w = 6.75×10⁶ + 0.467×10⁶ = 7.22×10⁶ mm³
Atención a las unidades: mm³, no mm⁴. Dejar la garganta fuera de la geometría cuesta una potencia de longitud, y esa potencia vuelve al multiplicar por la capacidad por milímetro.
La aritmética es la misma que se hace en cualquier sección armada, solo que con líneas en lugar de rectángulos. La calculadora de abajo resuelve la parte de I_x e I_y para una forma que definas, que es el paso donde más gente se equivoca cuando los tramos horizontales son cortos.
Formula — hover a variable to highlight it on the drawing
Ix = [ b·h³ − (b − tw)·hw³ ] / 12= 1,845.6 cm⁴(hw = h − 2·tf)
Iy = [ 2·tf·b³ + hw·tw³ ] / 12= 141.9 cm⁴
Root fillets are neglected — rolled-section tables run 1–5% higher on Ix.
Parallel-axis theorem, live — Ix = Σ ( I₀ + A·d² )
| Part | A (cm²) | d (cm) | I₀ (cm⁴) | A·d² (cm⁴) | I₀ + A·d² (cm⁴) |
|---|---|---|---|---|---|
| Web | 10.25 | 0 | 286 | 0 | 286 |
| Flange (top) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Flange (bottom) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Σ = Ix | 287 | 1,558.6 | 1,845.6 |
Exact rectangle parts (web + two flanges) about the section centroid — the flange A·d² transfer terms are the whole story of the I-beam. Change any dimension above and watch the table re-derive.
Section properties
Moment of inertia Ix
1,845.6 cm⁴
1.846 × 10⁷ mm⁴
Moment of inertia Iy
141.9 cm⁴
1.419 × 10⁶ mm⁴
Area A
27.25 cm²
Mass
21.39 kg/m
Section modulus Sx
184.6 cm³
Section modulus Sy
28.39 cm³
Plastic modulus Zx
209.7 cm³
Plastic modulus Zy
43.93 cm³
Radius of gyration rx
8.23 cm
Radius of gyration ry
2.28 cm
Centroid x̄ (from left)
50 mm
Centroid ȳ (from bottom)
100 mm
Local slenderness — NBR 8800 / AISC 360 fingerprint
Flange
λ = b / 2·tf = 5.88
λp = 10.75 · λr = 28.28
Web
λ = hw / tw = 32.68
λp = 106.3 · λr = 161.2
Flexure limits per AISC 360 Table B4.1b (≈ NBR 8800 Annex F), fy = 250 MPa, E = 200 GPa — λp/λr scale with √(E/fy). Compact sections reach the full plastic moment Mp = Z·fy; non-compact and slender elements are capped by local buckling.
Closest standard profiles — matched by Ix against 876 real catalog sections
Ix = 1,845.6 cm⁴ (-0.0%)
Iy = 141.9 cm⁴ (-0.0%)
21.39 kg/mlightest
Best match — design checks
Ix = 1,844.2 cm⁴ (-0.1%)
Iy = 902.5 cm⁴ (+535.8%)
34.19 kg/m#2 by weight
Design checks
Ix = 1,838.7 cm⁴ (-0.4%)
Iy = 1,838.7 cm⁴ (+1195.4%)
43.96 kg/m#3 by weight
Design checks
Same 1,309-profile database that powers the CalcSteel 3D editor and profile pages — ABNT cold-formed (Ue, U, rounds), AISC (W, HSS, L, Pipe), European (IPE, HEA, HEB, HEM, UPN) and Indian (ISMB/ISMC) series. Opening a match carries your custom section along as the comparison baseline.
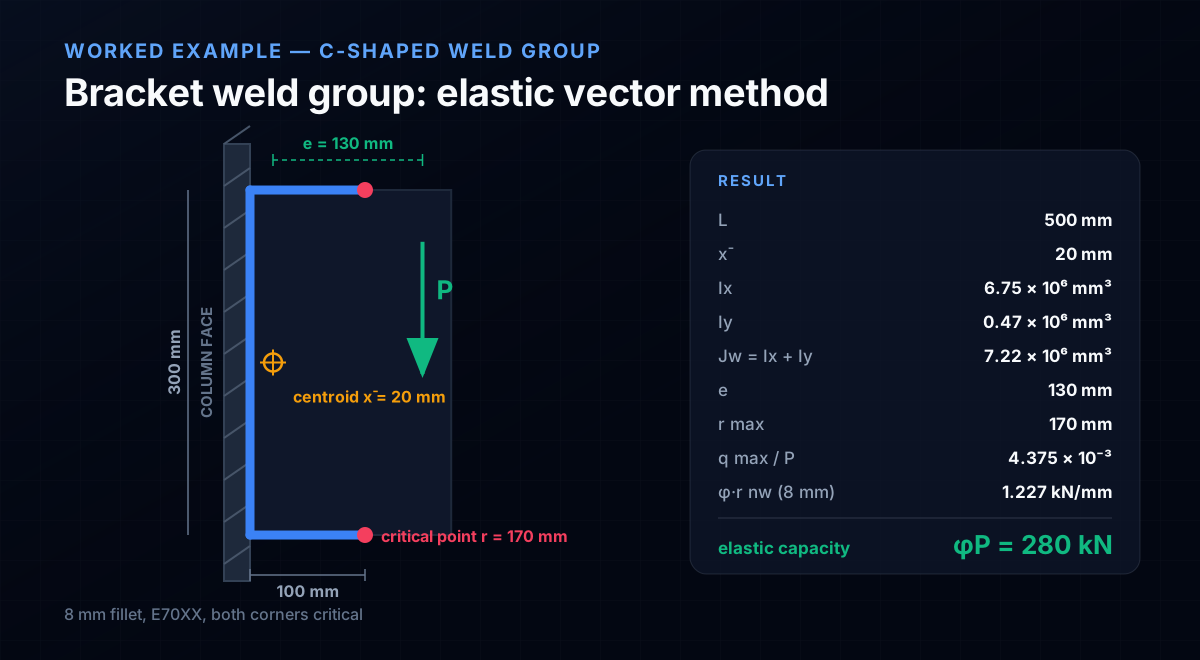
Ejemplo resuelto: grupo de soldadura de una ménsula por el método elástico vectorial
El mismo grupo en C, ahora con soldaduras de filete de 8 mm y electrodos E70XX. La carga P es vertical y cae a 150 mm de la cara de la columna, así que la excentricidad medida desde el centroide del grupo es e = 150 − 20 = 130 mm.
Paso 1: encontrar el punto crítico
El método elástico supone que la placa de la ménsula es rígida y gira alrededor del centroide del grupo, de modo que la tensión crece con la distancia a él. Los puntos más alejados son las dos esquinas exteriores, en r_x = 80 mm y r_y = ±150 mm:
r = √(80² + 150²) = 170 mm
Paso 2: cortante directo
q_v = P / L = P / 500 = 2.000×10⁻³ P, actuando verticalmente sobre cada elemento.
Paso 3: cortante torsional
El par respecto al centroide es M = P·e = 130P. En la esquina crítica se descompone en dos componentes:
- horizontal: q_tx = M·r_y / J_w = (130 × 150 / 7.217×10⁶) P = 2.702×10⁻³ P
- vertical: q_ty = M·r_x / J_w = (130 × 80 / 7.217×10⁶) P = 1.441×10⁻³ P
Paso 4: combinar y verificar
Las componentes verticales se suman:
q_y = 2.000×10⁻³ P + 1.441×10⁻³ P = 3.441×10⁻³ P
q_r = √(2.702² + 3.441²) × 10⁻³ P = 4.375×10⁻³ P
Un filete de 8 mm con E70XX resiste φr_nw = 1.227 kN/mm en el ángulo de carga base, así que:
P = 1.227 / (4.375×10⁻³) = 280 kN
Nótese que las dos esquinas exteriores alcanzan ese valor a la vez. El cortante directo es vertical, y la componente vertical del cortante torsional tiene el mismo signo en la esquina superior y en la inferior, así que el grupo no tiene una única soldadura más desfavorable. Solo la componente horizontal cambia de signo.
Por qué el método elástico vectorial subestima un grupo de soldadura
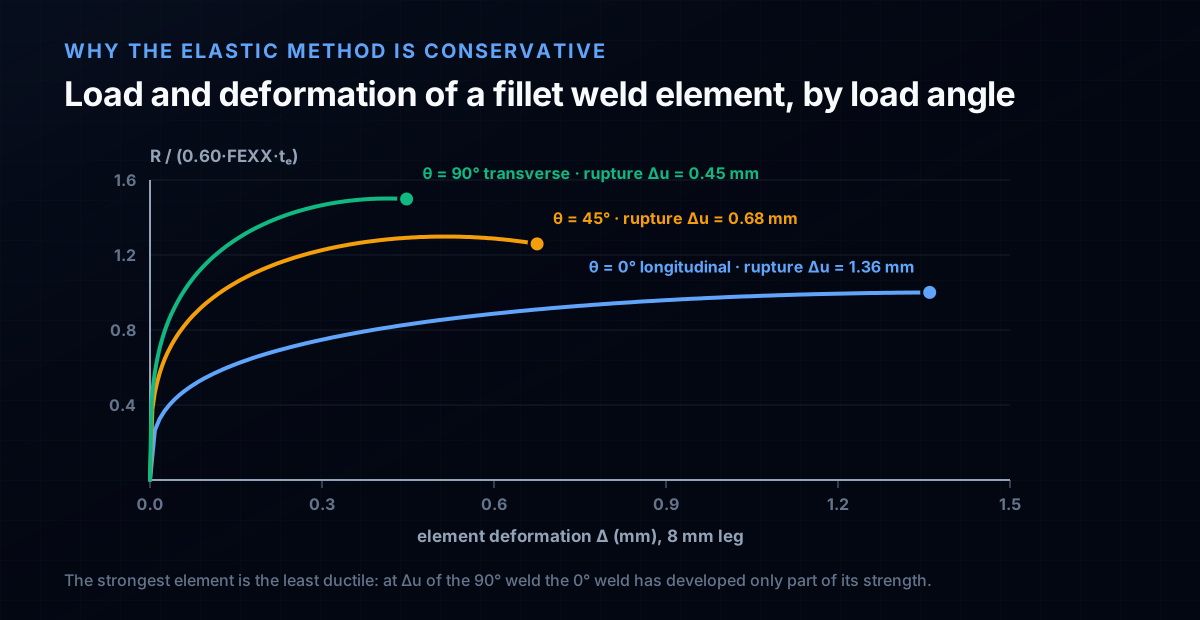
El método elástico vectorial asume algo que la soldadura no cumple: que todos los elementos del grupo están en el mismo punto de su propia curva carga-deformación. No lo están, y el método de diseño de AISC se construye justamente sobre ese hecho.
Un elemento de soldadura de filete no es un resorte lineal
La Parte 8 del Manual AISC modela cada elemento con una ley que depende del ángulo de carga θ (Lesik y Kennedy, 1990):
R(θ, Δ) = 0.60 F_EXX (1.0 + 0.50 sin^1.5 θ) [p(1.9 − 0.9p)]^0.3 A_we, con p = Δ/Δ_m
- Δ_m = 0.209 (θ + 2)^−0.32 · w, la deformación en la carga máxima
- Δ_u = 1.087 (θ + 6)^−0.65 · w, limitada a 0.17w, la deformación de rotura
El elemento más resistente es el menos dúctil
Al pasar un lado de 8 mm por esas dos ecuaciones, el conflicto dentro de un grupo mixto salta a la vista:
| Ángulo de carga θ | Factor de resistencia máxima | Deformación de rotura Δu |
|---|---|---|
| 0° (longitudinal) | 1.00 | 1.36 mm |
| 45° | 1.30 | 0.68 mm |
| 90° (transversal) | 1.50 | 0.45 mm |
Un elemento transversal es 50% más resistente y rompe con un tercio de la deformación que tolera uno longitudinal. En un grupo de orientación mixta los dos máximos nunca coinciden: cuando la soldadura longitudinal está plenamente desarrollada, la transversal ya ha fallado, y mientras la transversal está en su máximo, la longitudinal lleva una fracción de lo que podría.
Qué hace cada método al respecto
El método elástico vectorial esquiva el problema. Renuncia por completo al incremento direccional, usa la resistencia base θ = 0 para todos los elementos y verifica el único punto más solicitado. Eso es seguro, y es exactamente por lo que la respuesta sale baja.
El método del centro instantáneo lo afronta. Busca el único centro de rotación en el que las fuerzas de los elementos, cada una leída en su propia curva y en su propia deformación, equilibran la carga aplicada. Nada se supone simultáneo.
Ejemplo resuelto: la misma ménsula por el método del centro instantáneo
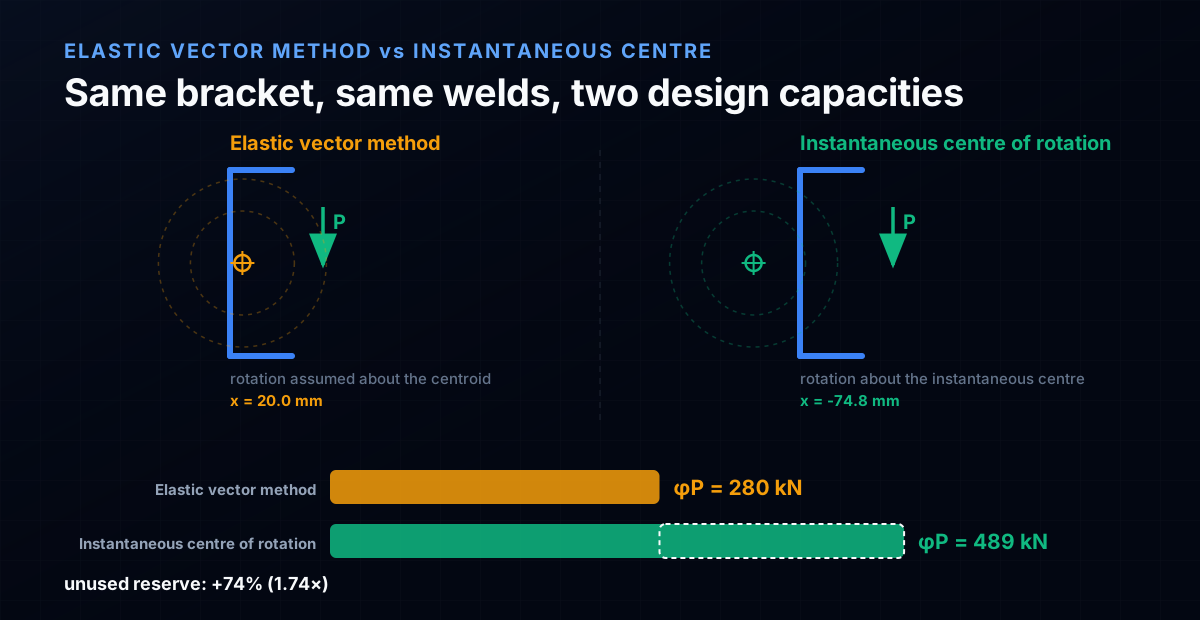
La misma ménsula, las mismas soldaduras de 8 mm, la misma excentricidad de 130 mm. Lo único que cambia es la hipótesis sobre cómo se mueve la placa.
El procedimiento
- Suponer una posición para el centro instantáneo (CI). Para una carga vertical sobre un grupo simétrico respecto a un eje horizontal, queda sobre ese eje, del lado del grupo opuesto a la carga.
- Escalar las deformaciones. Cada elemento gira alrededor del CI, así que su deformación es proporcional a su distancia r_i a él. Se anclan en el elemento que se agota primero, el de menor relación Δ_u/r: Δ_i = r_i · (Δ_u,crit / r_crit).
- Leer el ángulo de cada elemento. Su fuerza es perpendicular a su propio r_i, y el ángulo entre esa fuerza y el eje de la soldadura es θ_i, que fija Δ_m, Δ_u y el factor direccional de ese elemento y solo de él.
- Sumar e iterar. Se toma R_i de la curva y se mueve el CI hasta que ΣR_x = 0, ΣR_y = P, y el momento de todas las R_i respecto al CI iguale P por su distancia a la línea de carga.
El resultado
Para esta ménsula la posición de equilibrio queda 75 mm más allá de la cara de la columna, al otro lado de las soldaduras, es decir a 95 mm del centroide del grupo. Resolviendo ahí:
φP = 489 kN, frente a 280 kN del método elástico sobre la junta idéntica.
Dos cosas abren esa diferencia, y la redistribución es la mayor. Quite el incremento direccional de la solución CIR y la ménsula todavía sube de 280 kN a 384 kN: un factor de 1.37, solo por redistribución. Acreditar el incremento direccional encima, que se acerca a 1.50 en los elementos casi transversales y que el método elástico renuncia por completo, lleva los 384 kN a 489 kN, otro factor de 1.27. Lea el 1.74 como esos dos factores multiplicados, no como redistribución por sí sola.
Dónde entran las tablas de AISC
No hace falta ejecutar esa iteración a mano. La Parte 8 del Manual AISC tabula su resultado como un coeficiente C para los patrones comunes, de modo que:
φR_n = φ · C · C₁ · D · l
con D el tamaño de la soldadura en dieciseisavos de pulgada, l la longitud del cordón vertical y C₁ = 1.0 para E70XX. Las Tablas 8-4 a 8-11 cubren las geometrías habituales, incluida esta forma en C. El coeficiente ya contiene el incremento direccional, que es la razón del último punto de la sección siguiente.
¿Cuáles son los errores comunes en el diseño de soldaduras de filete?
1. Usar la garganta incorrecta en soldaduras de lados desiguales
Para una soldadura de filete de lados desiguales (por ejemplo, lados de 8×12 mm), la garganta NO es 0.707 × el promedio. Es la distancia más corta desde la raíz hasta la cara de la soldadura, que depende de las dimensiones reales de los lados y del perfil de la raíz. Para soldaduras estándar de lados iguales, 0.707a es correcto.
2. Ignorar el acceso de soldadura
Una soldadura diseñada en papel puede ser imposible de ejecutar en campo si el soldador no puede acceder a la junta. Problemas comunes: soldaduras dentro de secciones HSS cerradas, soldaduras detrás de otros elementos, soldaduras que exigen posición sobrecabeza en ubicaciones difíciles.
3. Especificar soldaduras sobredimensionadas
Una soldadura de filete de 12 mm requiere múltiples pasadas y es costosa de depositar. Dos pasadas de filete de 6 mm en cada cara proporcionan con frecuencia mayor capacidad total y a menor costo que una soldadura pesada en un solo lado.
4. No verificar el metal base
La resistencia de la soldadura puede superar la resistencia del metal base. AISC J2.4 exige verificar que el metal base también pueda resistir las fuerzas de la soldadura: φR_n = φ × 0.60 × F_y × t × L para cortante en el metal base.
5. Olvidar el retraso por cortante en conexiones soldadas a tracción
Cuando un elemento se suelda solo por algunos de sus componentes (por ejemplo, solo un ala de un angular), el factor de retraso por cortante U reduce el área efectiva. Esta es una verificación de sección neta, no de soldadura, pero a menudo gobierna.
6. Especificar E70XX cuando se necesita E80XX o superior
Para aceros de alta resistencia (F_y > 345 MPa), el metal de soldadura debe igualar o superar la resistencia del metal base. E70XX es adecuado para A36 y A992, pero no para A913 Grado 65 o superior.
7. Tomar juntos el coeficiente CIR y el incremento direccional
El coeficiente C de las Tablas 8-4 a 8-11 del Manual AISC es el resultado de la iteración del centro instantáneo, y esa iteración ya aplicó (1.0 + 0.50 sin^1.5 θ) a cada elemento del grupo. Multiplicar C por el factor direccional una segunda vez lo cuenta dos veces y puede sobrestimar el grupo hasta en un 50%. Elija un método y manténgase dentro de él.
¿Cómo diseña CalcSteel las soldaduras de filete?
El motor de conexiones de CalcSteel dimensiona y verifica las soldaduras de filete como parte de cada conexión, desde placas de cortante de vigas hasta placas base de columnas. Vale la pena ser precisos sobre qué resuelve y qué no.
Dimensionamiento de la soldadura
El lado sale de la parte más delgada de la junta, por tres criterios a la vez: el mínimo de la Tabla J2.4, la regla de 5/8·t que desarrolla esa parte, y el techo de J2.2b que impide que el filete se coma el borde de la placa. El resultado se ajusta hacia arriba hasta un lado que el taller ejecuta (3, 4, 5, 6, 8, 10 o 12 mm).
Para la placa de cortante de 10 mm de más arriba contra un ala de 15.4 mm, el motor devuelve 8 mm: solo por resistencia bastarían 5 mm, pero 5/8 × 10 = 6.25 mm redondea al siguiente lado comercial.
Metal de soldadura y metal base en la misma regla
Se calculan los dos, se convierten a la misma tensión por milímetro de junta, y el motor informa cuál gobierna, no solo la utilización. En placa delgada, eso es habitualmente el metal base.
Grupos de soldadura
Donde el ángulo de carga es inequívoco, el motor aplica el incremento direccional (una soldadura transversal de placa de ala se lleva el 1.50 completo), y para los grupos que mezclan cordones longitudinales y transversales toma la envolvente J2-6a / J2-6b en lugar de sumar máximos.
Los grupos de soldadura excéntricos son el límite honesto. CalcSteel sí tiene un solucionador de centro instantáneo, contrastado con la Tabla 7-6 del Manual AISC, pero resuelve grupos de tornillos. Hoy no hay CIR de soldaduras en el motor, así que los modelos cuya capacidad depende de uno (el angular de asiento soldado, la cartela de correa soldada) se declaran fuera de alcance en el catálogo en lugar de aproximarse. Tratar dos filetes verticales como cortante puro los sobrestimaría en torno a un 40%, que es el tamaño del coeficiente que falta.
Resultados
El plano de detalle de la conexión lleva el tipo de soldadura (filete, CJP, PJP), el lado en mm, la longitud, la clase de electrodo y la relación de utilización, y todo ello viaja a la exportación de la conexión para la preparación de planos de taller.
Fuentes
Prueba CalcSteel gratis
Modela, analiza y diseña estructuras de acero en el navegador. Sin instalación, sin registro.
Abrir el editor 3D