Résistance et Dimensionnement des Soudures d'Angle selon l'AISC 360

Comment calculer la capacité d'une soudure d'angle selon le Chapitre J2 de l'AISC 360-22 : aire de gorge, résistance de l'électrode, dimensions minimales et augmentation directionnelle de résistance, puis un groupe de soudures de corbeau excentré traité deux fois, par la méthode élastique vectorielle et par le centre instantané de rotation.
L'essentiel
- Une soudure d'angle se vérifie toujours sur sa gorge : φr_nw = 0.75 × 0.60 × F_EXX × 0.707a, soit 1.227 kN/mm pour un cordon E70XX de 8 mm.
- L'AISC 360-16 et les éditions suivantes lisent le Tableau J2.4 sur la partie la plus mince assemblée, et non sur la plus épaisse. Les références plus anciennes font l'inverse.
- Au-delà de a = 0.587t sur A36 (0.660t sur A992), la plaque rompt avant la soudure : un cordon plus gros n'apporte plus rien.
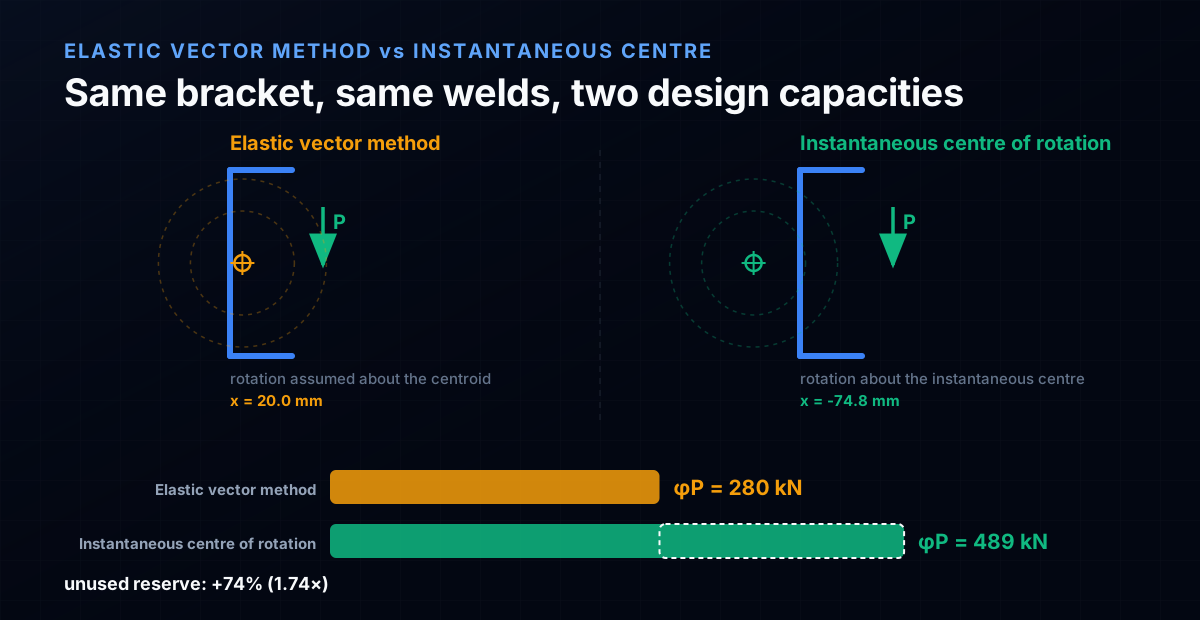
- Pour un groupe excentré, la méthode élastique vectorielle est sécuritaire mais basse : sur le corbeau traité, elle renvoie 280 kN contre 489 kN par la méthode du centre instantané.
- Le coefficient C de l'ICR contient déjà l'augmentation directionnelle de résistance. L'appliquer par-dessus la compte deux fois, avec jusqu'à 50% d'écart.
Qu'est-ce qu'une soudure d'angle et comment fonctionne-t-elle ?
Une soudure d'angle est une soudure de section transversale triangulaire déposée dans le coin formé par deux surfaces se rencontrant à environ 90°. C'est le type de soudure le plus courant en construction métallique : environ 80% de toutes les soudures structurelles sont des soudures d'angle.
Les soudures d'angle résistent aux efforts par cisaillement dans la gorge, la section minimale traversant le cordon. Pour une soudure d'angle à côtés égaux de dimension a, la gorge utile vaut :
t_e = 0.707 × a
Cela découle de la géométrie d'un triangle rectangle à 45° : la distance la plus courte entre la racine et la face est a × cos(45°) = 0.707a.
La capacité de la soudure dépend de :
- L'aire de gorge (gorge utile × longueur)
- La résistance de l'électrode (F_EXX)
- L'angle de chargement par rapport à l'axe de la soudure
Les soudures d'angle sont toujours supposées rompre par cisaillement dans la gorge, quelle que soit la direction de la charge. L'AISC J2.4 fournit les équations de dimensionnement.
Comment calculer la capacité d'une soudure d'angle selon l'AISC 360 ?
La résistance nominale d'une soudure d'angle par unité de longueur est :
R_nw = 0.60 × F_EXX × t_e × L
Où :
- F_EXX = résistance de classification de l'électrode (482 MPa pour E70XX, l'électrode structurelle standard)
- t_e = gorge utile = 0.707 × a
- L = longueur de la soudure
- φ = 0.75 (LRFD) ou Ω = 2.00 (ASD)
Capacité par mm de longueur de soudure
Pour une soudure d'angle de 8 mm avec E70XX, la capacité de calcul LRFD par mm de longueur de soudure est :
φr_nw = φ × 0.60 × F_EXX × (0.707 × a) = 0.75 × 0.60 × 482 × 0.707 × 8 = 1227 N/mm = 1.227 kN/mm.
La capacité varie linéairement avec la dimension du cordon, donc un cordon plus grand offre proportionnellement plus de capacité par mm de soudure, et le graphique trace φr_nw pour les dimensions de cordon courantes.
Astuce CalcSteel : le moteur d'assemblages calcule automatiquement la capacité de la soudure pour chaque groupe de soudures, en tenant compte de l'angle de charge et de l'augmentation directionnelle de résistance.

Quelle est la dimension minimale et maximale d'une soudure d'angle ?
L'AISC J2.2b impose des dimensions minimales de soudure d'angle pour éviter la fissuration due au refroidissement rapide d'un cordon fin sur un métal de base épais. Dans l'AISC 360-16 et 360-22, le tableau se lit sur la partie la plus mince assemblée. Les éditions jusqu'à la 360-10 le lisaient sur la partie la plus épaisse, et c'est pourquoi les références anciennes et les vieilles feuilles de calcul donnent une autre réponse que la version actuelle sur le même assemblage :
| Partie la plus mince assemblée | Dimension min. du cordon d'angle |
|---|---|
| t ≤ 6 mm | 3 mm |
| 6 < t ≤ 13 mm | 5 mm |
| 13 < t ≤ 19 mm | 6 mm |
| t > 19 mm | 8 mm |
La dimension minimale n'a jamais besoin de dépasser l'épaisseur de la partie la plus mince assemblée.
Dimension maximale de la soudure d'angle
Le long des bords d'un matériau de moins de 6 mm d'épaisseur : dimension du cordon ≤ épaisseur du matériau. Le long des bords d'un matériau de 6 mm d'épaisseur ou plus : dimension du cordon ≤ épaisseur du matériau − 2 mm.
Cela garantit que la soudure ne déborde pas du bord de la plaque, ce qui créerait une concentration de contraintes.
Longueur minimale de soudure
La longueur efficace minimale d'une soudure d'angle dimensionnée en résistance vaut 4 fois la dimension du cordon (4a). En deçà, les effets d'amorçage et d'arrêt empêchent la soudure de développer toute sa gorge. Le plancher supplémentaire de 38 mm (1½ po) s'applique aux tronçons de soudure d'angle intermittente, pas à un cordon continu.
Dimensionnement pratique
En pratique, les soudures d'angle de 6 mm et 8 mm sont les dimensions les plus courantes :
- 6 mm : la valeur par défaut pour la plupart des assemblages (atelier et chantier)
- 8 mm : pour les assemblages plus lourds ou lorsque le calcul exige plus de capacité
- 5 mm : minimum pour les plaques de plus de 6 mm d'épaisseur
- 10 mm et plus : coûteuses à déposer (passes multiples requises) ; envisager plutôt des soudures CJP (pénétration complète)
Qu'est-ce que l'augmentation directionnelle de résistance des soudures d'angle ?
L'AISC J2.4 autorise une augmentation de résistance lorsque la charge agit transversalement à l'axe de la soudure. Une soudure d'angle chargée transversalement est environ 50% plus résistante qu'une soudure chargée longitudinalement, car le plan de rupture se déplace.
Le facteur directionnel de résistance est :
f(θ) = (1.0 + 0.50 × sin^1.5(θ))
Où θ est l'angle entre la direction de la charge et l'axe longitudinal de la soudure.
| Angle de charge θ | f(θ) | Augmentation de résistance |
|---|---|---|
| 0° (longitudinal) | 1.00 | Référence |
| 30° | 1.18 | +18% |
| 45° | 1.30 | +30% |
| 60° | 1.40 | +40% |
| 90° (transversal) | 1.50 | +50% |
Quand utiliser l'augmentation directionnelle
L'augmentation directionnelle de résistance est optionnelle : vous pouvez toujours retenir la valeur de référence (θ = 0°) pour un dimensionnement conservateur. Utilisez l'augmentation lorsque :
- L'assemblage est limité en capacité de soudure et il est difficile d'ajouter de la longueur
- Toutes les soudures du groupe sont chargées au même angle (par exemple, une paire de soudures d'angle transversales sur un gousset d'âme)
N'utilisez PAS l'augmentation pour des groupes de soudures aux orientations mixtes sans vérifier également le groupe par le centre instantané de rotation (méthode ICR).
Groupes de soudures à orientation mixte
Pour un motif de soudure en forme de L ou de C (soudures longitudinales et transversales), l'AISC permet deux approches :
- Utiliser la résistance de référence (sans augmentation directionnelle) pour toutes les soudures, ce qui est simple et conservateur
- Utiliser la méthode ICR, qui tient compte de la compatibilité des déformations entre soudures chargées à des angles différents

Comment dimensionner une soudure d'angle pour un assemblage de cisaillement ?
L'application la plus courante des soudures d'angle se trouve dans les assemblages de cisaillement : goussets d'âme, cornières d'attache et platines d'about soudées aux poutres ou aux poteaux. Ces assemblages soudés sont une alternative directe aux assemblages boulonnés, et le choix entre les deux suit la même logique que celui d'un assemblage de cisaillement ou de moment. Avant de dimensionner la soudure, il vous faut l'effort de calcul : trouvez la réaction pondérée de la poutre avec notre calculatrice gratuite (sans inscription).
Exemple : gousset d'âme soudé sur la semelle d'un poteau
Données :
- Réaction de la poutre : V_u = 180 kN (pondérée)
- Gousset d'âme : 10 mm d'épaisseur, 250 mm de longueur, acier A36
- Poteau : W310×97, acier A992 (semelle t_f = 15.4 mm)
- Soudure : électrode E70XX
Étape 1 : dimension de cordon requise
Le gousset est soudé sur la semelle du poteau par des soudures d'angle des deux côtés. Longueur totale de soudure = 2 × 250 = 500 mm.
Capacité requise par mm : q = V_u / L_total = 180 / 500 = 0.36 kN/mm
D'après le graphique de capacité, un cordon de 5 mm donne 0.767 kN/mm, confortablement au-dessus de 0.36.
Étape 2 : vérifier le minimum normatif
L'AISC 360-22 lit le Tableau J2.4 sur la partie la plus mince assemblée. Ici, c'est le gousset de 10 mm, pas la semelle de 15.4 mm, donc le minimum vaut 5 mm. (Lu à l'ancienne, sur la partie la plus épaisse, la semelle de 15.4 mm aurait exigé 6 mm. Même assemblage, autre édition, autre réponse.)
5 mm satisfait donc à la fois la résistance et le minimum :
φR_n = 0.767 kN/mm × 500 mm = 383 kN contre 180 kN, soit un taux de 0.47.
Étape 3 : vérifier le métal de base
La soudure ne peut pas dépasser la plaque sur laquelle elle repose. Rupture par cisaillement du gousset, selon J4.2 :
φR_n = 0.75 × 0.60 × 400 MPa × 10 mm × 250 mm = 450 kN
450 kN dépasse les 383 kN du métal d'apport : c'est donc la soudure qui gouverne et le cordon de 5 mm tient. Sur un gousset plus mince, ce ne serait pas le cas, voir les épaisseurs de croisement plus bas.
Étape 4 : vérifier les retours de soudure
Pour les soudures qui se terminent aux extrémités du gousset d'âme, prévoyez un retour de soudure d'au moins 2 fois la dimension du cordon (2 × 5 = 10 mm) autour du coin. Cela éloigne la concentration de contraintes de l'extrémité du cordon.
Ce que CalcSteel renvoie ici : 8 mm, et non 5 mm. La résistance et le minimum du J2.4 sont satisfaits à 5 mm, mais le moteur applique aussi la règle du 5/8·t qui développe le gousset (5/8 × 10 = 6.25 mm), puis arrondit au cordon supérieur que l'atelier exécute. La résistance est le plancher, la pratique de détail fixe la réponse.
Quand est-ce le métal de base qui gouverne, et non la soudure ?
L'AISC 360 J2.4 dimensionne le métal d'apport. Il ne dit rien sur la capacité de la plaque située derrière la soudure à transmettre l'effort. Cela relève du J4.2, la rupture par cisaillement du métal de base, et sur une plaque mince, c'est cette vérification qui décide.
Mettez les deux sur la même règle, par millimètre d'assemblage, pour une plaque soudée par des cordons d'angle des deux côtés :
- Métal d'apport : φr_w = 2 × 0.75 × 0.60 × F_EXX × 0.707a
- Métal de base : φr_BM = 0.75 × 0.60 × F_u × t
En égalant les deux, vous obtenez la dimension de cordon à partir de laquelle la plaque prend le relais :
- Plaque A36 (F_u = 400 MPa) : a = 0.587 t
- A992 (F_u = 450 MPa) : a = 0.660 t
La plaque qu'exige chaque dimension de cordon
| Cordon d'angle (des deux côtés) | Capacité | Plaque qui le développe (A36) |
|---|---|---|
| 5 mm | 1.53 kN/mm | t ≥ 8.5 mm |
| 6 mm | 1.84 kN/mm | t ≥ 10.2 mm |
| 8 mm | 2.45 kN/mm | t ≥ 13.6 mm |
| 10 mm | 3.07 kN/mm | t ≥ 17.0 mm |
En dessous de l'épaisseur de croisement, un cordon plus gros n'apporte rien : la plaque rompt d'abord, et le métal d'apport supplémentaire est spécifié, déposé, payé et perdu.
Pourquoi la règle d'atelier vaut 5/8 de l'épaisseur
La règle empirique de la Partie 10 du Manuel AISC, a = 5/8·t, tombe exactement entre les deux croisements : 0.625 dépasse les 0.587 qu'exige une plaque A36 et reste sous les 0.660 qu'exige une plaque A992. Sur l'A36, elle développe la plaque avec de la marge. Sur l'A992, elle n'y arrive pas tout à fait, et un assemblage qui doit développer toute la plaque demande donc la vérification plutôt que la règle.
Astuce CalcSteel : le moteur applique cette règle sous la forme pernaQueDesenvolve = 0.625·t, puis remonte le résultat au cordon que l'atelier exécute réellement : 3, 4, 5, 6, 8, 10 ou 12 mm.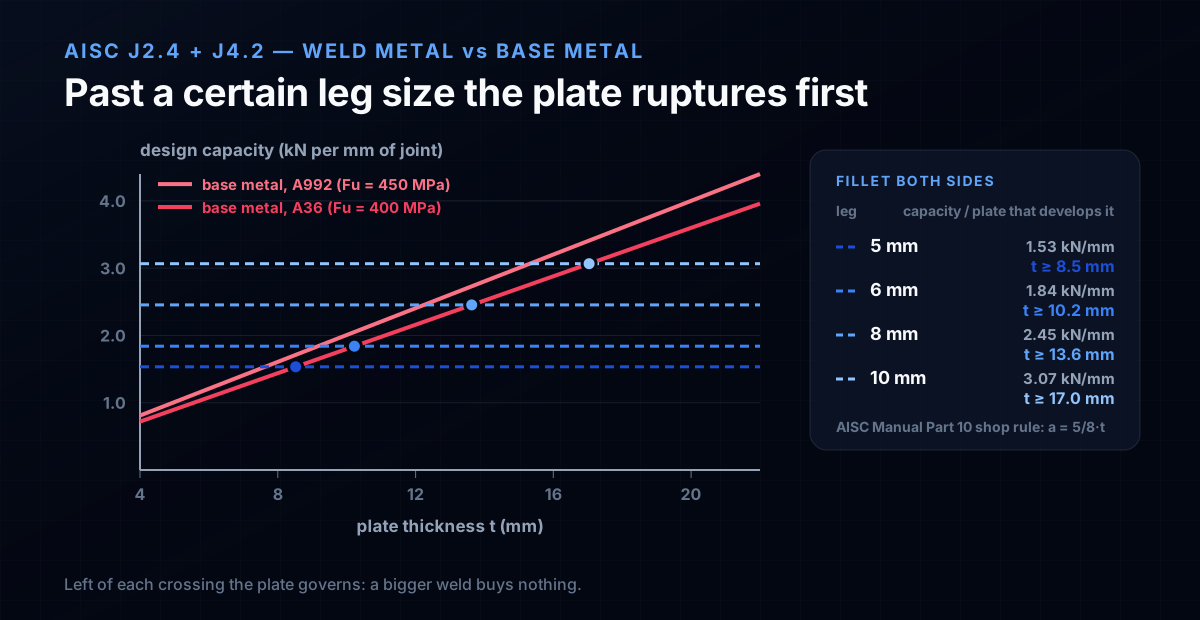
Comment analyser un groupe de soudures sous charge excentrée ?
Lorsque la charge ne passe pas par le centre de gravité du groupe de soudures, les soudures subissent à la fois du cisaillement direct et du cisaillement de torsion. L'exemple classique est un corbeau soudé sur un poteau.
Méthode élastique (simplifiée)
- Trouver le centre de gravité du groupe de soudures (traiter les soudures comme des éléments linéaires)
- Cisaillement direct : q_v = P / L_total (distribué également à toutes les soudures)
- Cisaillement de torsion : q_t = (P × e × r_i) / J_w, où e est l'excentricité, r_i la distance de chaque élément de soudure au centre de gravité, et J_w le moment d'inertie polaire du groupe de soudures
- Combiner vectoriellement : q_total = √(q_v² + q_t² + 2q_v × q_t × cos α), où α est l'angle entre les composantes directe et de torsion
- Vérifier : q_total ≤ φ × r_nw
Méthode du centre instantané de rotation (ICR)
Les Tableaux 8-4 à 8-11 du Manuel AISC fournissent le coefficient C pour les motifs de soudure courants. La résistance de calcul est :
φR_n = C × C₁ × D × L
Où C provient du tableau (il dépend du rapport l/a et de l'angle d'excentricité), C₁ ajuste pour le type d'électrode (1.0 pour E70XX), D est le nombre de seizièmes dans la dimension du cordon, et L la longueur de la soudure.
La méthode ICR est plus précise que la méthode élastique car elle tient compte de la déformation non uniforme des soudures du groupe.

Comment calculer Jw, le moment d'inertie polaire d'un groupe de soudures ?
Tout calcul de groupe de soudures excentré part des trois mêmes caractéristiques de section, obtenues en traitant les soudures comme des lignes de largeur unitaire. La gorge s'applique à la fin, elle sort donc de la géométrie.
Les trois étapes
- Centre de gravité : x̄ = Σ(L_i · x_i) / ΣL_i, et de même pour ȳ.
- Moments quadratiques par rapport à ce centre de gravité. Un tronçon de longueur L parallèle à l'axe apporte L·d². Un tronçon perpendiculaire apporte L³/12 + L·d², où d est la distance entre le milieu du tronçon et le centre de gravité du groupe.
- Moment polaire : J_w = I_x + I_y.
Le groupe du corbeau, pas à pas
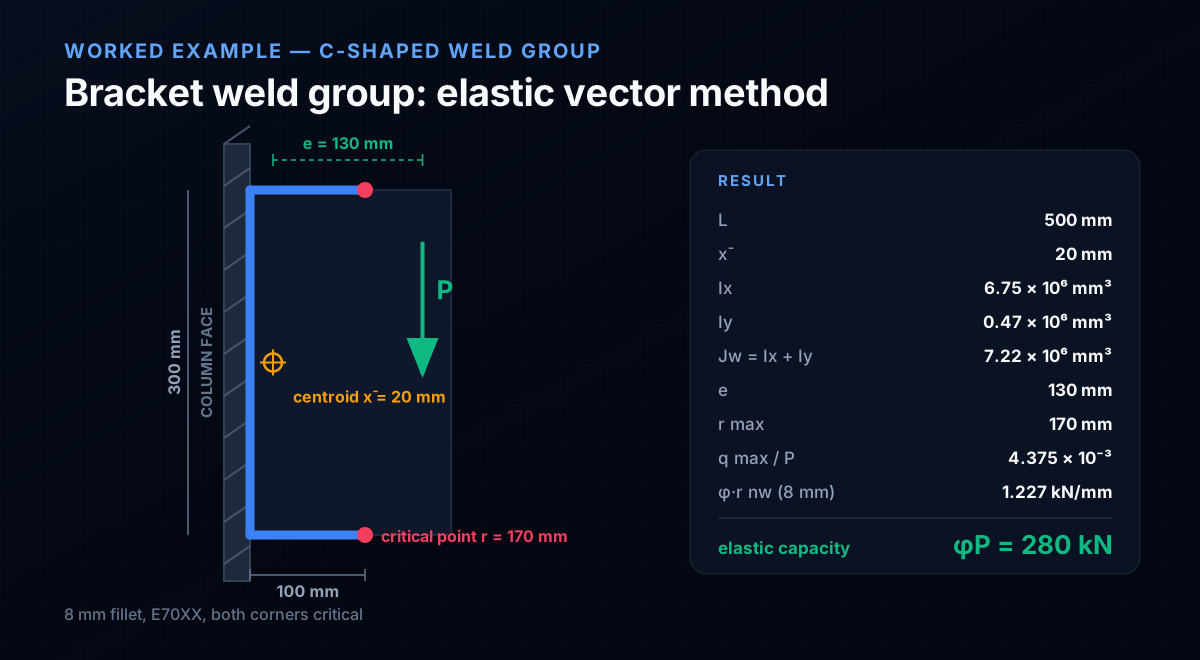
Prenez un groupe en C : un cordon vertical de 300 mm sur la face du poteau, plus des cordons horizontaux de 100 mm en haut et en bas. Longueur totale L = 500 mm.
x̄ = (300 × 0 + 2 × 100 × 50) / 500 = 20 mm depuis la face du poteau, et ȳ = 150 mm par symétrie.
I_x = 300³/12 + 2 × 100 × 150² = 2.25×10⁶ + 4.50×10⁶ = 6.75×10⁶ mm³
I_y = 300 × 20² + 2 × (100³/12 + 100 × 30²) = 0.120×10⁶ + 0.347×10⁶ = 0.467×10⁶ mm³
J_w = 6.75×10⁶ + 0.467×10⁶ = 7.22×10⁶ mm³
Attention aux unités : mm³, et non mm⁴. Laisser la gorge hors de la géométrie coûte une puissance de longueur, et elle revient lorsque vous multipliez par la capacité au millimètre.
L'arithmétique est celle que vous menez sur n'importe quelle section reconstituée, avec des lignes au lieu de rectangles. La calculatrice ci-dessous traite la partie I_x et I_y pour une forme que vous définissez, c'est-à-dire l'étape que la plupart des gens ratent quand les ailes horizontales sont courtes.
Formula — hover a variable to highlight it on the drawing
Ix = [ b·h³ − (b − tw)·hw³ ] / 12= 1,845.6 cm⁴(hw = h − 2·tf)
Iy = [ 2·tf·b³ + hw·tw³ ] / 12= 141.9 cm⁴
Root fillets are neglected — rolled-section tables run 1–5% higher on Ix.
Parallel-axis theorem, live — Ix = Σ ( I₀ + A·d² )
| Part | A (cm²) | d (cm) | I₀ (cm⁴) | A·d² (cm⁴) | I₀ + A·d² (cm⁴) |
|---|---|---|---|---|---|
| Web | 10.25 | 0 | 286 | 0 | 286 |
| Flange (top) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Flange (bottom) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Σ = Ix | 287 | 1,558.6 | 1,845.6 |
Exact rectangle parts (web + two flanges) about the section centroid — the flange A·d² transfer terms are the whole story of the I-beam. Change any dimension above and watch the table re-derive.
Section properties
Moment of inertia Ix
1,845.6 cm⁴
1.846 × 10⁷ mm⁴
Moment of inertia Iy
141.9 cm⁴
1.419 × 10⁶ mm⁴
Area A
27.25 cm²
Mass
21.39 kg/m
Section modulus Sx
184.6 cm³
Section modulus Sy
28.39 cm³
Plastic modulus Zx
209.7 cm³
Plastic modulus Zy
43.93 cm³
Radius of gyration rx
8.23 cm
Radius of gyration ry
2.28 cm
Centroid x̄ (from left)
50 mm
Centroid ȳ (from bottom)
100 mm
Local slenderness — NBR 8800 / AISC 360 fingerprint
Flange
λ = b / 2·tf = 5.88
λp = 10.75 · λr = 28.28
Web
λ = hw / tw = 32.68
λp = 106.3 · λr = 161.2
Flexure limits per AISC 360 Table B4.1b (≈ NBR 8800 Annex F), fy = 250 MPa, E = 200 GPa — λp/λr scale with √(E/fy). Compact sections reach the full plastic moment Mp = Z·fy; non-compact and slender elements are capped by local buckling.
Closest standard profiles — matched by Ix against 876 real catalog sections
Ix = 1,845.6 cm⁴ (-0.0%)
Iy = 141.9 cm⁴ (-0.0%)
21.39 kg/mlightest
Best match — design checks
Ix = 1,844.2 cm⁴ (-0.1%)
Iy = 902.5 cm⁴ (+535.8%)
34.19 kg/m#2 by weight
Design checks
Ix = 1,838.7 cm⁴ (-0.4%)
Iy = 1,838.7 cm⁴ (+1195.4%)
43.96 kg/m#3 by weight
Design checks
Same 1,309-profile database that powers the CalcSteel 3D editor and profile pages — ABNT cold-formed (Ue, U, rounds), AISC (W, HSS, L, Pipe), European (IPE, HEA, HEB, HEM, UPN) and Indian (ISMB/ISMC) series. Opening a match carries your custom section along as the comparison baseline.
Exemple résolu : un groupe de soudures de corbeau par la méthode élastique vectorielle
Même groupe en C, cette fois avec des soudures d'angle de 8 mm et des électrodes E70XX. La charge P est verticale et s'applique à 150 mm de la face du poteau, donc l'excentricité mesurée depuis le centre de gravité du groupe vaut e = 150 − 20 = 130 mm.
Étape 1 : trouver le point critique
La méthode élastique suppose que la plaque du corbeau est rigide et tourne autour du centre de gravité du groupe de soudures, donc la contrainte croît avec la distance à ce centre. Les points les plus éloignés sont les deux coins extérieurs, à r_x = 80 mm et r_y = ±150 mm :
r = √(80² + 150²) = 170 mm
Étape 2 : cisaillement direct
q_v = P / L = P / 500 = 2.000×10⁻³ P, agissant verticalement sur chaque élément.
Étape 3 : cisaillement de torsion
Le couple autour du centre de gravité vaut M = P·e = 130P. Au coin critique, il se décompose en deux composantes :
- horizontale : q_tx = M·r_y / J_w = (130 × 150 / 7.217×10⁶) P = 2.702×10⁻³ P
- verticale : q_ty = M·r_x / J_w = (130 × 80 / 7.217×10⁶) P = 1.441×10⁻³ P
Étape 4 : combiner, puis vérifier
Les composantes verticales s'additionnent :
q_y = 2.000×10⁻³ P + 1.441×10⁻³ P = 3.441×10⁻³ P
q_r = √(2.702² + 3.441²) × 10⁻³ P = 4.375×10⁻³ P
Une soudure d'angle de 8 mm en E70XX porte φr_nw = 1.227 kN/mm à l'angle de charge de référence, donc :
P = 1.227 / (4.375×10⁻³) = 280 kN
Notez que les deux coins extérieurs atteignent cette valeur en même temps. Le cisaillement direct est vertical, et la composante verticale du cisaillement de torsion garde le même signe au coin supérieur et au coin inférieur : le groupe n'a donc pas de soudure la plus défavorable à elle seule. Seule la composante horizontale change de signe.
Pourquoi la méthode élastique vectorielle sous-estime un groupe de soudures
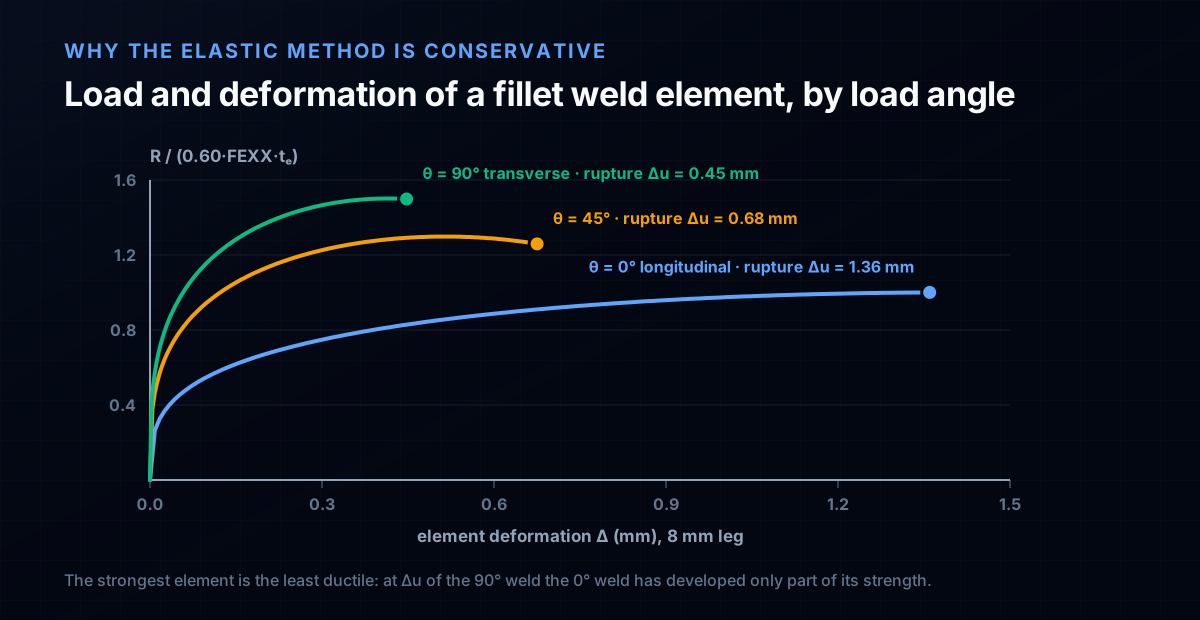
La méthode élastique vectorielle pose une hypothèse que la soudure ne respecte pas : que chaque élément du groupe se situe au même point de sa propre courbe charge-déformation. Ce n'est pas le cas, et la méthode de calcul de l'AISC est construite autour de ce constat.
Un élément de soudure d'angle n'est pas un ressort linéaire
La Partie 8 du Manuel AISC modélise chaque élément par une loi qui dépend de l'angle de charge θ (Lesik et Kennedy, 1990) :
R(θ, Δ) = 0.60 F_EXX (1.0 + 0.50 sin^1.5 θ) [p(1.9 − 0.9p)]^0.3 A_we, avec p = Δ/Δ_m
- Δ_m = 0.209 (θ + 2)^−0.32 · w, la déformation au pic de charge
- Δ_u = 1.087 (θ + 6)^−0.65 · w, plafonnée à 0.17w, la déformation à la rupture
L'élément le plus résistant est le moins ductile
Passez un cordon de 8 mm dans ces deux équations et le conflit interne d'un groupe mixte saute aux yeux :
| Angle de charge θ | Facteur de résistance au pic | Déformation à la rupture Δu |
|---|---|---|
| 0° (longitudinal) | 1.00 | 1.36 mm |
| 45° | 1.30 | 0.68 mm |
| 90° (transversal) | 1.50 | 0.45 mm |
Un élément transversal est 50% plus résistant et il rompt au tiers de la déformation que tolère un élément longitudinal. Dans un groupe à orientation mixte, les deux pics ne coïncident jamais : quand la soudure longitudinale est pleinement développée, la soudure transversale a déjà rompu, et pendant que la soudure transversale est à son pic, la longitudinale ne porte qu'une fraction de ce qu'elle pourrait.
Ce que chaque méthode en fait
La méthode élastique vectorielle contourne le problème. Elle abandonne complètement l'augmentation directionnelle, retient la résistance de référence θ = 0 pour chaque élément et vérifie le seul point le plus sollicité. C'est sécuritaire, et c'est exactement pour cela que la réponse sort basse.
La méthode du centre instantané l'affronte. Elle cherche le centre de rotation unique pour lequel les efforts des éléments, chacun lu sur sa propre courbe à sa propre déformation, équilibrent la charge appliquée. Rien n'est supposé se produire simultanément.
Exemple résolu : le même corbeau par la méthode du centre instantané
Même corbeau, mêmes soudures de 8 mm, même excentricité de 130 mm. La seule chose qui change est l'hypothèse sur la façon dont la plaque se déplace.
La marche à suivre
- Supposez une position du centre instantané (CI). Pour une charge verticale sur un groupe symétrique par rapport à un axe horizontal, il se situe sur cet axe, du côté du groupe opposé à la charge.
- Mettez les déformations à l'échelle. Chaque élément tourne autour du CI, donc sa déformation est proportionnelle à sa distance r_i à ce centre. Calez-les sur l'élément qui s'épuise en premier, celui dont le rapport Δ_u/r est le plus faible : Δ_i = r_i · (Δ_u,crit / r_crit).
- Lisez l'angle de chaque élément. Son effort est perpendiculaire à son propre r_i, et l'angle entre cet effort et l'axe de la soudure vaut θ_i, ce qui fixe Δ_m, Δ_u et le facteur directionnel pour cet élément seul.
- Sommez et itérez. Relevez R_i sur la courbe, puis déplacez le CI jusqu'à ce que ΣR_x = 0, ΣR_y = P, et que le moment de tous les R_i autour du CI égale P multiplié par sa distance à la ligne d'action de la charge.
Le résultat
Pour ce corbeau, la position d'équilibre se trouve 75 mm au-delà de la face du poteau, du côté opposé des soudures, soit 95 mm du centre de gravité du groupe. La résolution à cet endroit donne :
φP = 489 kN, contre 280 kN par la méthode élastique sur le même assemblage.
Deux choses creusent cet écart, et la redistribution est la plus grande. Retirez l'augmentation directionnelle de la solution ICR et le corbeau monte quand même de 280 kN à 384 kN : un facteur de 1.37, par redistribution seule. Créditer l'augmentation directionnelle par-dessus, qui approche 1.50 sur les éléments quasi transversaux et que la méthode élastique abandonne entièrement, porte les 384 kN à 489 kN, soit 1.27 de plus. Lisez le 1.74 comme ces deux facteurs multipliés, et non comme la redistribution à elle seule.
Où interviennent les tableaux de l'AISC
Personne n'attend de vous que vous meniez cette itération à la main. La Partie 8 du Manuel AISC en tabule le résultat sous forme d'un coefficient C pour les motifs courants, de sorte que :
φR_n = φ · C · C₁ · D · l
avec D la dimension du cordon en seizièmes de pouce, l la longueur de la soudure verticale, et C₁ = 1.0 pour E70XX. Les Tableaux 8-4 à 8-11 couvrent les géométries usuelles, y compris cette forme en C. Le coefficient contient déjà l'augmentation directionnelle, et c'est la raison du dernier point de la section suivante.
Quelles sont les erreurs courantes dans le dimensionnement des soudures d'angle ?
1. Utiliser la mauvaise gorge pour des soudures à côtés inégaux
Pour une soudure d'angle à côtés inégaux (par exemple, côtés de 8×12 mm), la gorge n'est PAS 0.707 × la moyenne. C'est la distance la plus courte entre la racine et la face de la soudure, qui dépend des dimensions réelles des côtés et du profil de la racine. Pour les soudures standard à côtés égaux, 0.707a est correct.
2. Ignorer l'accès pour le soudage
Une soudure conçue sur papier peut être impossible à exécuter sur le chantier si le soudeur n'atteint pas le joint. Problèmes courants : soudures à l'intérieur de sections HSS fermées, soudures derrière d'autres éléments, soudures exigeant une position au plafond dans des endroits difficiles.
3. Spécifier des soudures surdimensionnées
Une soudure d'angle de 12 mm nécessite plusieurs passes et coûte cher à déposer. Deux cordons de 6 mm, un de chaque côté, offrent souvent plus de capacité totale à moindre coût qu'une seule soudure lourde d'un seul côté.
4. Ne pas vérifier le métal de base
La résistance de la soudure peut dépasser celle du métal de base. L'AISC J2.4 exige de vérifier que le métal de base résiste lui aussi aux efforts de la soudure : φR_n = φ × 0.60 × F_y × t × L pour le cisaillement dans le métal de base.
5. Oublier la traînée de cisaillement dans les assemblages soudés en traction
Lorsqu'un élément n'est soudé que par certains de ses composants (par exemple, une seule aile d'une cornière), le facteur de traînée de cisaillement U réduit l'aire efficace. C'est une vérification de section nette, pas une vérification de soudure, mais elle gouverne souvent.
6. Spécifier E70XX alors que E80XX ou supérieur est nécessaire
Pour les aciers à haute résistance (F_y > 345 MPa), le métal d'apport doit égaler ou dépasser la résistance du métal de base. E70XX convient pour A36 et A992, mais pas pour A913 Grade 65 ou supérieur.
7. Cumuler le coefficient ICR et l'augmentation directionnelle
Le coefficient C des Tableaux 8-4 à 8-11 du Manuel AISC est le résultat de l'itération du centre instantané, et cette itération a déjà appliqué (1.0 + 0.50 sin^1.5 θ) à chaque élément du groupe. Multiplier C par le facteur directionnel une seconde fois le compte deux fois et peut surestimer le groupe de jusqu'à 50%. Choisissez une méthode et restez à l'intérieur.
Comment CalcSteel dimensionne-t-il les soudures d'angle ?
Le moteur d'assemblages de CalcSteel dimensionne et vérifie les soudures d'angle dans chaque assemblage, des goussets d'âme de poutres aux platines de base de poteaux. Il vaut la peine d'être précis sur ce qu'il résout et sur ce qu'il ne résout pas.
Dimensionnement de la soudure
Le cordon découle de la partie la plus mince de l'assemblage, par trois critères à la fois : le minimum du Tableau J2.4, la règle du 5/8·t qui développe la pièce, et le plafond du J2.2b qui empêche le cordon de manger le bord de la plaque. Le résultat est remonté au cordon que l'atelier exécute (3, 4, 5, 6, 8, 10 ou 12 mm).
Pour le gousset d'âme de 10 mm ci-dessus contre une semelle de 15.4 mm, le moteur renvoie 8 mm : la résistance seule accepterait 5 mm, mais 5/8 × 10 = 6.25 mm s'arrondit au cordon commercial supérieur.
Métal d'apport et métal de base sur la même règle
Les deux sont calculés, convertis en une même contrainte par millimètre d'assemblage, et le moteur indique lequel des deux gouverne, et pas seulement le taux d'utilisation. Sur une plaque mince, c'est couramment le métal de base.
Groupes de soudures
Là où l'angle de charge est sans ambiguïté, le moteur applique l'augmentation directionnelle (une soudure transversale de platine de semelle porte les 1.50 complets), et pour les groupes qui mêlent cordons longitudinaux et transversaux, il prend l'enveloppe J2-6a / J2-6b au lieu d'additionner les pics.
Les groupes de soudures excentrés sont la limite honnête. CalcSteel possède bien un solveur de centre instantané, étalonné sur le Tableau 7-6 du Manuel AISC, mais il résout les groupes de boulons. Il n'y a aujourd'hui pas d'ICR pour les soudures dans le moteur, donc les modèles dont la capacité en dépend (la cornière d'appui soudée, l'échantignolle de panne soudée) sont déclarés hors périmètre dans le catalogue plutôt qu'approchés. Faire passer deux cordons verticaux pour du cisaillement pur les surestimerait d'environ 40%, ce qui est l'ordre de grandeur du coefficient manquant.
Résultat
Le dessin de détail de l'assemblage porte le type de soudure (angle, CJP, PJP), la dimension du cordon en mm, la longueur, la classe d'électrode et le taux d'utilisation, et tout cela passe dans l'export de l'assemblage pour la préparation des dessins d'atelier.
Sources
Essayez CalcSteel gratuitement
Modélisez, analysez et dimensionnez des structures en acier dans le navigateur. Sans installation, sans inscription.
Ouvrir l'éditeur 3D