Resistência da Solda de Filete pela AISC 360

Como calcular a capacidade de uma solda de filete pelo Capítulo J2 da AISC 360-22: área da garganta, resistência do eletrodo, dimensões mínimas e o aumento direcional de resistência, e depois um grupo de solda de consolo excêntrico resolvido duas vezes, pelo método elástico vetorial e pelo centro instantâneo de rotação.
Em resumo
- A solda de filete é sempre verificada na garganta: φr_nw = 0.75 × 0.60 × F_EXX × 0.707a, o que dá 1.227 kN/mm para uma perna de 8 mm com E70XX.
- Da AISC 360-16 em diante, a Tabela J2.4 se lê pela parte mais fina unida, não pela mais espessa. Referências antigas trazem o contrário.
- Passado a = 0.587t no A36 (0.660t no A992), a chapa rompe antes da solda, e um filete maior não compra nada.
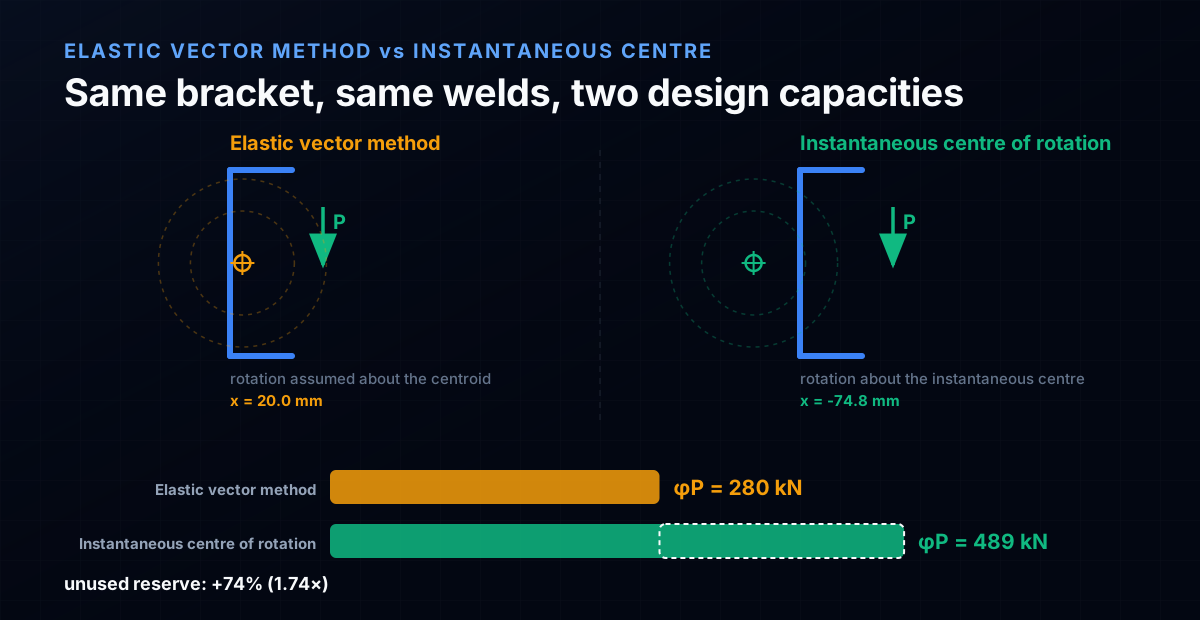
- Para um grupo excêntrico, o método elástico vetorial é seguro, porém baixo: no consolo resolvido ele devolve 280 kN contra 489 kN do método do centro instantâneo.
- O coeficiente C do ICR já contém o aumento direcional de resistência. Aplicar o aumento por cima dele conta a mesma coisa duas vezes, em até 50%.
O que é uma solda de filete e como ela funciona?
Uma solda de filete é uma solda de seção transversal triangular depositada no canto formado por duas superfícies que se encontram em aproximadamente 90°. É o tipo de solda mais comum em estruturas de aço: cerca de 80% de todas as soldas estruturais são soldas de filete.
As soldas de filete resistem a forças por cisalhamento na garganta da solda, a seção transversal mínima através da solda. Para uma solda de filete com pernas iguais de tamanho a, a dimensão da garganta efetiva é:
t_e = 0.707 × a
Isso vem da geometria de um triângulo retângulo a 45°: a menor distância da raiz até a face é a × cos(45°) = 0.707a.
A capacidade da solda depende de:
- A área da garganta (garganta × comprimento)
- A resistência do eletrodo (F_EXX)
- O ângulo de carregamento em relação ao eixo da solda
As soldas de filete são sempre consideradas como falhando por cisalhamento na garganta, independentemente da direção da carga. A AISC J2.4 fornece as equações de dimensionamento.
Como calcular a capacidade de uma solda de filete conforme AISC 360?
A resistência nominal de uma solda de filete por unidade de comprimento é:
R_nw = 0.60 × F_EXX × t_e × L
Onde:
- F_EXX = resistência de classificação do eletrodo (482 MPa para E70XX, o eletrodo estrutural padrão)
- t_e = garganta efetiva = 0.707 × a
- L = comprimento da solda
- φ = 0.75 (LRFD) ou Ω = 2.00 (ASD)
Capacidade por mm de comprimento de solda
Para uma solda de filete de 8 mm com E70XX, a capacidade de cálculo (LRFD) por mm de comprimento de solda é:
φr_nw = φ × 0.60 × F_EXX × (0.707 × a) = 0.75 × 0.60 × 482 × 0.707 × 8 = 1227 N/mm = 1.227 kN/mm.
A capacidade cresce linearmente com o tamanho da perna, portanto uma perna maior fornece proporcionalmente mais capacidade por mm de solda, e o gráfico mostra φr_nw para os tamanhos de perna mais comuns.
Dica CalcSteel: o motor de ligações calcula automaticamente a capacidade da solda para cada grupo de solda, considerando o ângulo de carregamento e o aumento direcional de resistência.

Qual é o tamanho mínimo e máximo de uma solda de filete?
A AISC J2.2b especifica tamanhos mínimos de solda de filete para evitar fissuração pelo resfriamento rápido de uma solda fina sobre metal base pesado. Na AISC 360-16 e na 360-22, a tabela se lê pela parte mais fina unida. As edições até a 360-10 liam pela parte mais espessa, e é por isso que referências e planilhas antigas discordam de uma atual sobre a mesma junta:
| Parte mais fina unida | Tamanho mín. da solda de filete |
|---|---|
| t ≤ 6 mm | 3 mm |
| 6 < t ≤ 13 mm | 5 mm |
| 13 < t ≤ 19 mm | 6 mm |
| t > 19 mm | 8 mm |
O tamanho mínimo nunca precisa exceder a espessura da parte mais fina unida.
Tamanho máximo da solda de filete
Ao longo de bordas de material com espessura inferior a 6 mm: tamanho da solda ≤ espessura do material. Ao longo de bordas de material com 6 mm ou mais: tamanho da solda ≤ espessura do material − 2 mm.
Isso garante que a solda não ultrapasse a borda da chapa, o que criaria uma concentração de tensões.
Comprimento mínimo da solda
O comprimento efetivo mínimo de uma solda de filete dimensionada pela resistência é 4 vezes o tamanho da perna (4a). Abaixo disso, os efeitos de início e parada impedem a solda de desenvolver a garganta plena. O piso adicional de 38 mm (1½ pol.) vale para os segmentos de cordão intermitente, não para um cordão contínuo.
Dimensionamento prático
Na prática, soldas de filete de 6 mm e 8 mm são os tamanhos mais comuns:
- 6 mm: o padrão para a maioria das ligações (oficina e campo)
- 8 mm: para ligações mais pesadas ou quando o cálculo exige mais capacidade
- 5 mm: mínimo para chapas com espessura superior a 6 mm
- 10 mm e acima: custosas para depositar (múltiplos passes necessários); considere usar soldas CJP (junta de penetração completa) em vez disso
O que é o aumento direcional de resistência em soldas de filete?
A AISC J2.4 permite um aumento de resistência quando a carga atua transversalmente ao eixo da solda. Uma solda de filete carregada transversalmente é aproximadamente 50% mais resistente que uma carregada longitudinalmente, porque o plano de falha se desloca.
O fator direcional de resistência é:
f(θ) = (1.0 + 0.50 × sin^1.5(θ))
Onde θ é o ângulo entre a direção da carga e o eixo longitudinal da solda.
| Ângulo de carga θ | f(θ) | Aumento de resistência |
|---|---|---|
| 0° (longitudinal) | 1.00 | Referência |
| 30° | 1.18 | +18% |
| 45° | 1.30 | +30% |
| 60° | 1.40 | +40% |
| 90° (transversal) | 1.50 | +50% |
Quando usar o aumento direcional
O aumento direcional de resistência é opcional: você sempre pode usar o valor de referência (θ = 0°) para um dimensionamento conservador. Use o aumento quando:
- A ligação está apertada em capacidade de solda e adicionar comprimento é difícil
- Todas as soldas do grupo são carregadas no mesmo ângulo (por exemplo, um par de soldas de filete transversais em uma chapa simples)
NÃO use o aumento para grupos de solda com orientações mistas sem também verificar o centro instantâneo de rotação do grupo de solda (método ICR).
Grupos de solda com orientação mista
Para um padrão de solda em L ou em C (soldas longitudinais mais transversais), a AISC permite duas abordagens:
- Usar a resistência de referência (sem aumento direcional) para todas as soldas, simples e conservador
- Usar o método ICR, que considera a compatibilidade de deformações entre soldas carregadas em ângulos diferentes

Como dimensionar uma solda de filete para uma ligação de cisalhamento?
A aplicação mais comum de soldas de filete é em ligações de cisalhamento: chapas simples, cantoneiras de ligação e chapas de extremidade soldadas a vigas ou pilares. Essas juntas soldadas são uma alternativa direta às ligações parafusadas, e a escolha entre elas segue a mesma lógica de optar por uma ligação de cisalhamento ou de momento. Antes de dimensionar a solda você precisa da força de cálculo, então encontre a reação fatorada da viga com nossa calculadora gratuita (sem cadastro).
Exemplo: chapa simples soldada à mesa do pilar
Dados:
- Reação da viga: V_u = 180 kN (fatorada)
- Chapa simples: 10 mm de espessura, 250 mm de comprimento, aço A36
- Pilar: W310×97, aço A992 (mesa t_f = 15.4 mm)
- Solda: eletrodo E70XX
Etapa 1: tamanho de solda necessário
A chapa é soldada à mesa do pilar com soldas de filete nos dois lados. Comprimento total de solda = 2 × 250 = 500 mm.
Capacidade necessária por mm: q = V_u / L_total = 180 / 500 = 0.36 kN/mm
Pelo gráfico de capacidade, um filete de 5 mm entrega 0.767 kN/mm, folgadamente acima de 0.36.
Etapa 2: verificar o mínimo normativo
A AISC 360-22 lê a Tabela J2.4 pela parte mais fina unida. Aqui é a chapa de 10 mm, não a mesa de 15.4 mm, então o mínimo é 5 mm. (Lida do jeito antigo, pela parte mais espessa, a mesa de 15.4 mm teria pedido 6 mm. Mesma junta, edição diferente, resposta diferente.)
Portanto 5 mm atende tanto à resistência quanto ao mínimo:
φR_n = 0.767 kN/mm × 500 mm = 383 kN contra 180 kN, uma razão de 0.47.
Etapa 3: verificar o metal base
A solda não corre mais que a chapa em que se apoia. Ruptura por cisalhamento da chapa, pela J4.2:
φR_n = 0.75 × 0.60 × 400 MPa × 10 mm × 250 mm = 450 kN
450 kN está acima dos 383 kN do metal de solda, então a solda governa e a perna de 5 mm se mantém. Numa chapa mais fina não se manteria: veja as espessuras de cruzamento adiante.
Etapa 4: verificar os retornos de solda
Para soldas que terminam nas extremidades da chapa simples, prever um retorno de pelo menos 2 vezes o tamanho da solda (2 × 5 = 10 mm) contornando o canto. Isso mantém a concentração de tensões fora da extremidade da solda.
O que o CalcSteel devolve aqui: 8 mm, não 5 mm. A resistência e o mínimo da J2.4 são atendidos com 5 mm, mas o motor também aplica a regra de 5/8·t que desenvolve a chapa (5/8 × 10 = 6.25 mm) e sobe para a próxima perna que a oficina executa. A resistência é o piso, a prática de detalhamento dá a resposta.
Quando o metal base governa no lugar da solda?
A AISC 360 J2.4 dimensiona o metal de solda. Ela não diz nada sobre a chapa atrás da solda conseguir ou não entregar a força. Isso é a J4.2, ruptura por cisalhamento do metal base, e em chapa fina é a verificação que decide.
Ponha as duas na mesma régua, por milímetro de junta, para uma chapa com soldas de filete nos dois lados:
- Metal de solda: φr_w = 2 × 0.75 × 0.60 × F_EXX × 0.707a
- Metal base: φr_BM = 0.75 × 0.60 × F_u × t
Iguale as duas e sai o tamanho de perna em que a chapa assume:
- Chapa A36 (F_u = 400 MPa): a = 0.587 t
- A992 (F_u = 450 MPa): a = 0.660 t
A chapa que cada perna exige
| Perna do filete (nos dois lados) | Capacidade | Chapa que a desenvolve (A36) |
|---|---|---|
| 5 mm | 1.53 kN/mm | t ≥ 8.5 mm |
| 6 mm | 1.84 kN/mm | t ≥ 10.2 mm |
| 8 mm | 2.45 kN/mm | t ≥ 13.6 mm |
| 10 mm | 3.07 kN/mm | t ≥ 17.0 mm |
Abaixo da espessura de cruzamento, um filete maior não compra nada: a chapa rompe primeiro, e o metal de solda a mais é especificado, depositado, pago e desperdiçado.
Por que a regra de oficina é 5/8 da espessura
A regra prática da Parte 10 do Manual AISC, a = 5/8·t, cai exatamente entre os dois cruzamentos: 0.625 é mais que os 0.587 que uma chapa A36 exige e menos que os 0.660 que uma chapa A992 exige. No A36 ela desenvolve a chapa com margem. No A992 ela não chega lá, então uma junta que precisa desenvolver a chapa inteira pede a verificação, e não a regra.
Dica CalcSteel: o motor aplica essa regra como pernaQueDesenvolve = 0.625·t e depois sobe o resultado para uma perna que a oficina realmente executa: 3, 4, 5, 6, 8, 10 ou 12 mm.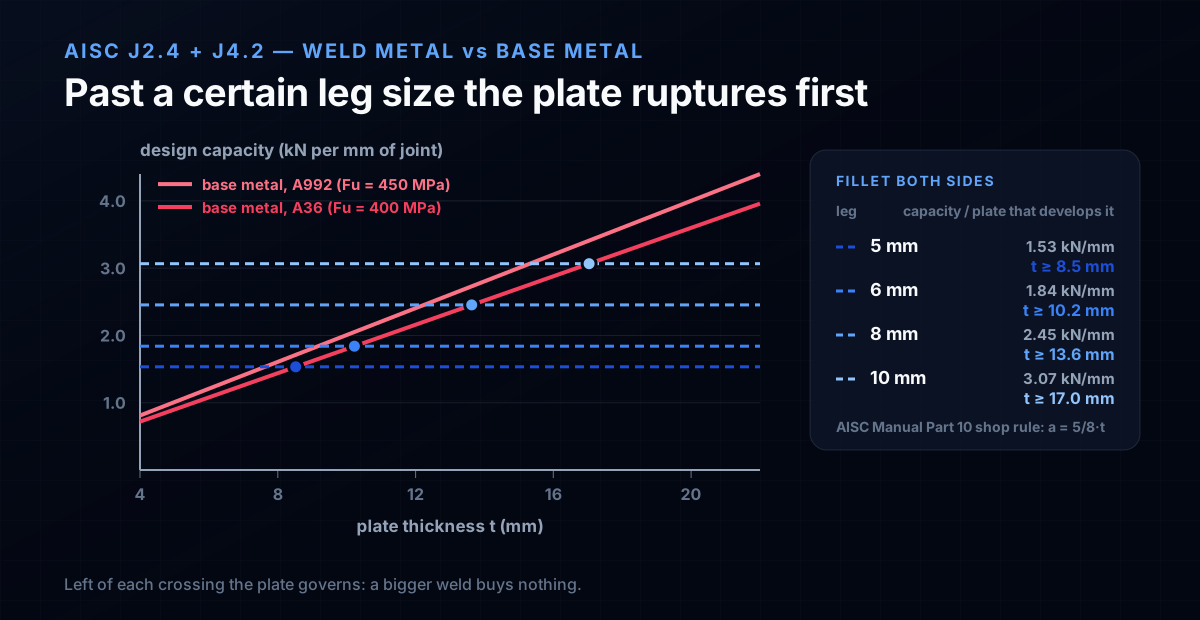
Como analisar um grupo de solda sob carga excêntrica?
Quando a carga não passa pelo centroide do grupo de solda, as soldas experimentam tanto cisalhamento direto quanto cisalhamento torcional. O exemplo clássico é um consolo soldado a um pilar.
Método elástico (simplificado)
- Encontrar o centroide do grupo de solda (tratar as soldas como elementos lineares)
- Cisalhamento direto: q_v = P / L_total (distribuído igualmente para todas as soldas)
- Cisalhamento torcional: q_t = (P × e × r_i) / J_w, onde e é a excentricidade, r_i é a distância de cada elemento de solda ao centroide, e J_w é o momento polar de inércia do grupo de solda
- Combinar vetorialmente: q_total = √(q_v² + q_t² + 2q_v × q_t × cos α), onde α é o ângulo entre as componentes direta e torcional
- Verificar: q_total ≤ φ × r_nw
Método do Centro Instantâneo de Rotação (ICR)
As Tabelas 8-4 a 8-11 do Manual AISC fornecem o coeficiente C para padrões comuns de solda. A resistência de cálculo é:
φR_n = C × C₁ × D × L
Onde C é obtido da tabela (depende da relação l/a e do ângulo de excentricidade), C₁ ajusta para o tipo de eletrodo (1.0 para E70XX), D é o número de dezesseis avos no tamanho da solda, e L é o comprimento da solda.
O método ICR é mais preciso que o método elástico porque considera a deformação não uniforme das soldas no grupo.

Como calcular Jw, o momento polar de um grupo de solda?
Todo cálculo de grupo de solda excêntrico parte das mesmas três propriedades geométricas, calculadas com as soldas tratadas como linhas de largura unitária. A garganta entra no final, por isso ela sai da geometria.
Os três passos
- Centroide: x̄ = Σ(L_i · x_i) / ΣL_i, e o mesmo para ȳ.
- Momentos de segunda ordem em relação a esse centroide. Um segmento de comprimento L paralelo ao eixo contribui com L·d². Um segmento perpendicular a ele contribui com L³/12 + L·d², onde d é a distância do ponto médio do próprio segmento até o centroide do grupo.
- Momento polar: J_w = I_x + I_y.
O grupo do consolo, passo a passo
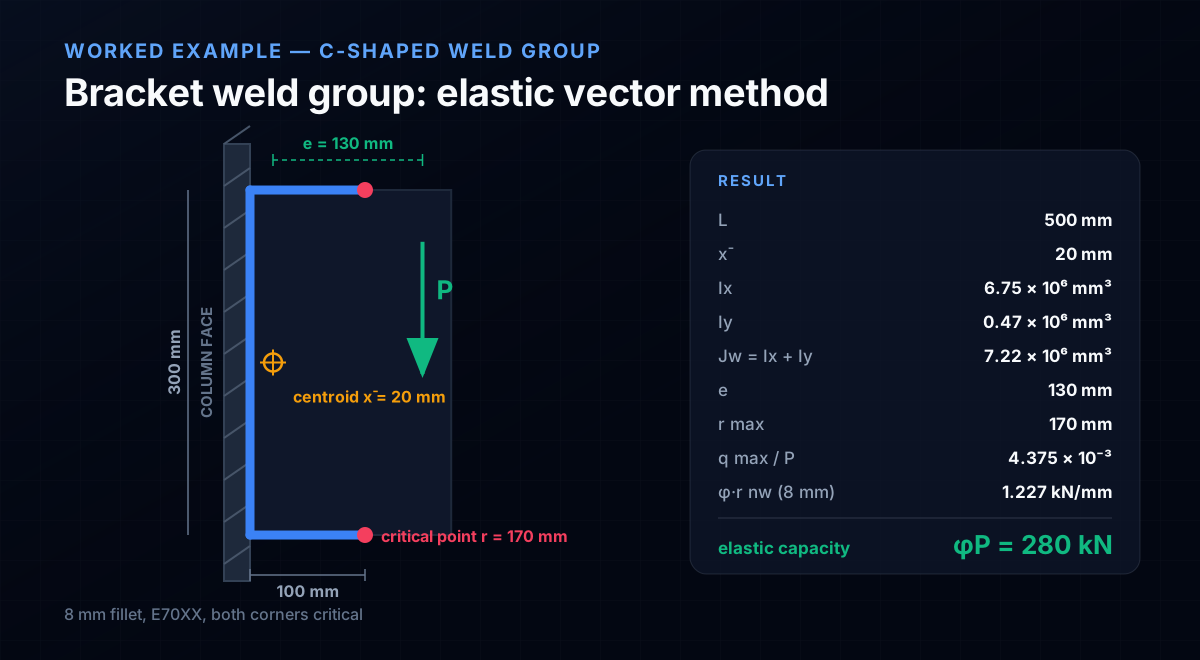
Tome um grupo em C: uma solda vertical de 300 mm na face do pilar, mais soldas horizontais de 100 mm no topo e na base. Comprimento total L = 500 mm.
x̄ = (300 × 0 + 2 × 100 × 50) / 500 = 20 mm a partir da face do pilar, e ȳ = 150 mm por simetria.
I_x = 300³/12 + 2 × 100 × 150² = 2.25×10⁶ + 4.50×10⁶ = 6.75×10⁶ mm³
I_y = 300 × 20² + 2 × (100³/12 + 100 × 30²) = 0.120×10⁶ + 0.347×10⁶ = 0.467×10⁶ mm³
J_w = 6.75×10⁶ + 0.467×10⁶ = 7.22×10⁶ mm³
Atenção às unidades: mm³, não mm⁴. Deixar a garganta fora da geometria custa uma potência de comprimento, e ela volta quando você multiplica pela capacidade por milímetro.
A conta é a mesma que você faz em qualquer seção composta, só que com linhas no lugar de retângulos. A calculadora abaixo resolve a parte de I_x e I_y para uma forma que você define, que é o passo em que mais gente erra quando as abas horizontais são curtas.
Formula — hover a variable to highlight it on the drawing
Ix = [ b·h³ − (b − tw)·hw³ ] / 12= 1,845.6 cm⁴(hw = h − 2·tf)
Iy = [ 2·tf·b³ + hw·tw³ ] / 12= 141.9 cm⁴
Root fillets are neglected — rolled-section tables run 1–5% higher on Ix.
Parallel-axis theorem, live — Ix = Σ ( I₀ + A·d² )
| Part | A (cm²) | d (cm) | I₀ (cm⁴) | A·d² (cm⁴) | I₀ + A·d² (cm⁴) |
|---|---|---|---|---|---|
| Web | 10.25 | 0 | 286 | 0 | 286 |
| Flange (top) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Flange (bottom) | 8.5 | 9.58 | 0.512 | 779.3 | 779.8 |
| Σ = Ix | 287 | 1,558.6 | 1,845.6 |
Exact rectangle parts (web + two flanges) about the section centroid — the flange A·d² transfer terms are the whole story of the I-beam. Change any dimension above and watch the table re-derive.
Section properties
Moment of inertia Ix
1,845.6 cm⁴
1.846 × 10⁷ mm⁴
Moment of inertia Iy
141.9 cm⁴
1.419 × 10⁶ mm⁴
Area A
27.25 cm²
Mass
21.39 kg/m
Section modulus Sx
184.6 cm³
Section modulus Sy
28.39 cm³
Plastic modulus Zx
209.7 cm³
Plastic modulus Zy
43.93 cm³
Radius of gyration rx
8.23 cm
Radius of gyration ry
2.28 cm
Centroid x̄ (from left)
50 mm
Centroid ȳ (from bottom)
100 mm
Local slenderness — NBR 8800 / AISC 360 fingerprint
Flange
λ = b / 2·tf = 5.88
λp = 10.75 · λr = 28.28
Web
λ = hw / tw = 32.68
λp = 106.3 · λr = 161.2
Flexure limits per AISC 360 Table B4.1b (≈ NBR 8800 Annex F), fy = 250 MPa, E = 200 GPa — λp/λr scale with √(E/fy). Compact sections reach the full plastic moment Mp = Z·fy; non-compact and slender elements are capped by local buckling.
Closest standard profiles — matched by Ix against 876 real catalog sections
Ix = 1,845.6 cm⁴ (-0.0%)
Iy = 141.9 cm⁴ (-0.0%)
21.39 kg/mlightest
Best match — design checks
Ix = 1,844.2 cm⁴ (-0.1%)
Iy = 902.5 cm⁴ (+535.8%)
34.19 kg/m#2 by weight
Design checks
Ix = 1,838.7 cm⁴ (-0.4%)
Iy = 1,838.7 cm⁴ (+1195.4%)
43.96 kg/m#3 by weight
Design checks
Same 1,309-profile database that powers the CalcSteel 3D editor and profile pages — ABNT cold-formed (Ue, U, rounds), AISC (W, HSS, L, Pipe), European (IPE, HEA, HEB, HEM, UPN) and Indian (ISMB/ISMC) series. Opening a match carries your custom section along as the comparison baseline.
Exemplo resolvido: um grupo de solda de consolo pelo método elástico vetorial
Mesmo grupo em C, agora com soldas de filete de 8 mm e eletrodos E70XX. A carga P é vertical e chega a 150 mm da face do pilar, então a excentricidade medida a partir do centroide do grupo é e = 150 − 20 = 130 mm.
Etapa 1: achar o ponto crítico
O método elástico admite que a chapa do consolo é rígida e gira em torno do centroide do grupo de solda, então a tensão cresce com a distância até ele. Os pontos mais afastados são os dois cantos externos, em r_x = 80 mm e r_y = ±150 mm:
r = √(80² + 150²) = 170 mm
Etapa 2: cisalhamento direto
q_v = P / L = P / 500 = 2.000×10⁻³ P, atuando verticalmente em todos os elementos.
Etapa 3: cisalhamento torcional
O torque em torno do centroide é M = P·e = 130P. No canto crítico ele se divide em duas componentes:
- horizontal: q_tx = M·r_y / J_w = (130 × 150 / 7.217×10⁶) P = 2.702×10⁻³ P
- vertical: q_ty = M·r_x / J_w = (130 × 80 / 7.217×10⁶) P = 1.441×10⁻³ P
Etapa 4: combinar e verificar
As componentes verticais se somam:
q_y = 2.000×10⁻³ P + 1.441×10⁻³ P = 3.441×10⁻³ P
q_r = √(2.702² + 3.441²) × 10⁻³ P = 4.375×10⁻³ P
Um filete de 8 mm com E70XX resiste a φr_nw = 1.227 kN/mm no ângulo de carga de referência, logo:
P = 1.227 / (4.375×10⁻³) = 280 kN
Repare que os dois cantos externos alcançam esse valor ao mesmo tempo. O cisalhamento direto é vertical, e a componente vertical do cisalhamento torcional tem o mesmo sinal no canto superior e no inferior, então o grupo não tem uma única solda mais crítica. Só a componente horizontal troca de sinal.
Por que o método elástico vetorial subestima um grupo de solda
O método elástico vetorial faz uma hipótese que a solda não honra: a de que todo elemento do grupo está no mesmo ponto da sua própria curva carga-deformação. Não está, e o método de dimensionamento da AISC é construído justamente sobre esse fato.
Um elemento de solda de filete não é uma mola linear
A Parte 8 do Manual AISC modela cada elemento com uma lei que depende do ângulo de carga θ (Lesik e Kennedy, 1990):
R(θ, Δ) = 0.60 F_EXX (1.0 + 0.50 sin^1.5 θ) [p(1.9 − 0.9p)]^0.3 A_we, com p = Δ/Δ_m
- Δ_m = 0.209 (θ + 2)^−0.32 · w, a deformação na carga de pico
- Δ_u = 1.087 (θ + 6)^−0.65 · w, limitada a 0.17w, a deformação na ruptura
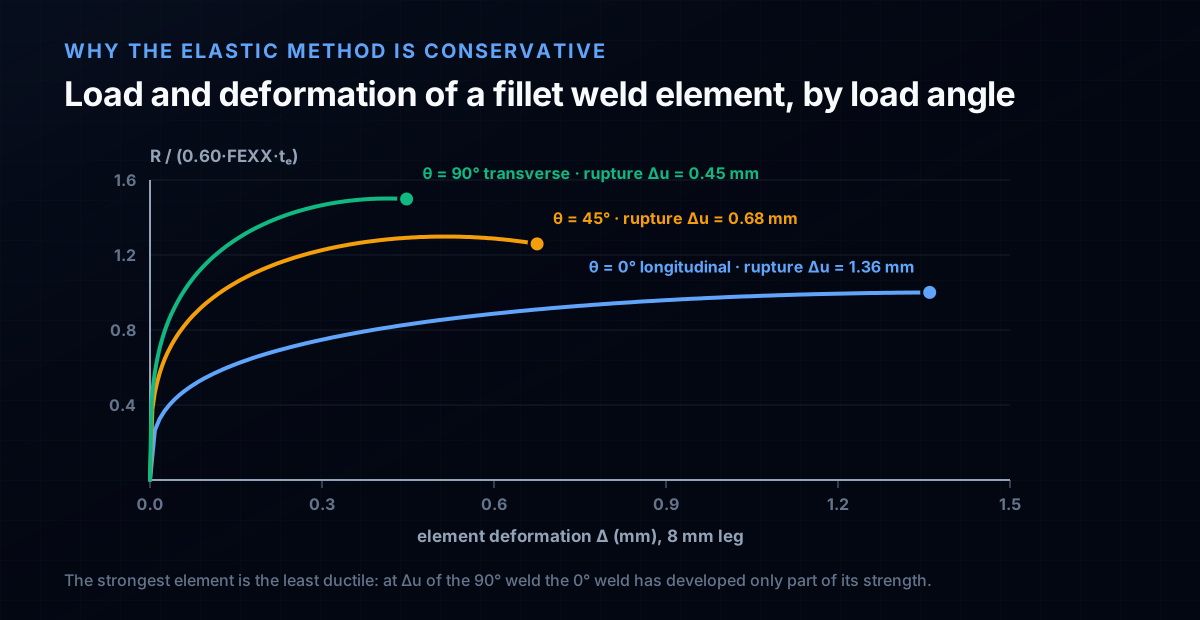
O elemento mais resistente é o menos dúctil
Passe uma perna de 8 mm por essas duas equações e o conflito dentro de um grupo misto aparece de imediato:
| Ângulo de carga θ | Fator de resistência de pico | Deformação de ruptura Δu |
|---|---|---|
| 0° (longitudinal) | 1.00 | 1.36 mm |
| 45° | 1.30 | 0.68 mm |
| 90° (transversal) | 1.50 | 0.45 mm |
Um elemento transversal é 50% mais resistente e rompe com um terço da deformação que um elemento longitudinal tolera. Num grupo de orientação mista os dois picos nunca coincidem: quando a solda longitudinal está plenamente desenvolvida, a transversal já rompeu, e enquanto a transversal está no pico, a longitudinal carrega uma fração do que poderia.
O que cada método faz a respeito
O método elástico vetorial contorna o problema. Ele abandona o aumento direcional por completo, usa a resistência de referência θ = 0 para todo elemento e verifica o único ponto mais solicitado. Isso é seguro, e é exatamente por isso que a resposta sai baixa.
O método do centro instantâneo encara o problema. Ele procura o único centro de rotação em que as forças dos elementos, cada uma lida na sua própria curva e na sua própria deformação, equilibram a carga aplicada. Nada é suposto acontecer simultaneamente.
Exemplo resolvido: o mesmo consolo pelo método do centro instantâneo
Mesmo consolo, mesmas soldas de 8 mm, mesma excentricidade de 130 mm. A única coisa que muda é a hipótese sobre como a chapa se move.
O procedimento
- Arbitre uma posição para o centro instantâneo (CI). Para carga vertical num grupo simétrico em relação a um eixo horizontal, ele fica sobre esse eixo, do lado do grupo oposto ao da carga.
- Escale as deformações. Todo elemento gira em torno do CI, então a deformação dele é proporcional à distância r_i até o CI. Ancore todas no elemento que se esgota primeiro, o de menor relação Δ_u/r: Δ_i = r_i · (Δ_u,crit / r_crit).
- Leia o ângulo de cada elemento. A força dele é perpendicular ao seu próprio r_i, e o ângulo entre essa força e o eixo da solda é θ_i, que fixa Δ_m, Δ_u e o fator direcional só daquele elemento.
- Some e itere. Tire R_i da curva e mova o CI até que ΣR_x = 0, ΣR_y = P, e o momento de todos os R_i em torno do CI iguale P vezes a distância do CI até a linha de ação da carga.
A resposta
Para este consolo a posição de equilíbrio está 75 mm além da face do pilar, do lado de fora das soldas, o que dá 95 mm do centroide do grupo. Resolvendo ali:
φP = 489 kN, contra 280 kN do método elástico na junta idêntica.
Duas coisas abrem essa distância, e a redistribuição é a maior delas. Tire o aumento direcional da solução ICR e o consolo ainda sobe de 280 kN para 384 kN: um fator de 1.37, só de redistribuição. Creditar o aumento direcional por cima, que chega perto de 1.50 nos elementos quase transversais e que o método elástico dispensa por inteiro, leva os 384 kN a 489 kN, mais um fator de 1.27. Leia o 1.74 como esses dois fatores multiplicados, não como redistribuição sozinha.
Onde entram as tabelas da AISC
Não se espera que você rode essa iteração à mão. A Parte 8 do Manual AISC tabela o resultado como um coeficiente C para os padrões comuns, de modo que:
φR_n = φ · C · C₁ · D · l
com D o tamanho da solda em dezesseis avos de polegada, l o comprimento da solda vertical, e C₁ = 1.0 para E70XX. As Tabelas 8-4 a 8-11 cobrem as geometrias usuais, inclusive este formato em C. O coeficiente já contém o aumento direcional, que é a razão do último item da próxima seção.
Quais são os erros mais comuns no dimensionamento de soldas de filete?
1. Usar a garganta errada para soldas de pernas desiguais
Para uma solda de filete com pernas desiguais (por exemplo, pernas de 8×12 mm), a garganta NÃO é 0.707 × média. É a menor distância da raiz até a face da solda, que depende das dimensões reais das pernas e do perfil da raiz. Para soldas padrão de pernas iguais, 0.707a está correto.
2. Ignorar o acesso para soldagem
Uma solda projetada no papel pode ser impossível de executar em campo se o soldador não conseguir acessar a junta. Problemas comuns: soldas dentro de seções HSS fechadas, soldas atrás de outros elementos, soldas que exigem posição sobre-cabeça em locais difíceis.
3. Especificar soldas superdimensionadas
Uma solda de filete de 12 mm requer múltiplos passes e é cara para depositar. Dois passes de filete de 6 mm em cada lado frequentemente fornecem mais capacidade total a menor custo do que uma solda pesada em um lado só.
4. Não verificar o metal base
A resistência da solda pode exceder a resistência do metal base. A AISC J2.4 exige verificar que o metal base também consegue resistir às forças da solda: φR_n = φ × 0.60 × F_y × t × L para cisalhamento no metal base.
5. Esquecer o atraso de cisalhamento em ligações de tração soldadas
Quando um elemento é soldado por apenas parte de seus componentes (por exemplo, apenas uma aba de uma cantoneira), o fator de atraso de cisalhamento U reduz a área efetiva. Esta é uma verificação de seção líquida, não de solda, mas frequentemente governa.
6. Especificar E70XX quando E80XX ou superior é necessário
Para aços de alta resistência (F_y > 345 MPa), o metal de solda deve igualar ou exceder a resistência do metal base. E70XX é adequado para A36 e A992, mas não para A913 Grau 65 ou superior.
7. Tomar o coeficiente do ICR e o aumento direcional juntos
O coeficiente C das Tabelas 8-4 a 8-11 do Manual AISC é o resultado da iteração do centro instantâneo, e essa iteração já aplicou (1.0 + 0.50 sin^1.5 θ) a cada elemento do grupo. Multiplicar C pelo fator direcional uma segunda vez conta a mesma coisa duas vezes e pode superestimar o grupo em até 50%. Escolha um método e fique dentro dele.
Como o CalcSteel dimensiona soldas de filete?
O motor de ligações do CalcSteel dimensiona e verifica soldas de filete como parte de cada ligação, da chapa simples de viga às chapas de base de pilar. Vale ser preciso sobre o que ele resolve e o que não resolve.
Dimensionamento da solda
A perna sai da parte mais fina da junta, por três critérios ao mesmo tempo: o mínimo da Tabela J2.4, a regra de 5/8·t que desenvolve a parte, e o teto da J2.2b que impede o filete de comer a borda da chapa. O resultado sobe para uma perna que a oficina executa (3, 4, 5, 6, 8, 10 ou 12 mm).
Para a chapa simples de 10 mm acima, contra uma mesa de 15.4 mm, o motor devolve 8 mm: só pela resistência bastariam 5 mm, mas 5/8 × 10 = 6.25 mm arredonda para a próxima perna comercial.
Metal de solda e metal base na mesma régua
Os dois são calculados, convertidos para a mesma tensão por milímetro de junta, e o motor informa qual dos dois governa, e não apenas a utilização. Em chapa fina, é rotineiramente o metal base.
Grupos de solda
Onde o ângulo de carga é inequívoco, o motor aplica o aumento direcional (uma solda transversal de chapa de mesa leva o 1.50 cheio), e para grupos que misturam cordões longitudinais e transversais ele toma a envoltória J2-6a / J2-6b em vez de somar picos.
Grupos de solda excêntricos são o limite honesto. O CalcSteel tem sim um solucionador de centro instantâneo, aferido contra a Tabela 7-6 do Manual AISC, mas ele resolve grupos de parafusos. Não existe ICR para soldas no motor hoje, então os modelos cuja capacidade depende de um (a cantoneira de apoio soldada, o clipe de terça soldado) são declarados fora de escopo no catálogo, em vez de aproximados. Fingir que dois filetes verticais trabalham a cisalhamento puro os superestimaria em cerca de 40%, que é o tamanho do coeficiente que falta.
Saída
O desenho de detalhe da ligação traz o tipo de solda (filete, CJP, PJP), a perna em mm, o comprimento, a classe do eletrodo e o índice de utilização, e tudo isso viaja na exportação da ligação para a preparação dos desenhos de fabricação.
Fontes
Experimente o CalcSteel grátis
Modele, analise e dimensione estruturas de aço no navegador. Sem instalação, sem cadastro.
Abrir o editor 3D